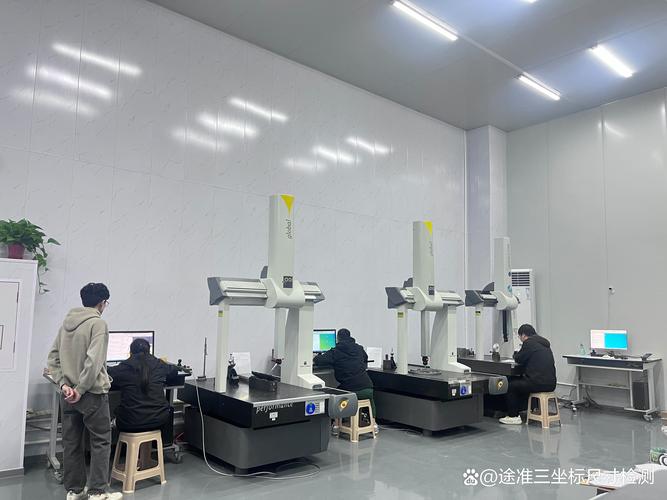
从停线赔12万到零非计划停机:制造车间预测性维护的落地实操
上个月去苏南的一家汽车零部件厂做诊断,刚进车间就撞见维修班的张班长蹲在数控车床旁边骂娘——上周刚换的主轴轴承,因为没提前监测到振动值异常,连续3天两班倒赶工的时候直接抱死,停了7个小时,光客户的延期赔付就扣了12万。他跟我掏实话:以前做预防性维护,就是到点就拆,换的零件比坏的多,钱花了还不讨好;想上预测性维护,被供应商吹得天花乱坠,动辄几百万的投入,听着就头大。
别把预测性维护和定期保养搞混,差的不止是钱
很多车间到现在还抱着“定期拆检=做了维护”的老思路:不管设备当前的运行状态好不好,到了3个月就拆主轴,到了半年就换液压油,到了1年就给电机做保养。这种模式本质是“盲维”——你根本不知道设备是已经在故障边缘,还是刚换的零件状态好得很,最后要么是过度维护浪费成本,要么是没赶上故障点导致非计划停机。
真正的预测性维护,核心是摸透设备从正常运行到劣化、到故障的完整演化曲线:靠实时采集设备的振动频谱、电机电流波动、润滑油金属磨粒浓度、关键位置温度等多维度数据,在故障还在萌芽阶段就识别出来,提前安排维修,不用等设备完全趴窝才动手。
 制造车间数控车床振动传感器安装现场实拍
问:我们厂已经装了温度传感器,是不是就算有预测性维护的基础了?
答:差得远。我见过太多厂花几十万装了一堆温度探头,数据都存在本地的监控屏上,没人分析,甚至报警阈值设得比设备报废温度还高——上次碰到一个客户,电机温度到120度才报警,这时候轴承已经烧得粘轴了,哪叫预测?顶多是个事后报警器。真正有效的监测维度,至少要覆盖:轴承座的振动频谱、电机的实时电流波动、润滑油的金属磨粒浓度,单靠温度数据,连早期故障的边都摸不到。
现在的预测性维护,早不是当年烧钱的“大厂专属”了
说实话,前几年找做预测性维护的供应商,一上来就给你报个百万级的方案,要打通整个MES系统,要上全车间的数字孪生,听得人云里雾里,最后真落地了,发现模型根本不准——设备转了3个月,模型还在那弹“设备运行正常”的提示,转头主轴就裂了。
这两年的行业变化真的快。边缘计算成本降得离谱,现在单台设备的监测节点只要两三百块,不用把所有数据都传到远在千里之外的云服务器,就在车间本地的网关上就能跑小模型做分析,延迟从以前的几十秒降到了毫秒级,单台设备的整体监测成本,比3年前降了70%都不止。
广东的一家五金加工厂去年给车间120台冲床都装了这种低成本的监测模块,3个月下来,非计划停机时间降了62%,算下来光省的维修成本和停线损失,8个月就把全部投入收回来了。
 工业边缘计算网关连接机床PLC的接线场景
问:我们厂里的设备都是服役了10年以上的老机床,没有网口,能不能上预测性维护?
答:太能了。我去年帮浙江一家做紧固件的厂做方案,车间里全是2012年买的普通车床,连个数据接口都没有。最后我们没动设备本身,就在每个主轴、进给轴的位置贴了带蓝牙的振动采集节点,电池能用2年,数据直接传到车间的边缘网关,根本不用改设备的电路、PLC。老设备怎么了?老设备的故障规律反而更稳定,模型跑起来比新设备还准——毕竟新设备的故障模式还在不断迭代,老设备从机械结构到电气参数,维修师傅早就摸得门清。
落地最容易踩的3个坑,我见过90%的厂都栽过
做了这么多车间的项目,我太清楚大家的痛点了:不是技术不够,是很多人从一开始的思路就错了,最后钱花了,系统成了摆设。
- ❗ 上来就给全车间所有设备上监测。别傻。先把平时最容易导致停线的关键设备挑出来——比如给核心产线供料的空压机、加工关键零件的数控车床、容易出安全问题的起重设备,先把这些设备的故障规律摸清楚,把模型跑准了,再慢慢铺其他设备。一上来全铺,钱花了,哪个环节出问题都查不出来,最后整个项目变成给参观用的“花架子”。
- 💡 把所有判断权都丢给算法,不让维修师傅参与。我见过太多项目,算法团队在办公室里对着公开数据集算模型,最后报的故障预警,维修师傅到现场一看,根本不是那么回事——毕竟维修师傅天天跟设备打交道,知道哪种振动声是正常的,哪种是不对的。正确的做法是,让维修师傅把以前的故障案例录到模型里,把他们的经验变成模型的判断依据,不然再贵的算法,都是空中楼阁。
- ✅ 设的报警阈值太敏感。刚上系统的时候,天天报警,一会儿说轴承有问题,一会儿说电机有异常,维修班跑了几趟,发现根本没故障,后来大家看到报警直接忽略,真出问题的时候反而没人理。我给客户的建议是,前3个月把报警阈值设得松一点,先把误报率压到10%以内,再慢慢调灵敏度,别上来就搞“零误报”,那不现实。
上次碰到一个厂,上了预测性维护系统之后,第一个月报了200多次警,维修师傅直接把系统弹窗关了,说“这玩意比我家老婆的提醒还烦”。你说这钱花得冤不冤?
其实现在行业里还有个新趋势值得关注:不少数控系统厂商已经把预测性维护的功能做在新设备的系统里了,不用额外加装传感器,只要插个4G卡,就能自动把设备的健康状态传到后台,维修人员不用天天钻到设备旁边测数据,手机上就能看到哪个设备的轴承劣化到什么程度,该换的时候提前备货就行,连备件的库存都能跟着优化。
其实预测性维护哪有那么玄乎?本质就是把以前靠维修师傅经验的模糊判断,变成可量化、可提前预判的动作,不用等设备趴窝了才手忙脚乱地救。毕竟对制造车间来说,停一次线的损失,够买好几年的监测设备了。