工业皮带选型避坑指南:别让一根传动皮带拖垮整条产线效率
你敢信?一条300块的工业皮带,能让一条年产值过亿的产线停转4小时?
真的。
上周去苏州的汽车零部件配套厂,他们的冲压线因为传动皮带突然开裂,整条线停了4个多小时,算上误工、待料、订单延期的损失,小20万没了。设备主管蹲在地上挠头,说上周刚换的皮带,怎么就断了?查来查去,就是换的时候图便宜,找了个同周长的普通三角带,代替原来的耐冲击包布带,扛不住冲床的反复冲击,没俩礼拜就裂穿了。
工业皮带的选型从来不是“同尺寸替换”这么简单的事。很多人把它当螺丝螺母一样的通用标准件,坏了随便找个差不多的换上,根本不管工况匹配不匹配,最后往往要为这点省事付出惨痛的代价。
 工业车间冲压线传动皮带安装现场实拍
问:我们厂里一直按原厂手册的尺寸买皮带,为什么还是频繁断?
答:90%的情况是你只看了周长,没核对材质和结构。比如你在焊接工位旁边的传动皮带,原厂配的是氯丁橡胶包布带,你换了普通的尼龙芯三角带,俩礼拜就被焊渣烫得掉渣——别问我怎么知道的,上个月刚帮东莞一家五金厂处理过这个烂摊子。你要是懒得对着手册一项项核对,就把皮带安装位置的温度、有没有焊渣/油污/酸碱腐蚀、设备的载荷类型列个表,找供应商报对应的材质,比你瞎买省心得多。
现在长三角、珠三角的很多皮带供应商,已经能做到当天报工况需求,第二天就把匹配的皮带送到现场,根本没必要为了省那点差价,买通用款凑活用。
带内置应变传感器的智能工业传动皮带实物图
问:我们小厂预算有限,搞不起这种带传感器的智能皮带,有没有低成本的维护办法?
答:太有了。别信那些卖监测设备的忽悠你上全套在线采集系统,大几万的投入,最后说不定因为产线太吵没人看报警信息,纯纯浪费钱。你就每个月拿个几十块的张力计,顺着皮带的长度方向测三个点的张紧度,再拿个手电筒照一下皮带内侧有没有细微的横向裂纹,成本加起来不到200块。
💡 这里给个小提醒,如果你测张紧度的时候发现皮带的挠度不均匀,大概率是两个带轮不对中,别光拧张紧螺栓,拿个水平仪校一下带轮的平行度,能让皮带的寿命翻一倍。
真的,我见过太多规上企业花几十万上的预测性维护平台,最后设备员还是靠巡检的时候摸一摸皮带温度来判断状态,说白了,工具是死的,人是活的,别为了凑数字化的热闹乱花钱。
别拿工业皮带当“随手换”的消耗品
很多工厂的设备台账里,工业皮带的分类就是“低值易耗品”,采购的时候谁报价低买谁,换的时候谁方便谁上。但你仔细算算账就会发现,这种“省小钱”的思路,最后往往要赔进去大成本。 比如焊接工位旁边的传动部位,温度高,焊渣飞溅多,你要是换了没有包布的普通橡胶皮带,不出一个月就被烫得坑坑洼洼,一受力就断。再比如食品加工车间的清洗工位,每天都要拿高温强碱消毒,你选普通的橡胶皮带,俩礼拜就被腐蚀得硬邦邦的,一折就裂。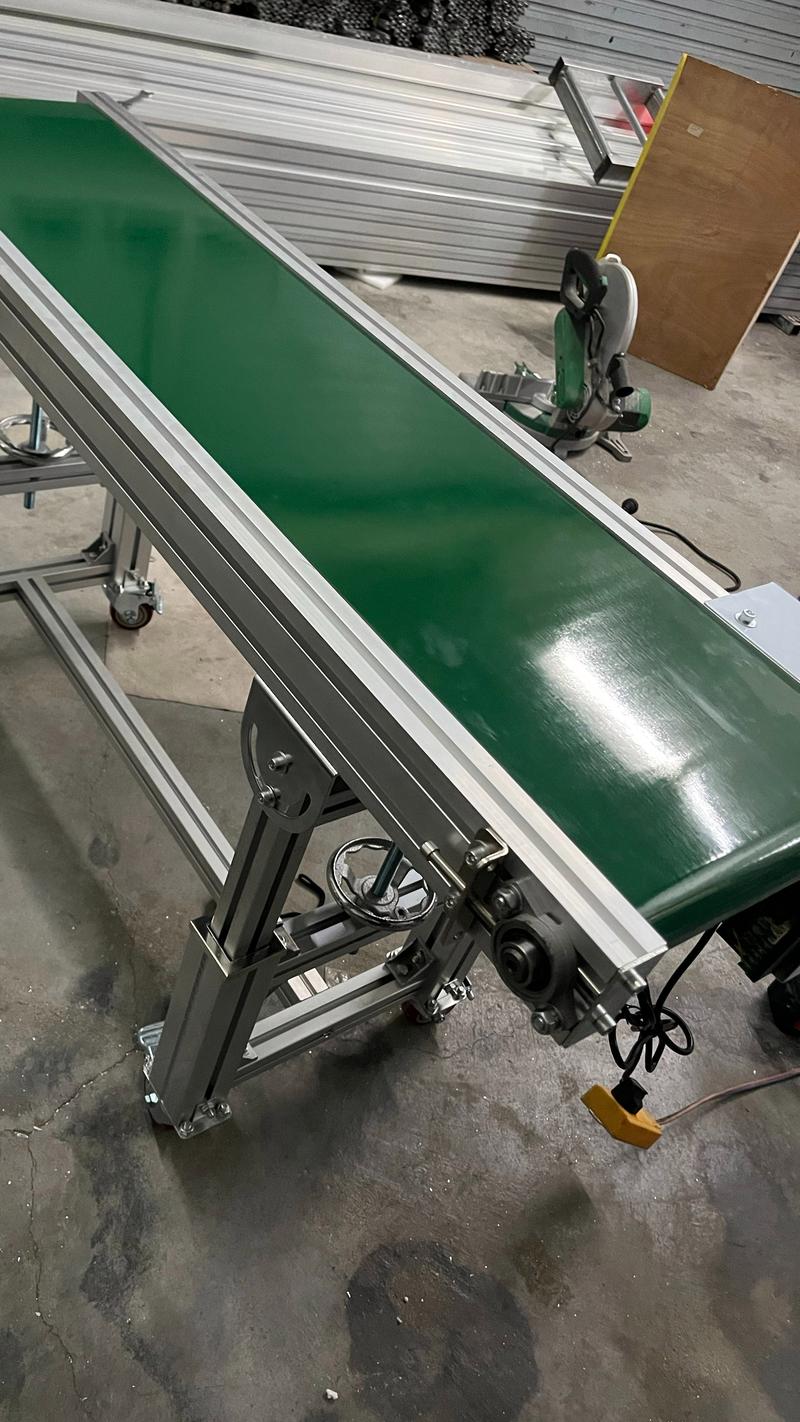 工业车间冲压线传动皮带安装现场实拍
问:我们厂里一直按原厂手册的尺寸买皮带,为什么还是频繁断?
答:90%的情况是你只看了周长,没核对材质和结构。比如你在焊接工位旁边的传动皮带,原厂配的是氯丁橡胶包布带,你换了普通的尼龙芯三角带,俩礼拜就被焊渣烫得掉渣——别问我怎么知道的,上个月刚帮东莞一家五金厂处理过这个烂摊子。你要是懒得对着手册一项项核对,就把皮带安装位置的温度、有没有焊渣/油污/酸碱腐蚀、设备的载荷类型列个表,找供应商报对应的材质,比你瞎买省心得多。
现在长三角、珠三角的很多皮带供应商,已经能做到当天报工况需求,第二天就把匹配的皮带送到现场,根本没必要为了省那点差价,买通用款凑活用。
2024年工业皮带的新玩法:从“坏了再换”到“提前预判”
以前大家对皮带的维护逻辑很简单:等它断了,拆下来换个新的。但现在越来越多的头部工厂开始不这么玩了——毕竟非计划停机的成本,实在太高了。 去年我去走访宁德时代的配套材料厂,他们的混料机传动部位,用的是带内置应变传感器的智能皮带。皮带里面埋了微型的检测元件,能实时测皮带的张力、表面磨损程度、运行温度,数据直接传到工厂的MES系统,能提前72小时预警皮带的裂纹扩展,根本不会出现突然断带停线的情况。 带内置应变传感器的智能工业传动皮带实物图
问:我们小厂预算有限,搞不起这种带传感器的智能皮带,有没有低成本的维护办法?
答:太有了。别信那些卖监测设备的忽悠你上全套在线采集系统,大几万的投入,最后说不定因为产线太吵没人看报警信息,纯纯浪费钱。你就每个月拿个几十块的张力计,顺着皮带的长度方向测三个点的张紧度,再拿个手电筒照一下皮带内侧有没有细微的横向裂纹,成本加起来不到200块。
💡 这里给个小提醒,如果你测张紧度的时候发现皮带的挠度不均匀,大概率是两个带轮不对中,别光拧张紧螺栓,拿个水平仪校一下带轮的平行度,能让皮带的寿命翻一倍。
真的,我见过太多规上企业花几十万上的预测性维护平台,最后设备员还是靠巡检的时候摸一摸皮带温度来判断状态,说白了,工具是死的,人是活的,别为了凑数字化的热闹乱花钱。