别再把准时制生产当噱头:中小制造车间的落地坑位与最新实践
上周去东莞某五金冲压厂蹲了3天,看他们花20万上的"准时制生产系统"最后变成了个电子库存台账——车间主任拍着桌子骂,说这玩意儿除了每天多填3个表,半毛钱用没有。
 丰田生产方式准时制生产水位问题示意图
上周那个东莞的厂,就是把准时制生产理解成了零库存,结果仓库从原来的1000平缩到300平,车间里到处堆着零件,消防通道都堵了半拉。说真的,太多咨询公司过来给企业吹,说上了准时制生产就能把库存压到原来的30%,纯纯忽悠。你连供应商的送货时间都摸不准,连自己车间的换模时间都测不准,压库存等于压停线风险。
问:我们是做汽车零部件的,目前原材料库存占了流动资金的40%,是不是直接上准时制生产就能快速降库存?
答:千万别急。我见过最冒进的一家厂,直接把原来的3天原材料库存砍到4小时,结果供应商因为高速路封路晚到2小时,整条焊装线停了6个小时,损失够付3个月的仓储费。准时制生产的核心是拉式补料,不是"极限压库存"——你得先算清楚:每个工序的标准节拍是多少?换模时间波动有多大?供应商的送货准点率最近6个月的波动区间是多少?这些数摸不准,所有的降库存动作都是赌博。
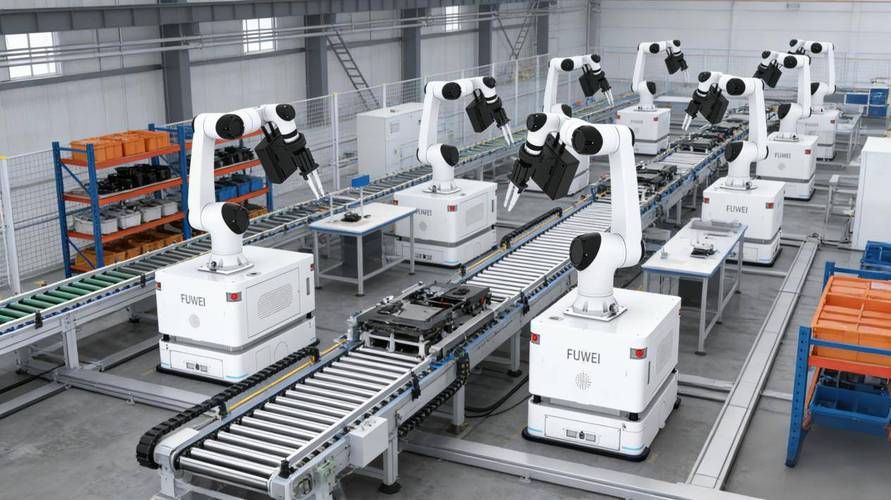
新能源结构件车间准时制生产RFID料架补料场景
很多人觉得准时制生产就是要回到手工管理的状态,完全错。数字化工具从来不是准时制生产的对立面,反而能把原来靠人记、靠人喊的补料逻辑,变成自动跑的流程——人不用来回跑着催料,自然有精力去解决流程里真正的问题。
问:我们车间已经在用MES系统了,还要单独上准时制生产的模块吗?
答:先别着急买模块。你先拉MES里过去3个月的生产数据,算两个数:第一,各工序的在制品数量,是不是每道工序之间都堆了够下两小时用的半成品?第二,换模的时候,整个班组的等待时间有多长?如果这两个数都没摸清楚,你买再贵的模块,最后也只是把纸质的表挪到了屏幕上。我见过太多厂,花几十万上的JIT模块,最后操作员嫌麻烦,还是偷偷在工位旁边堆半箱零件——毕竟谁也不想因为缺料被班长骂对吧?
被误解了70年的准时制生产,根本不是"零库存"
很多人对准时制生产的认知,还停留在"把库存压到最低"的层面。纯纯瞎扯。 大野耐一当年搞这套逻辑的时候,根本没说要把库存砍到零。他把生产系统比作一个装着水的水池,库存就是池子里的水位——你把水位降下来,才能看到池底藏着的石头:设备突发故障、来料尺寸不合格、换模时间太长、工序之间衔接混乱这些平时被高库存盖住的问题。 丰田生产方式准时制生产水位问题示意图
上周那个东莞的厂,就是把准时制生产理解成了零库存,结果仓库从原来的1000平缩到300平,车间里到处堆着零件,消防通道都堵了半拉。说真的,太多咨询公司过来给企业吹,说上了准时制生产就能把库存压到原来的30%,纯纯忽悠。你连供应商的送货时间都摸不准,连自己车间的换模时间都测不准,压库存等于压停线风险。
问:我们是做汽车零部件的,目前原材料库存占了流动资金的40%,是不是直接上准时制生产就能快速降库存?
答:千万别急。我见过最冒进的一家厂,直接把原来的3天原材料库存砍到4小时,结果供应商因为高速路封路晚到2小时,整条焊装线停了6个小时,损失够付3个月的仓储费。准时制生产的核心是拉式补料,不是"极限压库存"——你得先算清楚:每个工序的标准节拍是多少?换模时间波动有多大?供应商的送货准点率最近6个月的波动区间是多少?这些数摸不准,所有的降库存动作都是赌博。
2024年落地准时制生产,别再靠纸质看板硬扛了
别信那些老掉牙的案例,还在讲大野耐一去美国超市看补货学来的那套——现在人家丰田的元町工厂,连看板都是和供应商的ERP直接打通的,供应商的生产系统能实时看到主机厂未来3天的物料消耗节奏,根本不用等订单传过去。 江苏某做新能源结构件的厂,去年把原来的纸质看板全部换成了带RFID的工位料架,料架上的物料低于安全阈值的时候,自动给AGV发补料指令,原来的物流岗从12个人砍到4个,工位待料时间从原来的平均18分钟降到2分钟。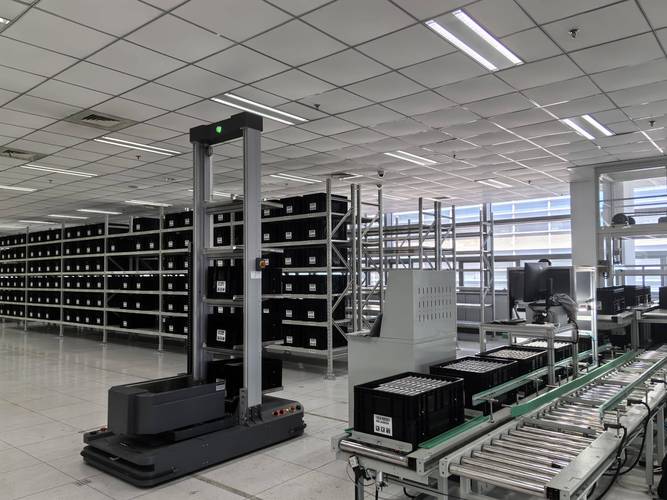 新能源结构件车间准时制生产RFID料架补料场景
很多人觉得准时制生产就是要回到手工管理的状态,完全错。数字化工具从来不是准时制生产的对立面,反而能把原来靠人记、靠人喊的补料逻辑,变成自动跑的流程——人不用来回跑着催料,自然有精力去解决流程里真正的问题。
问:我们车间已经在用MES系统了,还要单独上准时制生产的模块吗?
答:先别着急买模块。你先拉MES里过去3个月的生产数据,算两个数:第一,各工序的在制品数量,是不是每道工序之间都堆了够下两小时用的半成品?第二,换模的时候,整个班组的等待时间有多长?如果这两个数都没摸清楚,你买再贵的模块,最后也只是把纸质的表挪到了屏幕上。我见过太多厂,花几十万上的JIT模块,最后操作员嫌麻烦,还是偷偷在工位旁边堆半箱零件——毕竟谁也不想因为缺料被班长骂对吧?