别再把柔性制造当噱头:中小厂落地的3个真问题
上周去苏州张家港跑了三家做汽车结构件的小厂,有个老板当着我面把供应商给的柔性制造方案扔地上了,纸壳子散了一地,旁边跟着的集成商销售脸都绿了。
太贵了。
那个方案报了1200万,连生产线的换型时间都没算清楚,就敢吹什么“全场景适配”。搁谁谁不生气?
先把概念掰清楚:不是能换模具就叫柔性制造
现在很多行业宣传把柔性制造吹得神乎其神,好像只要设备能换个模具、改个程序,就摸到了柔性制造的门槛。真不是。
早年的刚性生产线是什么样?一条线从头到尾只能生产同一种规格的产品,换个型号要停线3天,拆夹具、换刀、重新校准,光调试就要耗掉小半个生产周期。现在很多厂给设备加了快换夹具,把换型时间从3天压到3小时,就敢对外宣传自己上了柔性生产线——说白了,这只是给刚性线做了个轻量化改造,离真正的柔性制造差得远。
真正落地的柔性单元,现在业内做的最好的,也就做到单条线兼容12-15种相近规格的产品,换型的时候零人工介入,这就已经能把订单响应速度提上来80%了。
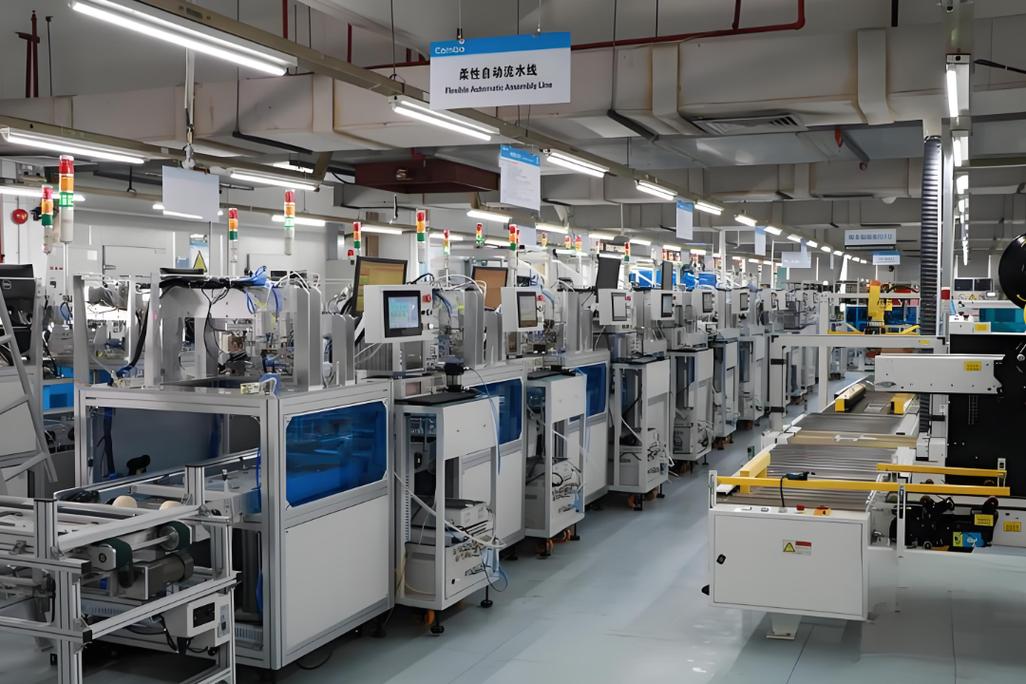
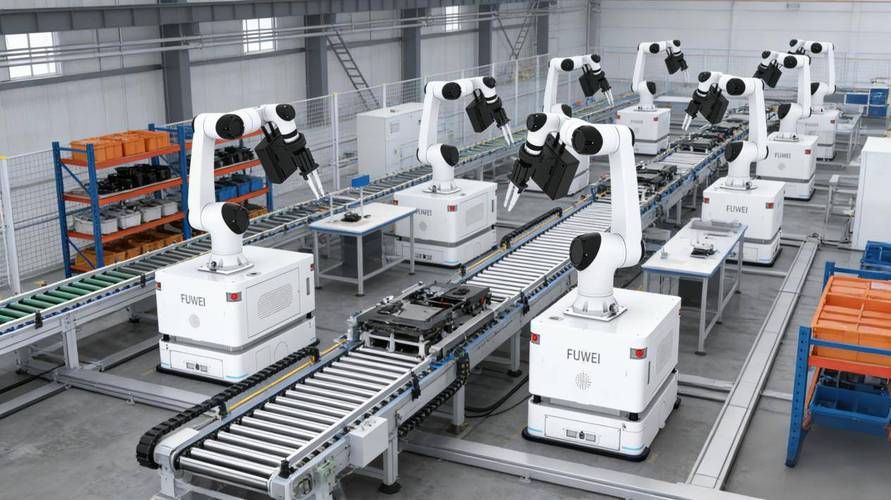 汽车结构件车间柔性制造单元运行实拍
上周在厂里面对完方案,旁边跟着的工艺主管憋了半天问我,这也是很多一线生产管理者的共同疑问:
问:我们厂现在换型时间从原来的8小时压到40分钟,算不算已经用上柔性制造了?
答:刚摸到门槛而已。真正的柔性制造核心不是换型快,是你换型的时候根本不需要停线等工程师写新的加工程序——系统自己根据排产单把刀路、夹具位置、参数全调完,上个批次最后一件刚下线,下一个批次的首件直接就能开干,良品率还得和批量生产的时候差不超过0.5%。你们现在还要人对着新程序调半小时参数,本质上还是半刚性线加了个快换接口,离真的柔性差着两三个数字化改造的阶段呢。
我见过最扯的一个宣传,说什么柔性制造能“同时生产100种不同规格的零件”,纯纯瞎扯。你真同时混线生产100种,光物料配送的混乱度就能把线边仓搞炸。
算笔实在账:中小厂上柔性制造到底要花多少钱
很多人对柔性制造的成本有误解,觉得这是头部大厂才玩得起的高端项目,中小厂根本碰不起。真不是。现在业内把柔性制造的落地梯度拆得很清楚,根本不是一上来就要砸上千万的项目:
- 单工位柔性改造:给现有的加工中心加视觉定位、自动夹具库、刀具寿命监测模块,一套下来也就20-30万,换型的时候自动找正,不用人工打表,这个对年营收几千万的小厂来说,一年省下来的调机师傅工资、换型停机损失,18个月就能回本。
- 单元级柔性线:把几台加工中心、清洗机、检测机用AGV串起来,接MES系统的排产,这个一套下来150-200万,适合做定制化零部件、小批量多批次订单的厂,比如给新能源车企做配套结构件的,现在很多都上这个。
- 全车间柔性制造系统:也就是大家常说的黑灯车间,这个确实贵,大几百万上千万的,一般只有年营收几个亿的规模才值得投,毕竟要配全套的物流系统、数字孪生平台、全流程的质量追溯,小厂根本没必要碰。
说实话,我最烦那种上来就给小厂报全车间方案的集成商,纯纯割韭菜。你一个一年做5000万营收的厂,一年排产都排不满200天,花1000万上全车间柔性,图啥?图报表好看吗?
 中小制造企业柔性单元ROI测算表
上周在无锡跟一个做光伏支架配件的老板喝茶,他的问题特别有代表性,也是很多中小厂现在面临的共性困境:
问:我们厂订单波动特别大,上个月还在做标准款支架,这个月客户突然要加30%的异形定制款,现有设备根本扛不住,现在上柔性制造是不是赶不上订单交期了?
答:完全赶得上。你别一上来就整整条线,先把最卡脖子的那个工序改了——就拿你做支架的冲孔工序来说,原来做标准款的冲床换异形模要2个小时,你先给这台冲床加个快换模架、自动送料的视觉定位,再花几万块钱把现有的订单数据导进去,让系统根据不同的孔位参数自动调送料位置,整个改造周期也就10天,换型时间能从2小时压到5分钟,根本不耽误你接这个月的定制订单。等这部分的投资回了本,你再慢慢把后面的焊接、喷涂工序接上,一点不折腾。
我去年见过一个更抠门的老板,一开始就花了8万块,给厂里的三台普通车床改了自动送料架,接了个简单的排产小程序,就把原来要三班倒的调机师傅从6个减到2个,算下来一年光人工就省了40多万。你看,柔性制造哪有那么多高大上的,本质上就是让你的设备别死等着人调,别因为换个型号就半天地开不了工,能接住客户突然砸过来的小批量定制单,这就够了。
踩过的坑:别把柔性制造做成“摆设”
 踩过的坑:别把柔性制造做成“摆设”
之前去东莞看一个做消费电子配件的厂,前年花了800万上了一整条柔性线,结果呢?线边上的物料还是靠人工拉着推车送,换型的时候还是要两个工程师蹲在机器旁边调参数,一年下来这条线的稼动率才30%,还不如原来的老刚性线。为啥?因为集成商做方案的时候,根本没去厂里蹲点看他们平时的换型流程是啥样的,光把硬件堆上去了,系统和现场的流程完全不匹配。
💡 我给所有想上柔性制造的厂提个醒:你要先把自己现在的换型流程拆碎了数——换一次型要走几步,每一步花多少时间,哪些步骤是必须人干的,哪些是能让系统自动做的,把这些账算清楚了,再去找集成商谈方案,别上来就听人吹什么“黑灯工厂”“全球领先”。
❗ 还有个特别容易踩的坑:别为了“柔性”而柔性。比如你厂里80%的订单都是同一种规格的标准件,只有20%是定制款,那你根本没必要把整条线都改成柔性的,就单独划出一个小的柔性单元来处理那20%的定制单就行,剩下的80%用原来的刚性线做,效率更高,成本更低。我之前见过一个厂,为了追求全柔性,把原来跑的飞快的刚性线全拆了,结果现在标准件的生产成本比原来高了30%,算下来一年少赚200多万,肠子都悔青了。
上周从张家港回来的时候,车开在高速上,那个之前把方案扔地上的老板给我发消息,说他按照我给的思路,先给最常用的两台加工中心加了快换夹具,算下来才花了12万,现在换型时间从原来的6个小时压到了20分钟,这个月已经多接了两批小批量的定制单,算下来多赚了18万。
你看。
柔性制造从来不是什么遥不可及的行业神话。
就是帮你把那些浪费的时间、多花的人工、接不住的订单,一点点捡回来而已。