工业印刷不是街边快印:2024年工厂端落地的硬逻辑
上周去长三角某柔性电路板厂的车间,刚进门就被印着银浆的卷料绊了个趔趄。
没人会把这玩意儿和你认知里印宣传册的印刷划等号吧?
你脑子里冒出来的印刷,大概率是小区门口打印店的彩色传单、写字楼楼下印的宣传册、超市货架上的包装膜——这些都算,但在工业制造的链条里,印刷早就成了能直接决定产品性能的核心工序,根本不是“印个图案”这么简单。比如你手机里的触控屏,表面的感应线路是印出来的;你家屋顶的光伏板,上面收电的银栅线是印出来的;新能源汽车电池包外面的加热膜,上面的发热线路是印出来的。这些东西,你拿街边快印店的设备根本做不了。
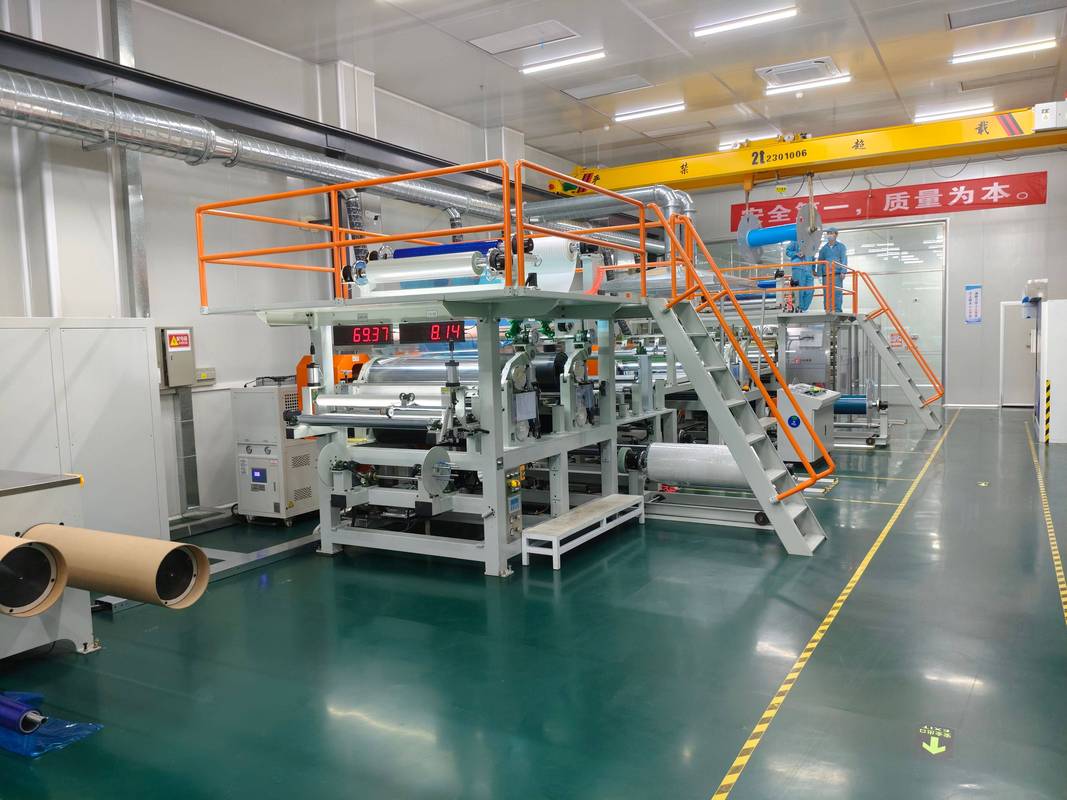
 柔性电路板厂车间卷对卷导电银浆印刷生产线
之前和一个做工业墨水的厂老板聊天,他说现在最头疼的不是客户嫌贵,是很多人还把工业印刷的墨水当成普通的油墨——印在塑料膜上能擦掉和印在金属箔上耐120度高温不脱落,完全是两个成本量级的东西。
问:我们厂做汽车内饰的,之前一直用丝印做按键标识,换工业印刷真的能降本?
答:我上个月给江苏某内饰厂算过账,之前丝印每做1000套按键,要停线换网、调墨,废品率在8%左右,换了UV数码工业印刷之后,不用做网版,换款直接导文件,废品率压到1.2%,算下来单套成本降了23%——唯一要注意的是,选的印刷墨水得耐汽车内饰的高低温测试,别贪便宜买普通的包装印刷墨。真踩了这个坑,印出来的标识用个半年就掉漆,售后赔的钱比省的成本多十倍。
别拿传统凹印那套逻辑套现在的工业印刷。
之前传统凹印做包装膜,稳定跑150米/分钟就算不错的水平,现在带在线视觉检测的高速数字工业印刷,跑300米/分钟是常态,而且印完的瞬间,相机就能把缺墨、歪线、墨层厚度不达标的位置标出来,直接联动后面的分切机把不合格的料切掉,根本不用后面安排一堆工人拿个灯挨个检。
别信那些销售吹的“零废品”。
我见过太多厂上了设备之后,没给前端的来料张力做校准,印出来的光伏栅线歪到能把组件的发电效率拉低0.4个百分点,亏的钱比设备省的多十倍。还有的厂为了压成本,把在线检测的相机从800万像素换成200万的,等发现印出来的线路断了的时候,已经跑出去3公里的卷料,全成了废品。
光伏组件栅线高速印刷在线视觉检测工位
问:我们是做柔性光伏组件的,听说现在的印刷能直接印钙钛矿层,靠谱吗?
答:别听概念炒得凶,目前量产线里跑的印刷钙钛矿,良率也就刚摸到60%的门槛,离你要的稳定量产还差至少18个月的工艺打磨——真要现在上,不如先把印刷环节的溶剂回收系统做扎实,别等环保查了才临时抱佛脚。去年浙江某厂因为印刷废气没收集全,停了22天整改,损失的钱够买半套新的印刷张力控制系统。
做了快十年的工业制造工艺咨询,我见过太多企业为了上印刷设备花了冤枉钱,总结下来几个最容易踩的雷:
- ✅ 别光看设备的标称印刷幅宽,要问清楚实际稳定生产时的幅宽偏差。有的厂标称1.3米宽,实际跑起来两边的墨层厚度差能到15%,根本做不了高精度的功能印刷。
- ❗ 别忽略墨水和设备的适配性。我见过太多用户买了进口的高端印刷机,配了国产的便宜墨水,堵头堵到一周要拆两次,光换喷头的钱一年能买半台设备。
- 💡 现在新上的工业印刷线,一定要带数据采集接口,能直接连工厂的MES系统。哪个时段印的墨层厚度不对、张力飘了,后台直接能调,不用每次等操作工拿个测厚仪跑半天。
说实话,三年前我给企业做工业印刷方案的时候,还在劝大家先从小批量的数码印刷试起,现在?你去珠三角的电子厂转一圈,但凡还在靠人工丝印做功能层的,基本都在算今年的订单够不够付房租。
上周那个在车间被卷料绊了的厂,现在靠印刷的银浆线路做柔性加热膜,给新能源汽车的电池包做配套,之前他们要靠蚀刻工艺做线路,每平米的加工成本是120块,现在换了印刷工艺,每平米成本直接降到32块。
没人会跟钱过不去。
没人会把这玩意儿和你认知里印宣传册的印刷划等号吧?
你以为的印刷,早就不是纸面上的那点事
你脑子里冒出来的印刷,大概率是小区门口打印店的彩色传单、写字楼楼下印的宣传册、超市货架上的包装膜——这些都算,但在工业制造的链条里,印刷早就成了能直接决定产品性能的核心工序,根本不是“印个图案”这么简单。比如你手机里的触控屏,表面的感应线路是印出来的;你家屋顶的光伏板,上面收电的银栅线是印出来的;新能源汽车电池包外面的加热膜,上面的发热线路是印出来的。这些东西,你拿街边快印店的设备根本做不了。
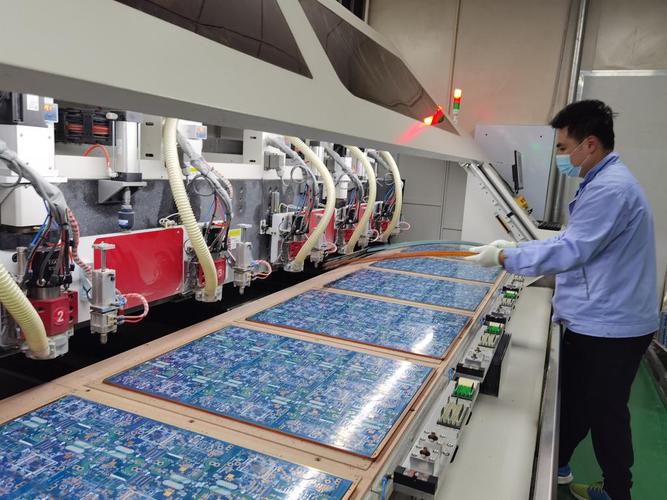 柔性电路板厂车间卷对卷导电银浆印刷生产线
之前和一个做工业墨水的厂老板聊天,他说现在最头疼的不是客户嫌贵,是很多人还把工业印刷的墨水当成普通的油墨——印在塑料膜上能擦掉和印在金属箔上耐120度高温不脱落,完全是两个成本量级的东西。
问:我们厂做汽车内饰的,之前一直用丝印做按键标识,换工业印刷真的能降本?
答:我上个月给江苏某内饰厂算过账,之前丝印每做1000套按键,要停线换网、调墨,废品率在8%左右,换了UV数码工业印刷之后,不用做网版,换款直接导文件,废品率压到1.2%,算下来单套成本降了23%——唯一要注意的是,选的印刷墨水得耐汽车内饰的高低温测试,别贪便宜买普通的包装印刷墨。真踩了这个坑,印出来的标识用个半年就掉漆,售后赔的钱比省的成本多十倍。
现在工厂里真在跑的印刷,根本没有“慢工出细活”的余量
别拿传统凹印那套逻辑套现在的工业印刷。
之前传统凹印做包装膜,稳定跑150米/分钟就算不错的水平,现在带在线视觉检测的高速数字工业印刷,跑300米/分钟是常态,而且印完的瞬间,相机就能把缺墨、歪线、墨层厚度不达标的位置标出来,直接联动后面的分切机把不合格的料切掉,根本不用后面安排一堆工人拿个灯挨个检。
别信那些销售吹的“零废品”。
我见过太多厂上了设备之后,没给前端的来料张力做校准,印出来的光伏栅线歪到能把组件的发电效率拉低0.4个百分点,亏的钱比设备省的多十倍。还有的厂为了压成本,把在线检测的相机从800万像素换成200万的,等发现印出来的线路断了的时候,已经跑出去3公里的卷料,全成了废品。
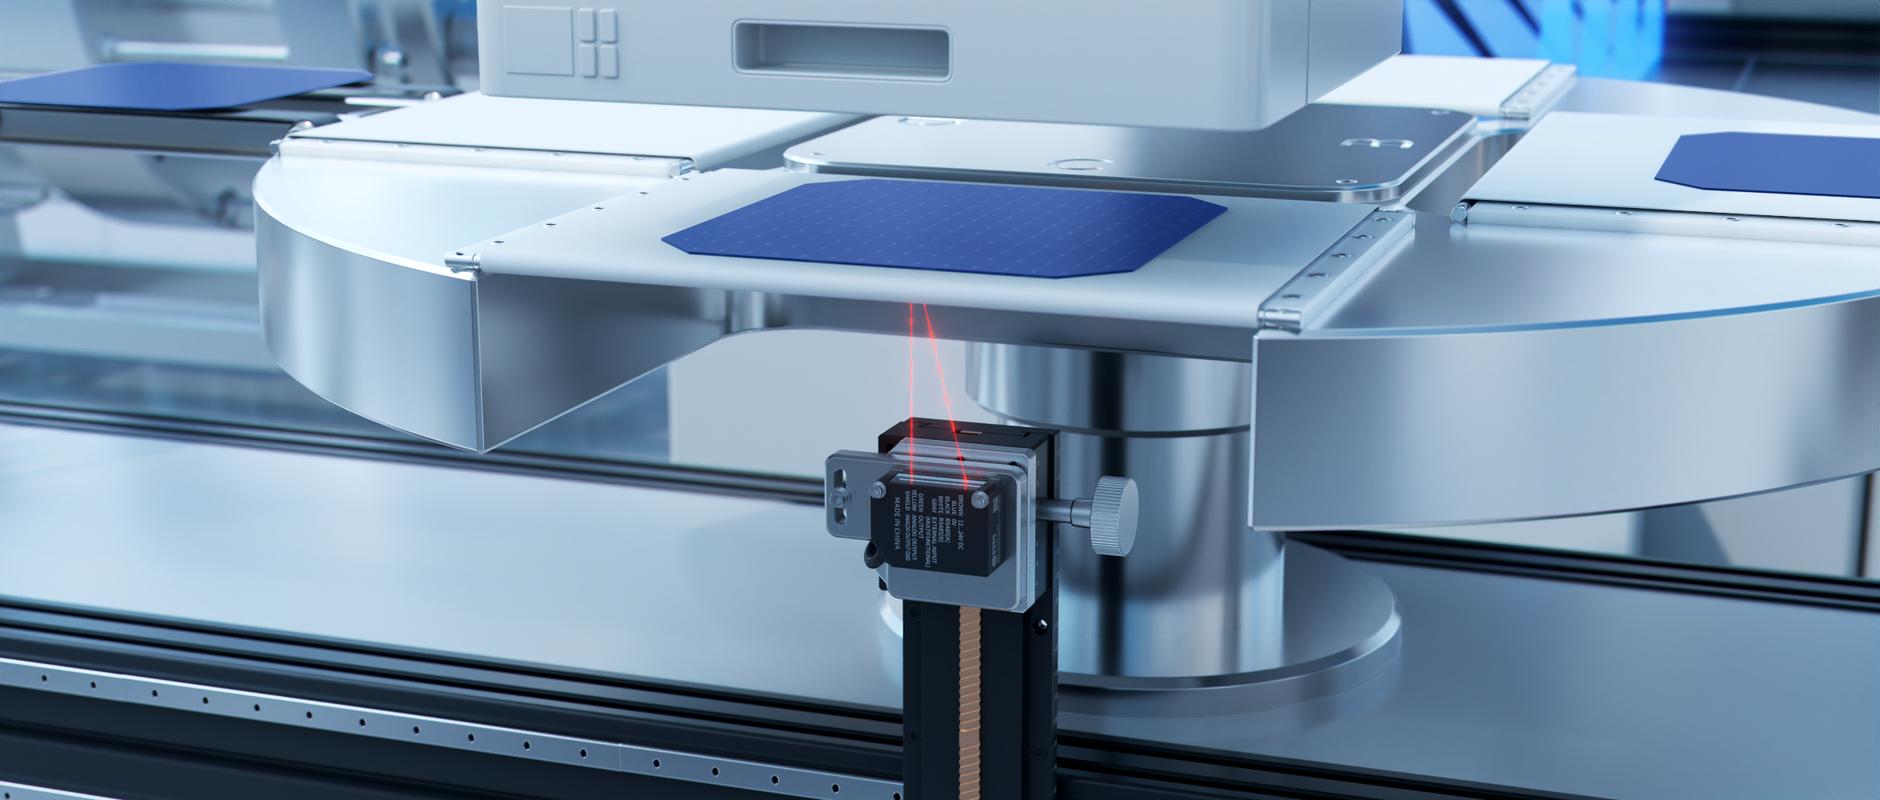 光伏组件栅线高速印刷在线视觉检测工位
问:我们是做柔性光伏组件的,听说现在的印刷能直接印钙钛矿层,靠谱吗?
答:别听概念炒得凶,目前量产线里跑的印刷钙钛矿,良率也就刚摸到60%的门槛,离你要的稳定量产还差至少18个月的工艺打磨——真要现在上,不如先把印刷环节的溶剂回收系统做扎实,别等环保查了才临时抱佛脚。去年浙江某厂因为印刷废气没收集全,停了22天整改,损失的钱够买半套新的印刷张力控制系统。
选工业印刷设备的坑,我踩过的你别再踩
做了快十年的工业制造工艺咨询,我见过太多企业为了上印刷设备花了冤枉钱,总结下来几个最容易踩的雷:
- ✅ 别光看设备的标称印刷幅宽,要问清楚实际稳定生产时的幅宽偏差。有的厂标称1.3米宽,实际跑起来两边的墨层厚度差能到15%,根本做不了高精度的功能印刷。
- ❗ 别忽略墨水和设备的适配性。我见过太多用户买了进口的高端印刷机,配了国产的便宜墨水,堵头堵到一周要拆两次,光换喷头的钱一年能买半台设备。
- 💡 现在新上的工业印刷线,一定要带数据采集接口,能直接连工厂的MES系统。哪个时段印的墨层厚度不对、张力飘了,后台直接能调,不用每次等操作工拿个测厚仪跑半天。
说实话,三年前我给企业做工业印刷方案的时候,还在劝大家先从小批量的数码印刷试起,现在?你去珠三角的电子厂转一圈,但凡还在靠人工丝印做功能层的,基本都在算今年的订单够不够付房租。
上周那个在车间被卷料绊了的厂,现在靠印刷的银浆线路做柔性加热膜,给新能源汽车的电池包做配套,之前他们要靠蚀刻工艺做线路,每平米的加工成本是120块,现在换了印刷工艺,每平米成本直接降到32块。
没人会跟钱过不去。