工业陶瓷:从窑炉到半导体晶圆台的材料突围
上周去苏州的一家陶瓷加工厂蹲了三天,车间里1600度的推板窑烧出来的氮化硅部件,拿起来轻得像个塑料件,摔在水泥地上却连个印子都没有。
之前跟外行聊起陶瓷,第一反应都是碗、盘子、卫浴瓷砖,谁能想到现在这东西已经成了半导体、新能源、光伏这些高端制造领域卡脖子的关键材料?
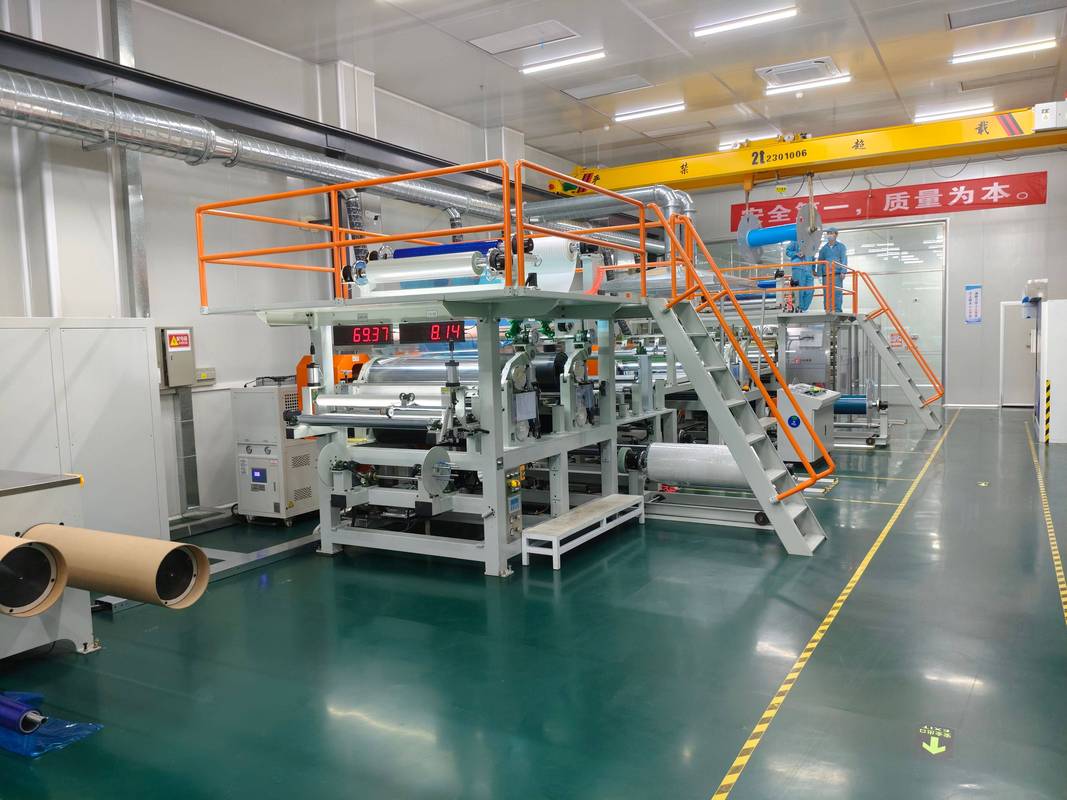
 1600度推板窑烧制工业陶瓷部件现场
问:工业陶瓷这么硬,那是不是脆得跟玻璃一样?
答:这是绝大多数刚接触工业陶瓷的人的第一误区。我们之前测过某批次氮化硅陶瓷的断裂韧性,是普通钠钙玻璃的7倍,跟铸铁差不多——别拿你家掉地上就碎的瓷碗比,那是没做晶相增强的民用货。现在做的晶相增韧工业陶瓷,哪怕你拿铁锤砸,最多也就是裂个缝,不会像玻璃那样碎成渣。
除了硬,工业陶瓷的耐温、绝缘、耐腐蚀性能也是金属比不了的。比如氧化铝陶瓷能在1600度的高温下长期工作,还完全绝缘,不会跟酸碱溶液反应,这是不锈钢、铝合金根本做不到的。
半导体设备用氮化铝陶瓷静电卡盘成品
问:国内现在做工业陶瓷的水平,跟海外比差在哪?
答:说实话,普通氧化铝部件我们早就做到全球产能第一了,甚至比海外还便宜30%都不止。但高纯度、低缺陷的特种陶瓷——比如用来做5nm制程设备的静电卡盘,之前90%都靠日本京瓷、美国CoorsTek供货。不过去年开始国内几家厂已经突破了12nm制程的验证,现在正在往7nm啃,这事儿真的,我去年参加行业会的时候,看到某厂的测试数据,差点站起来鼓掌。
新能源这边的需求更猛。比如动力电池里的隔膜,现在都要涂一层陶瓷涂层,防止穿刺短路;充电桩里的绝缘部件,要用陶瓷做,耐高压还不会老化;还有光伏设备里的陶瓷导轨,因为要长期在粉尘环境下工作,陶瓷不生锈、不磨损,比金属导轨寿命长5倍都不止。
不是你家碗那种陶瓷:工业陶瓷的性能边界
绝大多数人对陶瓷的认知还停留在日用瓷——用普通硅酸盐原料,1200度左右烧出来,表面上釉,内部多孔,掉地上就碎。但工业陶瓷完全是另一个物种。 我们说的工业陶瓷,基本都是高纯无机非金属原料,比如纯度99.99%的氧化铝、氮化硅、碳化硅,烧结温度普遍在1500度以上,致密度能到99.9%以上,几乎没有孔隙。 1600度推板窑烧制工业陶瓷部件现场
问:工业陶瓷这么硬,那是不是脆得跟玻璃一样?
答:这是绝大多数刚接触工业陶瓷的人的第一误区。我们之前测过某批次氮化硅陶瓷的断裂韧性,是普通钠钙玻璃的7倍,跟铸铁差不多——别拿你家掉地上就碎的瓷碗比,那是没做晶相增强的民用货。现在做的晶相增韧工业陶瓷,哪怕你拿铁锤砸,最多也就是裂个缝,不会像玻璃那样碎成渣。
除了硬,工业陶瓷的耐温、绝缘、耐腐蚀性能也是金属比不了的。比如氧化铝陶瓷能在1600度的高温下长期工作,还完全绝缘,不会跟酸碱溶液反应,这是不锈钢、铝合金根本做不到的。
现在最火的应用:半导体和新能源里的陶瓷刚需
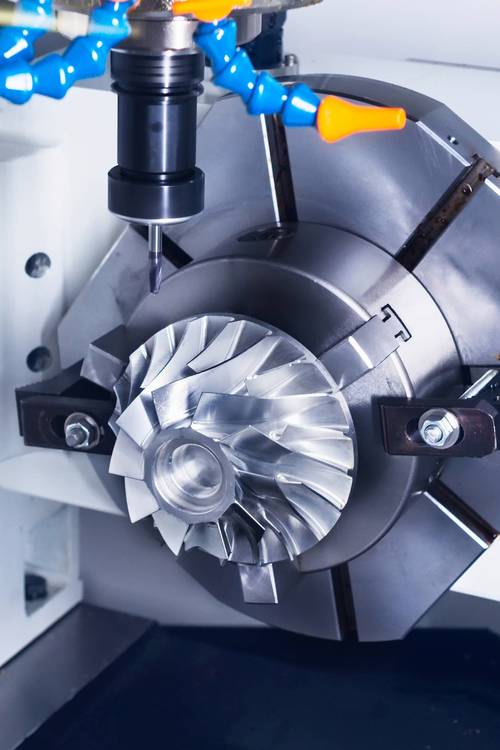
这两年工业陶瓷的需求涨得离谱,核心原因就是两个赛道:半导体设备和新能源。 先说半导体。现在晶圆制造的精度已经到了7nm、5nm,对设备里的部件要求苛刻到离谱——不能掉颗粒,不能有静电,还要耐高温。之前用的金属部件,要么会生锈掉渣,要么绝缘性不够,容易打坏晶圆。现在晶圆厂里的静电卡盘、晶圆吸盘、导轨部件,基本都换成了氮化铝或者氧化铝陶瓷。 半导体设备用氮化铝陶瓷静电卡盘成品
问:国内现在做工业陶瓷的水平,跟海外比差在哪?
答:说实话,普通氧化铝部件我们早就做到全球产能第一了,甚至比海外还便宜30%都不止。但高纯度、低缺陷的特种陶瓷——比如用来做5nm制程设备的静电卡盘,之前90%都靠日本京瓷、美国CoorsTek供货。不过去年开始国内几家厂已经突破了12nm制程的验证,现在正在往7nm啃,这事儿真的,我去年参加行业会的时候,看到某厂的测试数据,差点站起来鼓掌。
新能源这边的需求更猛。比如动力电池里的隔膜,现在都要涂一层陶瓷涂层,防止穿刺短路;充电桩里的绝缘部件,要用陶瓷做,耐高压还不会老化;还有光伏设备里的陶瓷导轨,因为要长期在粉尘环境下工作,陶瓷不生锈、不磨损,比金属导轨寿命长5倍都不止。