中小机加工车间的质量控制:别再把钱砸在事后返工上了
上周去苏州一家做精密电机轴的小厂,老板拉着我在车间角落的小办公桌前算返工账——光是上个月给新能源车企供的1200根传动轴,因为同轴度超差0.02mm,整批被退回,光报废、往返物流加客户罚款就赔了18万。
他之前还觉得,质量控制就是安排个快退休的老师傅拿千分尺抽测,能有啥成本?
真的。
他之前连QC岗位的绩效都跟车间产量绑在一起,老师傅怕得罪人,检测的时候睁一只眼闭一只眼,最后问题全算在操作工头上。
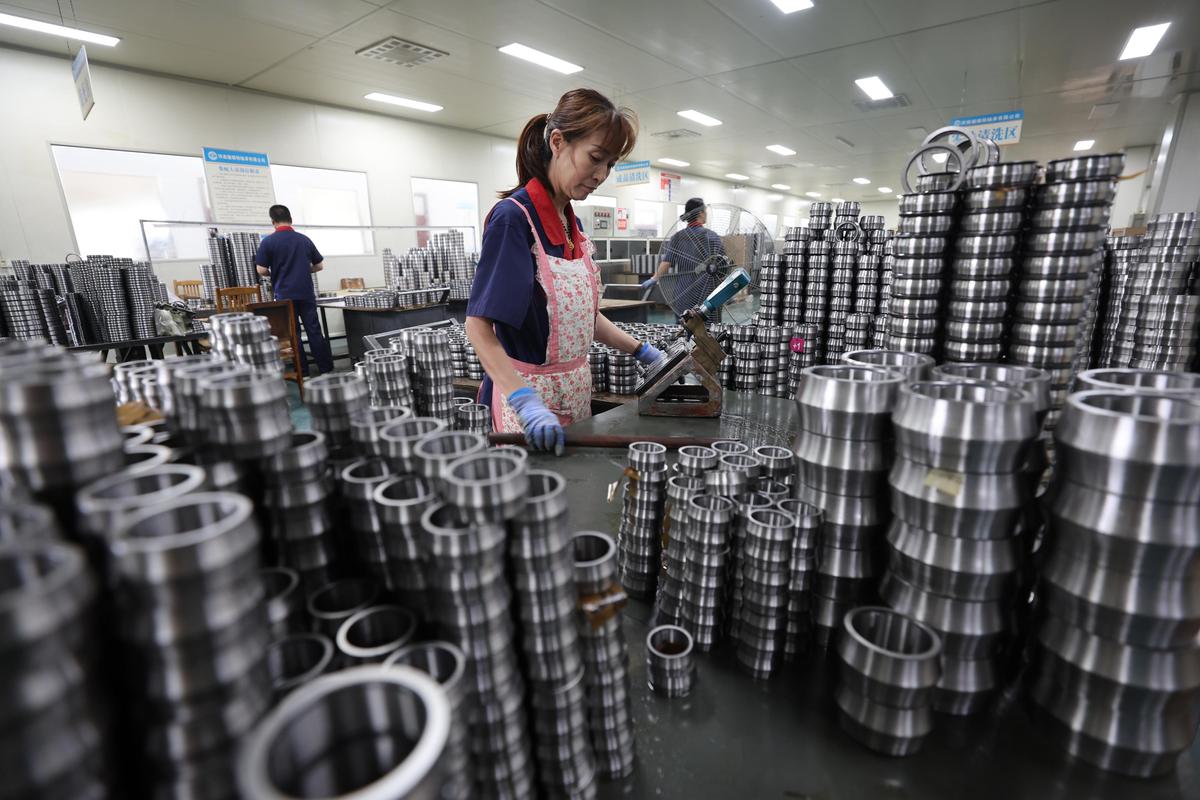
 机加工车间三坐标测量仪检测精密轴场景
问:我们厂就30多个人,上全套在线检测设备要几十万,根本投不起,质量控制不做最终抽检还能咋弄?
答:我给你算笔实账——你不用上来就买几百万的自动化检测站,先把首件检验的刚性要求卡到骨头里。就说刚才那家轴厂,之前首件检验就是操作工自己拿眼睛扫一眼,换班、换刀、调整参数之后根本不重新测首件。你哪怕给每个班组配个带数显的千分表,要求每次换刀、换料、调整工艺参数之后,必须连续测量3件并留存可追溯的记录,能把80%的批量返工问题摁死在萌芽里。真算下来,几千块的投入,能抵你一次十几万的返工损失,哪个划算?
说实话,现在很多厂的质量控制失效,根本不是设备不够好,是规则没有刚性——首件检验想测就测,不想测就跳过,最后出问题全是运气。
现在稍微上点规模的零件加工厂,已经开始把关键工序的参数调整权限锁进机床的PLC系统里,没有QC的授权根本改不了刀补、转速这些核心参数,从根源上堵死操作工凭经验乱调的漏洞。
机加工车间机床旁磁吸式质量检测看板
💡 别觉得这种方法土。很多人搞质量控制总想着搞高大上的系统,花几十万上一套MES,结果车间工人连工位终端都不会用,最后系统里的记录全是瞎填的,钱全打了水漂。真正有效的质量控制,是让每个工位上的人,不用翻厚手册,抬头就知道自己要测啥、啥标准算合格。
问:我们做的是定制化非标准件,每批的图纸都不一样,质量控制的标准根本没法统一,咋办?
答:太正常了,我接触的非标行业十有八九都有这个困惑。你别想着搞一套通用标准打天下,就把每个订单的关键尺寸单独摘出来,打印成巴掌大的小卡片贴在对应工序的工位上——比如这个订单要做高压液压法兰,关键尺寸是密封面的平面度,你就把这个尺寸的公差、检测要求、合格判定标准写在卡片上,首件必须测这个尺寸,每小时抽测一次,根本不用搞复杂的系统。我之前帮一家做非标液压件的厂搭这套流程,他们之前的客诉率是12%,3个月之后直接降到2%,算下来每年少赔的钱够给整个QC团队发两年工资。
不过话说回来,很多厂的质量控制走形式,本质上是人员配置的问题。我之前遇到过一个老板,把自己远房亲戚安排在QC岗位上,检测的时候不管啥问题都给操作工放行,最后出了质量问题全怪工人粗心,这种情况下,你就算把检测设备买得再贵,质量控制也落不了地。
别把“事后挑残”当质量控制
我见过太多同规模的机加工厂,对质量控制的理解全走偏了。总觉得等零件全加工完了,最后测一遍,把超差的挑出来报废,就算完成了质量控制的全流程。 根本不是。 这种模式下,你加工的所有成本——材料、机时、人工,全花出去了,最后发现零件不合格,钱已经砸进去了,再怎么挑残都收不回来。 之前那家轴厂的问题,出在换刀之后刀补参数输错了0.03mm,从换完刀开始,连续加工的200多根轴全超差,从头到尾没人测过,直到最后全检的时候才发现,整批全废。 机加工车间三坐标测量仪检测精密轴场景
问:我们厂就30多个人,上全套在线检测设备要几十万,根本投不起,质量控制不做最终抽检还能咋弄?
答:我给你算笔实账——你不用上来就买几百万的自动化检测站,先把首件检验的刚性要求卡到骨头里。就说刚才那家轴厂,之前首件检验就是操作工自己拿眼睛扫一眼,换班、换刀、调整参数之后根本不重新测首件。你哪怕给每个班组配个带数显的千分表,要求每次换刀、换料、调整工艺参数之后,必须连续测量3件并留存可追溯的记录,能把80%的批量返工问题摁死在萌芽里。真算下来,几千块的投入,能抵你一次十几万的返工损失,哪个划算?
说实话,现在很多厂的质量控制失效,根本不是设备不够好,是规则没有刚性——首件检验想测就测,不想测就跳过,最后出问题全是运气。
现在稍微上点规模的零件加工厂,已经开始把关键工序的参数调整权限锁进机床的PLC系统里,没有QC的授权根本改不了刀补、转速这些核心参数,从根源上堵死操作工凭经验乱调的漏洞。
真正落地的质量控制,从来不是写在手册里的空话
我见过一家做汽车高强度紧固件的厂,ISO9001的质量手册印了满满三大本,锁在办公室的文件柜里,车间里的操作工连手册封面长啥样都不知道。之前他们把质量控制的所有指标全压在最后一道的拉力测试上,结果经常出现螺纹通止规不合格的情况,客诉一堆。 后来他们改了啥? 把每个工序的检测要求打印成磁吸式的提示卡,直接贴在机床的操作面板旁边——比如滚丝工序,每2小时抽5个测通止规,测完就在旁边的白板上打勾,谁漏测扣当天的绩效。不到3个月,通止规的不良率从4.2%直接降到0.3%。 机加工车间机床旁磁吸式质量检测看板
💡 别觉得这种方法土。很多人搞质量控制总想着搞高大上的系统,花几十万上一套MES,结果车间工人连工位终端都不会用,最后系统里的记录全是瞎填的,钱全打了水漂。真正有效的质量控制,是让每个工位上的人,不用翻厚手册,抬头就知道自己要测啥、啥标准算合格。
问:我们做的是定制化非标准件,每批的图纸都不一样,质量控制的标准根本没法统一,咋办?
答:太正常了,我接触的非标行业十有八九都有这个困惑。你别想着搞一套通用标准打天下,就把每个订单的关键尺寸单独摘出来,打印成巴掌大的小卡片贴在对应工序的工位上——比如这个订单要做高压液压法兰,关键尺寸是密封面的平面度,你就把这个尺寸的公差、检测要求、合格判定标准写在卡片上,首件必须测这个尺寸,每小时抽测一次,根本不用搞复杂的系统。我之前帮一家做非标液压件的厂搭这套流程,他们之前的客诉率是12%,3个月之后直接降到2%,算下来每年少赔的钱够给整个QC团队发两年工资。
不过话说回来,很多厂的质量控制走形式,本质上是人员配置的问题。我之前遇到过一个老板,把自己远房亲戚安排在QC岗位上,检测的时候不管啥问题都给操作工放行,最后出了质量问题全怪工人粗心,这种情况下,你就算把检测设备买得再贵,质量控制也落不了地。