工业现场故障诊断实操避坑:别再靠老师傅摸螺丝找问题了
上周去苏州一家汽车零部件厂,冲压线的主电机突然跳停。
设备部的师傅们围着拆了俩小时。
测绝缘、查接线,满头汗都快把工服泡透了——最后发现是编码器的接线端子松了半圈。
就这么个小问题,差点让整条线停够4小时,损失近十万。
说实话,干工业现场这么多年,这种事我见得太多了。
别把故障诊断当成“拆设备找问题”
很多人对故障诊断的认知还停留在“坏了拆、拆了找”的阶段,上来就把设备大卸八块,生怕拆得不够细。
完全搞反了顺序。
✅ 靠谱的故障诊断,永远是先排查“可远程、可预判的软问题”,再动机械部件的扳手。
比如PLC的报警代码、传感器的信号波动、参数的异常修改,这些不用拆设备就能查到的内容,占了现场故障原因的60%以上,对吧?
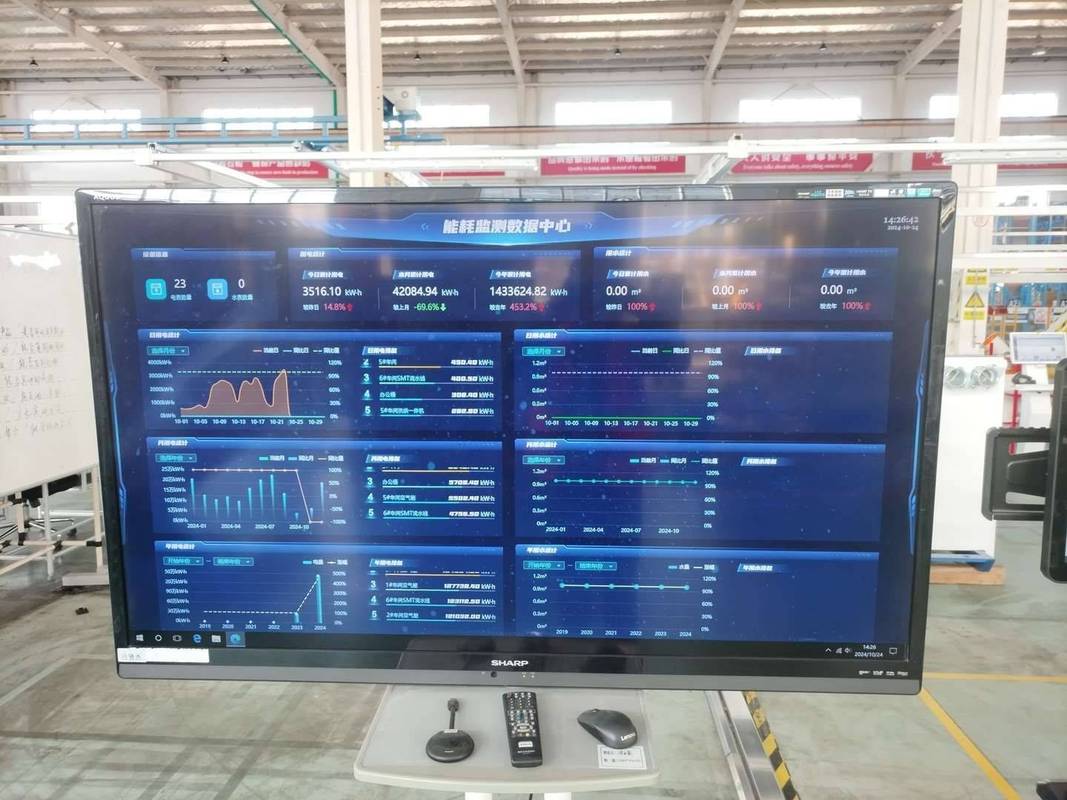
 工业现场振动传感器采集数据实操场景
刚才说的苏州那家厂,要是早5分钟看一眼PLC的报警记录,上面明明白白写着“编码器信号丢失”,根本不用拆电机的接线盒。
问:我们厂的设备都是用了五六年的老机床,没有装在线监测系统,是不是就做不了靠谱的故障诊断?
答:真不是。上个月我帮无锡一家做液压件的小厂搞改造,他们20台旧车床连个PLC都没有,我们就用手持振动测振仪,每天早班开机前测1分钟主轴的振动值,连传感器都不用固定,贴在轴承座上就行,半个月就把3台即将出故障的主轴提前换了轴承,省了一次意外停机的损失。💡 别觉得老设备就没救,先把“事后救火”的思路转过来。
2024年现场故障诊断最实用的3个判断逻辑
别信那些动辄几十万的AI诊断方案,现场用得上的逻辑,都是踩坑踩出来的。
- 先查关联变量,再盯单一异常值。之前测某厂区离心风机的振动值突然升高,光看振动曲线根本看不出问题,同步拉了电流、风压、轴承温度三组数据——最后发现是进风口的滤网堵了,风阻变大导致的振动,根本不是轴承坏了。换个滤网,5分钟搞定,要是拆风机换轴承,至少得停8小时。
- 抓瞬态数据,别只看稳态值。很多故障是“一闪而过”的,比如设备刚开机、刚换料、刚调参数那几分钟的波动,平时稳态测根本抓不到。我们现在给客户做的方案,都会加个触发规则:只要振动值比30天的平均值高20%,就自动把前后10秒的所有数据存下来。
- 别拿“上次没问题”当判断标准。去年宁波一家注塑机厂的合模压力不稳,老师傅说上次调模参数就好了,结果调了三次都没用,最后查出来是比例阀的阀芯磨了0.1毫米,肉眼根本看不出来。经验有用,但不能当唯一的判断依据。
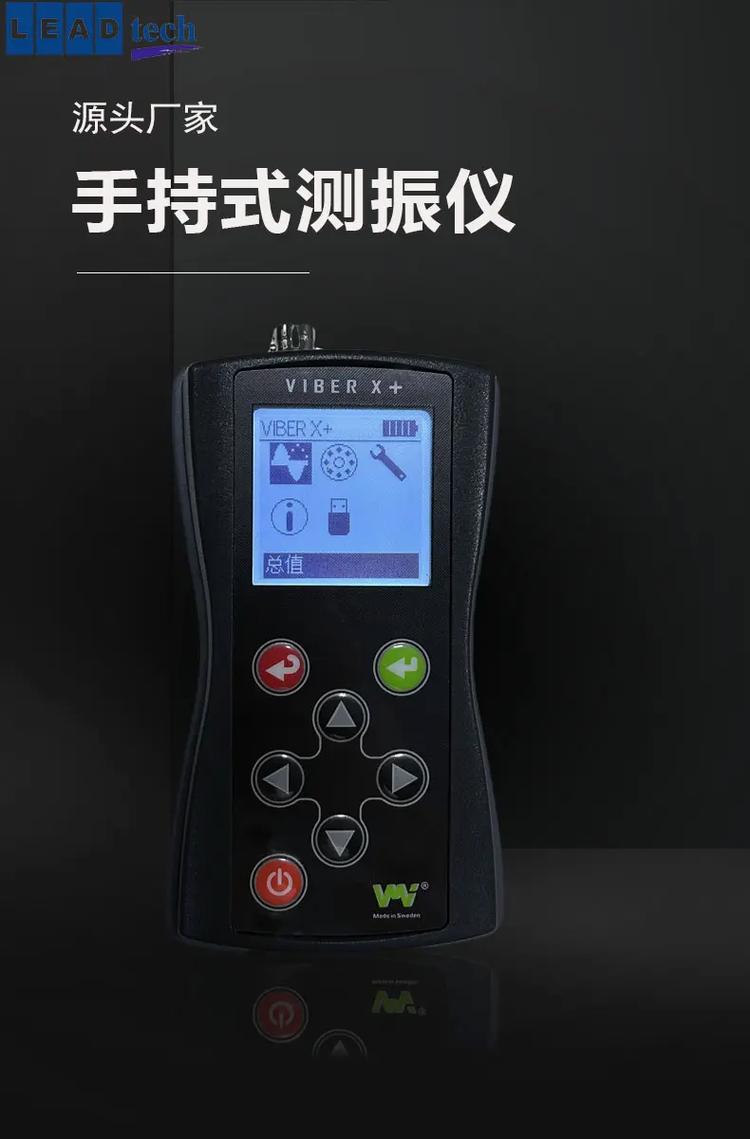 手持测振仪检测机床主轴轴承实操
问:我们做故障诊断的时候,经常出现“测的时候没问题,过两天就坏了”的情况,怎么避免?
答:这个问题太常见了!❗ 核心原因就是你没抓刚才说的瞬态数据。之前有个厂的水泵轴承就是在每次开机的第3秒有个尖锐的冲击峰,平时开机后稳态测,振动值完全在合格范围内,靠这个触发规则,我们提前1个月换了轴承,省了十几万的停机损失。要是等轴承磨坏了再修,水泵叶轮打坏,整个管路都得拆,那损失就不是一点半点了。
别让“数据孤岛”毁了你的故障诊断效率
现在很多工厂的系统都是分开的:在线监测系统存振动数据,PLC存设备运行数据,MES存生产数据,ERP存工单数据。
故障报警了,维修师傅得先去振动系统导曲线,再去PLC看报警代码,再去MES查当时的生产参数——光查数据就得花半小时,设备还停在那等着。
去年我们给苏州一家新能源电池厂做改造,直接把故障诊断模块对接进了他们的MES系统:只要设备触发故障报警,系统自动把关联的所有数据(振动曲线、报警代码、当时的产量、换模时间、操作人记录)打包推送到维修工单里,师傅到现场掏出手机就能看全所有信息,定位时间从平均45分钟降到了12分钟。
就这点改动,一年给他们省的停机损失,够付三年的系统服务费。
说实话,我见过太多设备部的师傅,拿着个扳手就敢拆几百吨的冲压线,凭的就是那点摸爬滚打出来的老经验。
但现在的设备越来越复杂,伺服电机、视觉系统、工业机器人,哪是靠摸螺丝就能搞定的?
故障诊断从来不是什么高深的技术,就是把“凭感觉”换成“看数据”,把“事后救火”换成“提前预判”。
就这么简单。