塔器不是焊个圆筒就行:2024年炼化一线摸爬出来的选型安装全经验
上周去宁波的炼化项目现场,刚踩完12米高的钢格板,就撞见施工队把直径2.8米的精馏塔器的塔盘固定螺栓全给拧错了方向。
当时我血压直接上来。
你说这活干的?塔盘的水平度差了快8毫米,后期投用了分馏效率掉15%都是轻的,到时候找谁说理去?
很多刚入行的技术员总觉得,塔器不就是个竖着的大罐子?无非是卷板、焊纵缝、装内件,凑够高度就完事。真遇到风载荷、物料腐蚀、内件偏流这些实际问题,才知道当初的想法有多天真。

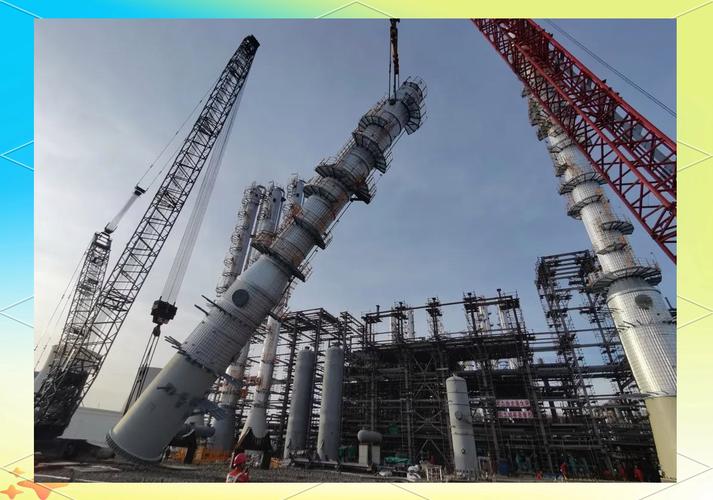
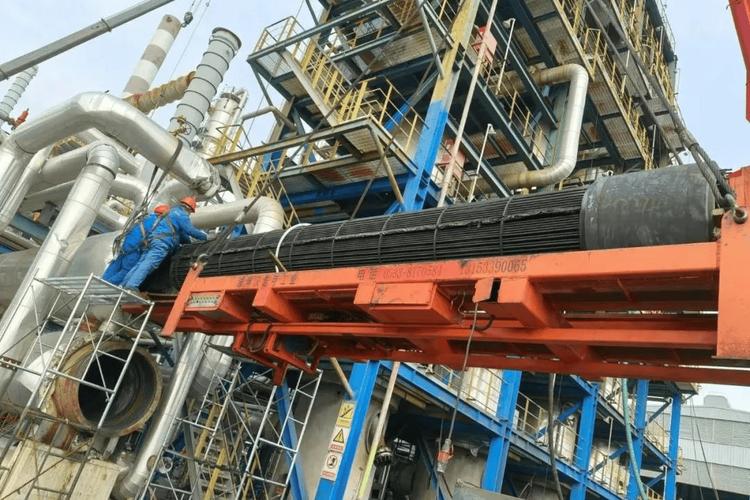
炼化现场16米高不锈钢精馏塔器吊装作业
为啥现在塔器的验收标准比5年前严了一大截
2023年修订的新版GB150压力容器标准,专门把塔器的
风致振动疲劳验算要求提了一个等级——之前只要算静强度够了就行,现在还要算10年服役周期内,极端阵风下塔体的摆动会不会引发焊缝疲劳开裂。
说穿了也是被之前的项目教训出来的。前几年沿海几个项目的高塔,动不动投用两三年就出现塔壁焊缝裂纹,追根溯源都是当初为了省成本,把筒体壁厚压到设计下限,根本没考虑长期的振动疲劳影响。再加上现在双碳的硬要求,塔器的分离效率提上去,回流比降下来,一年能省几十万元的蒸汽和循环水,谁也不愿意在这上面凑活。
很多刚接触项目的采购会问:
问:我们现场还在用的旧塔器,能不能通过简单改造达到现在的新效率要求?
答:说实话别瞎折腾。如果你的塔器筒体的
椭圆度超过0.5%,或者塔盘支撑圈的焊接变形量超了2毫米,别想着换两层塔盘就能救——你算过没有,改造的成本大概是新塔器造价的60%,但寿命最多剩新塔的一半,真不如直接换带高效导向浮阀的新塔体。
别信厂家给你拍胸脯的“我们做了几十年塔器,不会错”。
去年江苏有个项目,120米高的吸收塔,投用第三个月就出现了塔壁的应力腐蚀裂纹。
查了半天才发现,厂家为了省成本,焊后根本没做整体的消应力热处理,现场补焊的位置也没做抛光处理,刚好赶上沿海的氯离子飘上去,裂纹顺着焊缝就爬开了。
真的,亏不亏?几百万的设备,就因为省了几万块的热处理钱,后期停产检修一次的损失都够造半台小塔了。
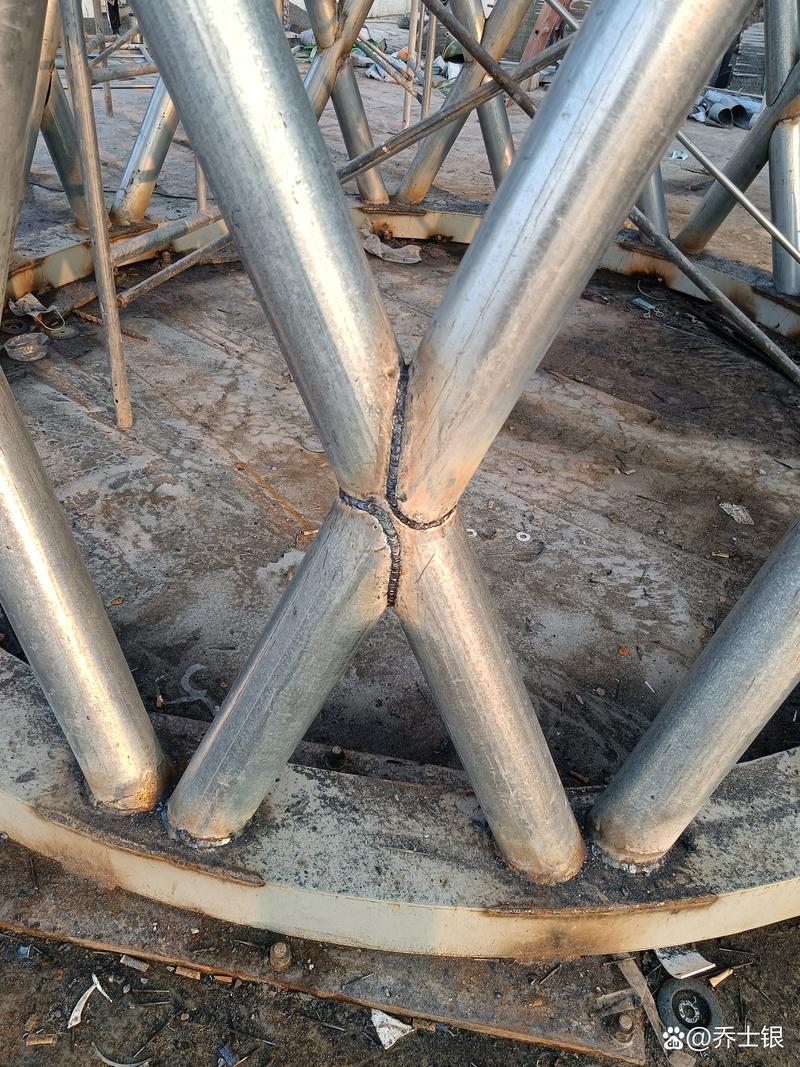
塔器塔盘支撑圈焊接变形现场检查实拍
别光盯着塔体厚度算成本,内件才是决定塔器效率的核心
很多采购方一上来就砍价,说你这个塔器怎么比别家贵20%?你把报价单拆了对比就知道,别家给你配的是10年前的老式筛孔塔盘,开孔率低、雾沫夹带严重,我们给的方案配的是2024年新出的微分导向浮阀,同等塔径下处理量能提30%,分离精度高2个百分点,算上三年的运行成本,差的那点采购款早就赚回来了。
💡 这里给个实在的提醒:如果你选的塔器是用来处理易结焦、含固体颗粒的物料,千万别被销售忽悠上规整填料。我们见过太多项目,当初为了追求“高效”上了不锈钢孔板波纹填料,结果物料带的固体颗粒卡在填料片的缝隙里,拆都拆不下来,最后只能把填料全割出来扔了,换了大通道的固阀塔盘,前后折腾了小半年,损失了上千万的产值。
这时候肯定有人要问:
问:塔器的内件选型,是不是开孔率越高、处理量越大就越好?
答:完全不是。我们去年给浙江的一个精细化工项目做的方案,一开始客户要选最大处理量的网孔塔板,我们给拦下来了——他们的物料是带少量自聚物的,网孔板的开孔率太高,运行3个月就会被聚合物堵死,反而选了带侧线采出的固阀塔盘,开孔率18%,平时在线冲洗就能清堵,算下来年运行成本能省40多万。
塔器安装的几个隐形坑,签合同的时候就得写死
我见过太多项目,塔器本身的制造质量没问题,结果安装队图省事,找正的时候只测了筒体的垂直度,根本没逐层检查塔盘支撑圈的水平度。
你想啊,30米高的塔,垂直度差个1/1000,看着完全在规范范围内,但是每层支撑圈的累计偏差算下来,
塔盘支撑圈的累计水平偏差能到10毫米,液流顺着塔壁就偏过去了,整个塔的气液接触完全乱了,效率直接打对折。
❗ 签合同的时候一定要把“塔盘支撑圈水平度每米不超过0.1毫米,全塔累计偏差不超过2毫米”写进验收条款,别等安装完了再扯,到时候谁都不认。
还有几个容易被忽略的细节:设备进场的时候,塔器的内件是单独打包的,别让安装队随便往露天堆场扔,下雨了塔盘锈了,后期镀层掉了,用个两三年就腐蚀穿了。试压的时候,别只做筒体的水压试验,别忘了做塔盘的严密性试验,等投用了才发现塔盘的焊缝漏,塔盘上的液层根本存不住,那分离效率能好才怪。
上次跟几个做了三十年塔器的老工程师喝酒,大家聊起来,现在的厂家越来越会做PPT了,参数写得一个比一个漂亮,真拉到现场跑起来,就知道谁是真做过项目,谁是抄的标准。
做工业的东西,哪有那么多花架子?
焊道要磨平,热处理要做透,内件要匹配实际工况,安装的时候多盯着点水平度。
就这么简单。