别再只把齿轮当‘小零件’:2024年高精度工业齿轮的隐形门槛与落地细节
上周去江苏某新能源车企的传动车间蹲了3天,盯着台架上跑了1200小时的齿轮组,连烟都忘了抽——那组齿轮的齿面在灯光下能照出人影,连个肉眼可见的刀纹都找不到。搁十年前,谁能想到这么个巴掌大的零件,能卡着整个新能源行业的产能脖子?
为什么现在的新能源齿轮,比燃油车的贵3倍还抢不到?
很多人对齿轮的印象还停留在旧机床里那个黑黢黢、沾着机油的铸钢件,转起来哐当响,凑合用就行。现在新能源电机的额定转速普遍突破16000转,是传统燃油机的3倍以上,普通齿轮丢进去,跑不了100小时就能把齿面磨成铁泥。
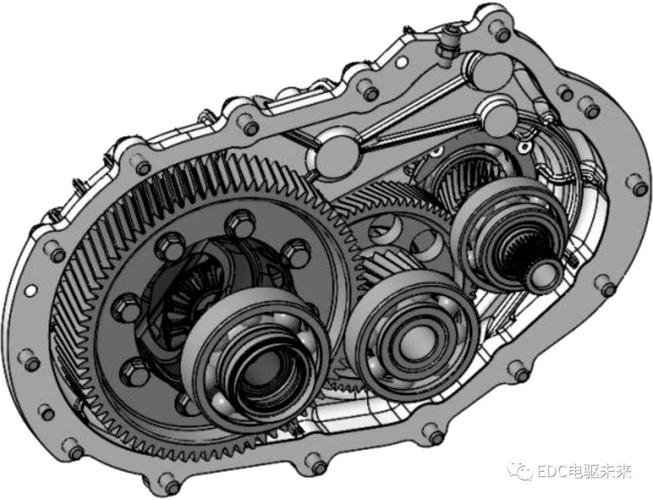 新能源汽车减速器高精度齿轮组拆解图
我之前算过一笔账,同样模数、同样外径的齿轮,用在传统燃油车的变速箱里,单价可能才200块,用到新能源减速器上,报价能摸到600块。贵在哪?全在看不见的精度里。
问:很多采购说现在买齿轮要排3个月队,难道不能用现成的标准件凑?
答:真凑不了。
齿形修缘量的控制精度直接决定了整车的NVH表现,差0.01mm,车内的高频啸叫就能从35分贝涨到52分贝——用户坐进车里,连说话都要扯着嗓子,谁还会买你的车?我上次跟个车企的NVH工程师聊,他说为了调这0.01mm的修缘量,带团队跑了17次台架,掉了8斤秤。真不是他矫情,这参数差一点,最后就是整车的口碑崩盘。
被忽略的细节:齿轮的“隐形寿命”,藏在热处理的余温里
不少人选齿轮,上来就问材质是什么、精度是几级,很少有人问热处理的工艺细节。说句不好听的,同样的20CrMnTi钢,同样的4级精度,热处理做不好,用半年就废。
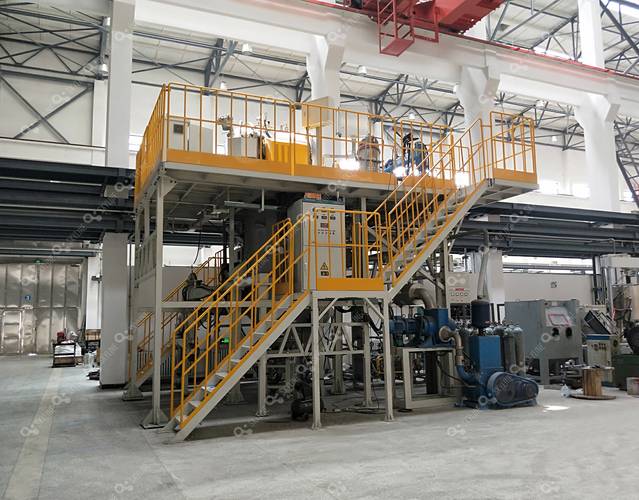
现在行业里的高端齿轮,用的都是可控气氛连续渗碳淬火线,渗碳层深度控制在1.2-1.5mm,淬火之后还要在220℃的炉子里回4小时的火——就这一步回火,齿轮的接触疲劳寿命能翻2.7倍。
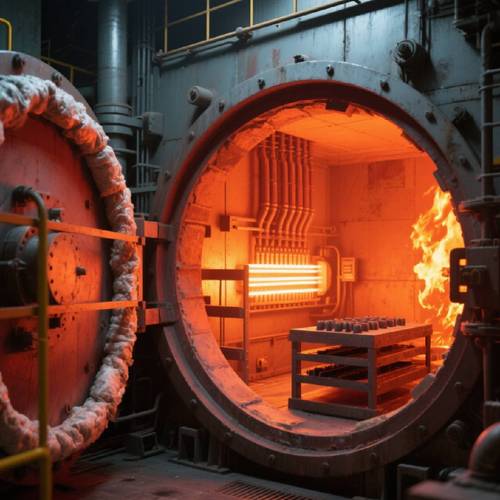 工业齿轮渗碳淬火连续热处理炉实拍
很多小厂为了省电费,回火环节只走1小时,表面硬度是够了,一测芯部韧性,比合格值低40%。重载跑俩月,齿面就开始掉麻点,最后直接崩齿。
问:我们之前买的同材质同精度的齿轮,为什么用半年就出现点蚀?
答:大概率是热处理的回火环节偷工减料了。
说实话,这种坑我踩过三次。第一次是给某港口的起重设备换大齿圈,图便宜找了本地小厂,结果装上去跑了47天,齿圈崩了半圈,差点把岸边吊的集装箱甩到海里。现在想起来还后背发凉。
2024年的齿轮采购,别再只看图纸上的参数表了
前两年去供应商那边审厂,还能看到对方拿个盖了章的纸质检测报告吹得天花乱坠。现在再去看,能拿不出全流程溯源档案的厂,基本都被头部客户筛出去了。
💡 现在宁德时代、比亚迪这些头部供应链的要求,所有传动用的齿轮,必须附全流程的数字孪生档案——从钢坯的熔炼炉号,到每一道磨削工序的进给量,到最后台架测试的NVH数据,全存在专属二维码里,扫一下就能调出来。没有这个档案,连仓库的入仓资格都没有。
我整理了现在选高精度齿轮的三个硬标准,别被供应商的宣传忽悠:
- ✅ 齿形精度达到GB/T 10095的4级以上,新能源传动应用必须5级起步
- ✅ 热处理后齿面的残余奥氏体含量控制在15%-25%之间,太高太低都会缩短寿命
- ✅ 必须提供对应批次的台架疲劳测试报告,别信那种印在册子上的通用数据
别跟我扯什么“我们的齿轮精度是3级”,你让他拿同批次的台架实测数据出来。很多时候图纸上标3级,实际磨出来是6级,装上去跑俩月就异响,拆下来返工的成本,比当初省的那点采购费高10倍都不止。
昨天跟那个江苏的车企工程师聊天,他说现在他们正在测试一款带类金刚石陶瓷涂层的齿轮,线速度能冲到80m/s,重量还能减30%。
哪有什么不起眼的工业小零件啊。
每一个齿牙的精准咬合,都是托着整个工业系统往前转的劲儿。