工业控制器选型实战:从产线落地到备件周期的避坑经验
上周在苏州的汽车零部件冲压产线蹲了整整三天,帮客户替换三套服役了12年的老控制器。光拆旧线、校新线就耗了14个小时,右手食指被扎带磨掉一小块皮,到现在还留着印子。
 汽车零部件冲压产线控制柜内部控制器安装布局
问:很多采购觉得同IO点数的控制器随便换就行,真的没有本质差别吗?
答:差得远了。你要核对的从来不是表面的IO点数,是脉冲通道的最高输出频率、模拟量采样的分辨率、固件内置的中断响应延迟这些藏在参数表最下面的细节。上次那个客户就是踩了默认参数的坑。别光对着手册上的标称值做判断,让供应商带着控制器到产线上,接好实际的伺服和传感器跑10分钟测试程序,看响应曲线对不对得上。不对的话当场换,别等拉回车间拆了柜子接好线才发现不匹配,那才是真的折腾。
说回之前在常州光伏厂的经历,之前总觉得TSN(时间敏感网络)是厂家吹出来的噱头,直到他们把原来走普通Modbus TCP的老控制器,换成带TSN功能的新型号,跨工位的同步误差从1ms直接压到10us以内,串焊机的焊头对位精度直接提了一个等级。真的香。
光伏串焊机工位带TSN功能的工业控制器接线实景
中小规模产线选控制器,别盲目追旗舰款
说实话,现在的销售一上来就给你推带AI推理能力的旗舰控制器,什么能跑视觉算法、能做设备预测性维护,听着特别厉害。但你要是个只做螺丝锁付的小工位,整个流程就是按个按钮锁三颗标准螺丝,那你花大几千买个带AI功能的高配款,纯纯浪费。
💡 给个实在的选型逻辑:先把未来3年的产线改造需求列出来——要不要外接视觉检测、要不要打通MES系统、要不要加远程监控功能,再对着参数表选,别为了用不上的功能多掏冤枉钱。
问:现在很多厂家都在推带边缘计算功能的控制器,中小厂真的有必要上吗?
答:完全看你的实际落地场景。要是你有十几个分散的工位,原来每天要派两个师傅挨个抄运行数据算稼动率,那带边缘计算的控制器确实能省不少人力——它能自己把运行数据攒好,定时传到云端,连额外的网关都省了。但你要是连MES系统都没搭,每天的生产数据全靠插U盘导出来存表格,那你买这个功能纯纯交智商税。❗ 别听销售吹什么“未来肯定能用得上”,等你真有需求的时候,旧控制器刷个新固件说不定就能支持,现在多花的钱,不如留着给一线操作的师傅发点高温补贴实在。
没人提前说的控制器“隐形坑”,踩一次就要花几十万
我碰到过最离谱的事,一个2019年上的汽配产线,去年找原来的供应商买控制器备件,对方直接说这款型号全线停产了,后续固件更新也停了。整个产线的核心控制部分全得换,光改造费就花了42万。谁受得了啊。
所以现在我给客户做方案的时候,第一句话就问供应商:你这个型号的控制器,承诺的稳定供货周期是多少年?低于10年的,我根本不考虑。还有个容易被忽略的细节——就算是同一个厂家的同系列控制器,不同批次的固件版本可能存在兼容问题,有时候你把原来写好的程序导进去,直接跑不起来。一定要提前和供应商要全版本的兼容说明,别到时候找售后,人家说你手里的是老版本,我们不提供技术支持,那才叫叫天天不应。
最近半年接触到的新趋势也挺有意思,越来越多的国产控制器开始支持开源编程框架,原来你要写个控制逻辑,必须学厂家专属的编程软件,现在用Python、C++就能写功能块。上个月帮个做食品包装的客户改换袋逻辑,原来的老控制器找个会写程序的老师傅,一天的服务费要两千块,现在换了支持开源框架的新控制器,刚毕业的年轻工程师花了一下午就把逻辑调通了,省了一大笔成本。
选型这事儿,从来不是参数越高越好,是要刚好匹配你当下的产线需求,还要给后面的改造留够余量。毕竟谁也不想刚装完的控制器,过个三五年就成了买不到备件的电子垃圾。
为什么同IO点数的控制器,换上去就掉良品率?
很多人对控制器的认知,还停留在“柜子里的黑盒子,能跑通程序就行”。太天真了。上个月碰到个做五金件的客户,贪便宜找了个标称“100%兼容原型号”的国产控制器替换老备件,装完一跑,冲压工位的良品率直接从98.2%掉到91%。查了整整三天,连传感器都换了两个,最后才发现——新控制器的脉冲输出通道默认频率只有100kHz,而原来的老款控制器是跑满200kHz的,伺服电机的响应速度慢了近200ms,冲压头的定位偏差直接超了公差。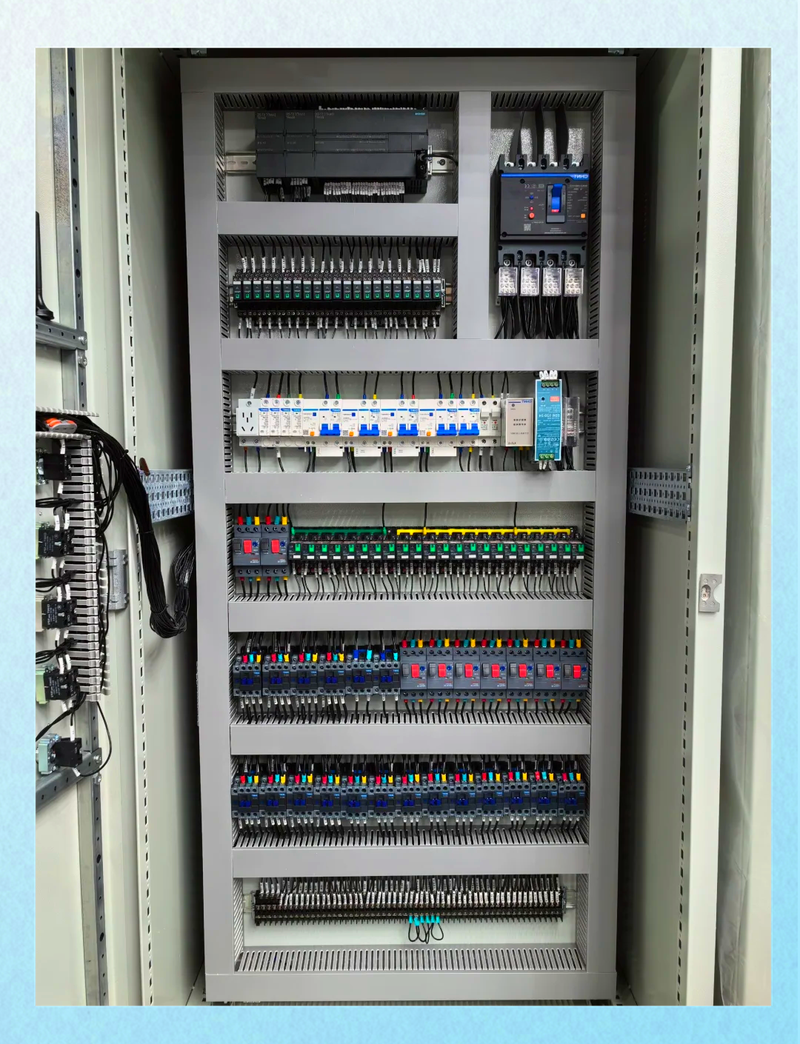 汽车零部件冲压产线控制柜内部控制器安装布局
问:很多采购觉得同IO点数的控制器随便换就行,真的没有本质差别吗?
答:差得远了。你要核对的从来不是表面的IO点数,是脉冲通道的最高输出频率、模拟量采样的分辨率、固件内置的中断响应延迟这些藏在参数表最下面的细节。上次那个客户就是踩了默认参数的坑。别光对着手册上的标称值做判断,让供应商带着控制器到产线上,接好实际的伺服和传感器跑10分钟测试程序,看响应曲线对不对得上。不对的话当场换,别等拉回车间拆了柜子接好线才发现不匹配,那才是真的折腾。
说回之前在常州光伏厂的经历,之前总觉得TSN(时间敏感网络)是厂家吹出来的噱头,直到他们把原来走普通Modbus TCP的老控制器,换成带TSN功能的新型号,跨工位的同步误差从1ms直接压到10us以内,串焊机的焊头对位精度直接提了一个等级。真的香。
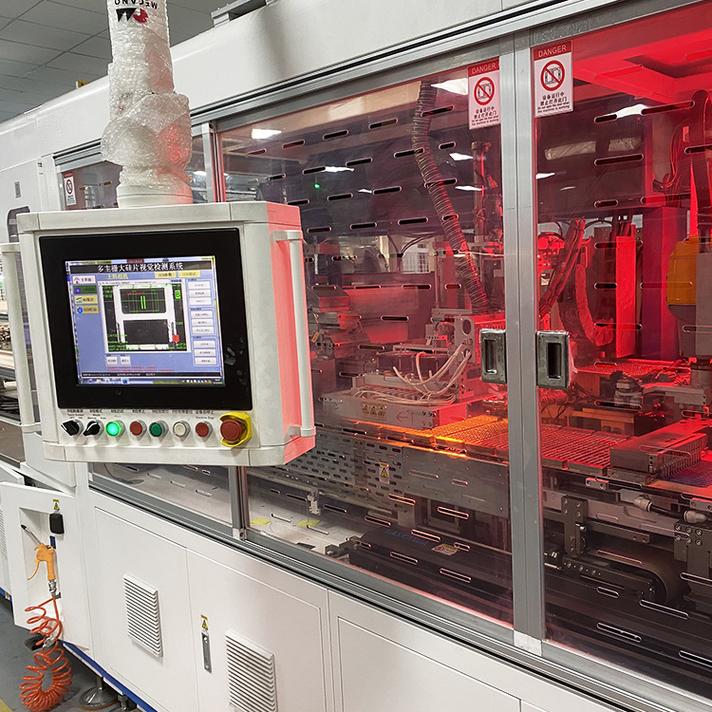 光伏串焊机工位带TSN功能的工业控制器接线实景
中小规模产线选控制器,别盲目追旗舰款
 中小规模产线选控制器,别盲目追旗舰款
说实话,现在的销售一上来就给你推带AI推理能力的旗舰控制器,什么能跑视觉算法、能做设备预测性维护,听着特别厉害。但你要是个只做螺丝锁付的小工位,整个流程就是按个按钮锁三颗标准螺丝,那你花大几千买个带AI功能的高配款,纯纯浪费。
💡 给个实在的选型逻辑:先把未来3年的产线改造需求列出来——要不要外接视觉检测、要不要打通MES系统、要不要加远程监控功能,再对着参数表选,别为了用不上的功能多掏冤枉钱。
问:现在很多厂家都在推带边缘计算功能的控制器,中小厂真的有必要上吗?
答:完全看你的实际落地场景。要是你有十几个分散的工位,原来每天要派两个师傅挨个抄运行数据算稼动率,那带边缘计算的控制器确实能省不少人力——它能自己把运行数据攒好,定时传到云端,连额外的网关都省了。但你要是连MES系统都没搭,每天的生产数据全靠插U盘导出来存表格,那你买这个功能纯纯交智商税。❗ 别听销售吹什么“未来肯定能用得上”,等你真有需求的时候,旧控制器刷个新固件说不定就能支持,现在多花的钱,不如留着给一线操作的师傅发点高温补贴实在。
没人提前说的控制器“隐形坑”,踩一次就要花几十万
 没人提前说的控制器“隐形坑”,踩一次就要花几十万
我碰到过最离谱的事,一个2019年上的汽配产线,去年找原来的供应商买控制器备件,对方直接说这款型号全线停产了,后续固件更新也停了。整个产线的核心控制部分全得换,光改造费就花了42万。谁受得了啊。
所以现在我给客户做方案的时候,第一句话就问供应商:你这个型号的控制器,承诺的稳定供货周期是多少年?低于10年的,我根本不考虑。还有个容易被忽略的细节——就算是同一个厂家的同系列控制器,不同批次的固件版本可能存在兼容问题,有时候你把原来写好的程序导进去,直接跑不起来。一定要提前和供应商要全版本的兼容说明,别到时候找售后,人家说你手里的是老版本,我们不提供技术支持,那才叫叫天天不应。
最近半年接触到的新趋势也挺有意思,越来越多的国产控制器开始支持开源编程框架,原来你要写个控制逻辑,必须学厂家专属的编程软件,现在用Python、C++就能写功能块。上个月帮个做食品包装的客户改换袋逻辑,原来的老控制器找个会写程序的老师傅,一天的服务费要两千块,现在换了支持开源框架的新控制器,刚毕业的年轻工程师花了一下午就把逻辑调通了,省了一大笔成本。
选型这事儿,从来不是参数越高越好,是要刚好匹配你当下的产线需求,还要给后面的改造留够余量。毕竟谁也不想刚装完的控制器,过个三五年就成了买不到备件的电子垃圾。