工业现场的“神经末梢”:2024年传感器落地避坑指南
上次去苏州的精密加工车间,蹲在数控机床旁边看调机的工程师拆传感器。
拆下来的那个塑料外壳都磨花了,还在用。
当时就觉得,这帮做工业的人对传感器的态度,从来不是参数表上印的那些光鲜数字,是真的摸爬滚打出来的“实用主义”——别信那些吹得神乎其神的参数表。很多车间采购一开始总盯着响应速度、精度这些硬指标拍板,真到装上去跑了三个月才发现,车间里切削液的雾气、机床运转的共振、甚至夏天车间38度的高温,能把标称0.1%精度的传感器飘到2%的误差,账算下来根本不划算。
 那些被参数表骗了的工业现场真相
很多人对传感器的认知还停留在实验室环境里——恒温、无尘、没有干扰,测出来的数值完美贴合标称值。但真实的工业现场哪有那么理想?
你在机加工车间待过就知道,切削液的油雾会慢慢糊在传感器的探头上,机床主轴转起来的共振会顺着安装座传到传感器内部,甚至旁边车间的大功率电焊机一开,传感器输出的模拟量信号能飘出去一大截。
数控机床刀塔位置检测传感器安装实拍
问:我们车间之前换过三批传感器,每批刚装上的时候精度都达标,跑俩月就飘,到底是传感器质量差还是安装不对?
答:真不全是传感器厂家的锅!我见过最离谱的一个现场,工程师把振动传感器直接用自攻螺丝拧在机床的钣金护罩上——那护罩本身跑起来就颤得像筛子,测出来的振动值能准才怪。💡正确的安装逻辑从来不是找个固定的地方就拧上去,而是要找刚性连接的基座,避开共振频率点,甚至要根据现场的介质腐蚀情况选密封等级,别上来就选IP67,在没有水冲的工位IP65足够,多花的钱全是冤枉的。
注塑车间电磁干扰环境下的有线温度传感器布线实拍
问:现在都讲工业互联网,为什么我们上的传感器数据根本用不起来?
答:太正常了。很多企业上传感器就像给手机装APP,看着装了一堆,实际上后台连个统一的数采网关都没有,不同厂家的传感器通信协议各玩各的,有的走Modbus,有的走私有协议,最后数据导出来还要人工整理,那装了有啥用?❗现在真正跑的顺的现场,根本不追求装最贵的传感器,而是优先选能直接对接现有数采系统、支持边缘计算的型号,哪怕精度稍微降一点,只要数据能稳定传到平台,能触发预警,就比那些摆在那儿当摆设的强一百倍。
今年去长三角的几个汽车焊装车间看,人家开始批量装带自诊断功能的传感器——不是等你发现信号不对、零件撞了才报警,是传感器自己就能实时检测探头表面的沾污程度、内部元件的温度漂移,提前给运维人员发消息“我这边的探头沾了焊渣,下班前抽十分钟擦一下就行”。就这功能,去年帮一个焊装车间减少了近20次非计划停机,算下来省了快200万的损失。
停机一分钟,亏几千块。
这个账,谁都算得过来。
传感器选型最容易被忽略的三个细节
我跟不少干了十几年的设备主管聊,大家选传感器的逻辑其实特别实在,根本不看那些花里胡哨的营销话术,就盯三个核心点:
✅ 别盲目追求超高精度:比如你是测输送线的皮带跑偏,精度0.1mm完全够用,没必要花十倍的钱买0.01mm的。那个精度等级的传感器娇气得很,对安装面的水平度要求极高,稍微歪一点就白搭。
✅ 算清楚全生命周期成本:别只看采购价,比如那个几十块的接近开关,三个月坏一次,每次换要停机半小时,算下来一年的损失都能买三个上千块的长寿命型号了。
✅ 预留扩展空间:现在很多新上的传感器都带温度自补偿、内置信号滤波的功能,选的时候别选那种只能输出单一模拟量的,万一以后要加预测性维护的功能,还要重新拆了换,麻烦得很。
汽车焊装车间带自诊断功能的接近开关安装实拍
上次碰到一个在车间干了22年的老维修师傅,他手上的那个传感器,是2018年装的,现在还在转,外壳都被切削液泡得发白了,但是测出来的数值跟刚装的时候差不了多少。他说选传感器就像给车间选老伙计——不是越贵越好看的越好,是要皮实、靠谱、出问题了能快速找到替换的件,能帮你把活儿干顺,就够了。
那些被参数表骗了的工业现场真相
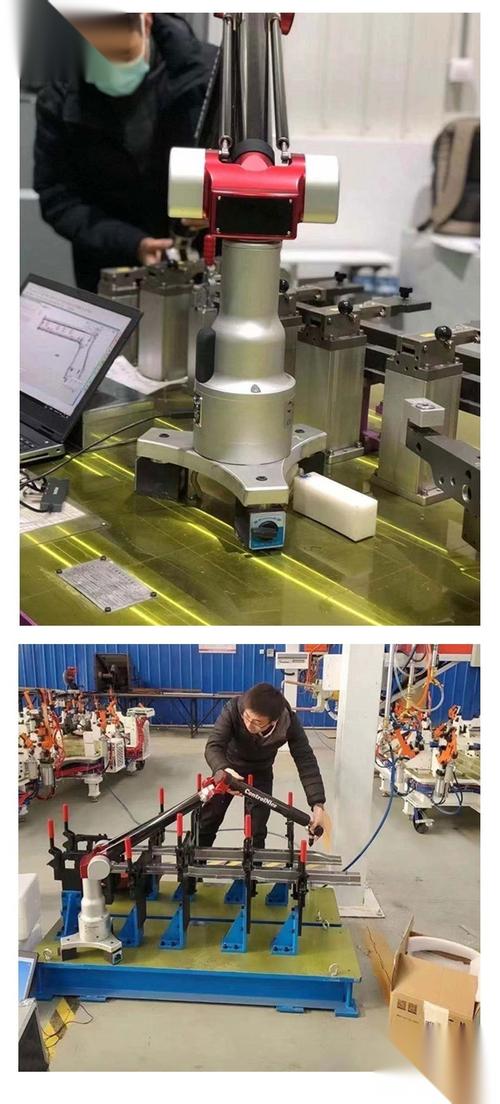 那些被参数表骗了的工业现场真相
很多人对传感器的认知还停留在实验室环境里——恒温、无尘、没有干扰,测出来的数值完美贴合标称值。但真实的工业现场哪有那么理想?
你在机加工车间待过就知道,切削液的油雾会慢慢糊在传感器的探头上,机床主轴转起来的共振会顺着安装座传到传感器内部,甚至旁边车间的大功率电焊机一开,传感器输出的模拟量信号能飘出去一大截。
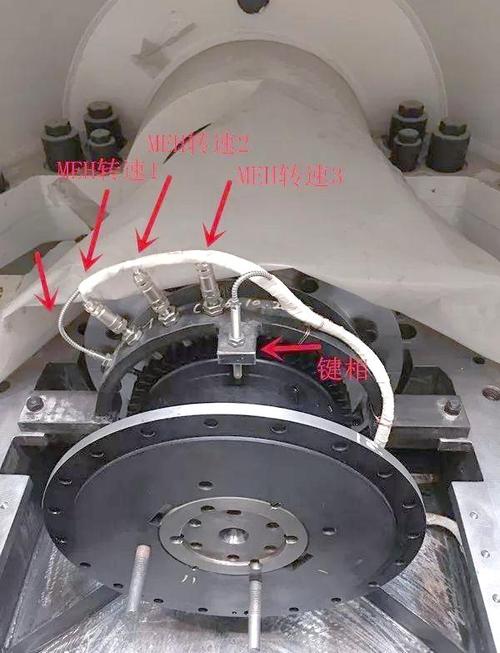 数控机床刀塔位置检测传感器安装实拍
问:我们车间之前换过三批传感器,每批刚装上的时候精度都达标,跑俩月就飘,到底是传感器质量差还是安装不对?
答:真不全是传感器厂家的锅!我见过最离谱的一个现场,工程师把振动传感器直接用自攻螺丝拧在机床的钣金护罩上——那护罩本身跑起来就颤得像筛子,测出来的振动值能准才怪。💡正确的安装逻辑从来不是找个固定的地方就拧上去,而是要找刚性连接的基座,避开共振频率点,甚至要根据现场的介质腐蚀情况选密封等级,别上来就选IP67,在没有水冲的工位IP65足够,多花的钱全是冤枉的。
现在工业现场真的在淘汰传统传感器吗?
前两年行业里吹得特别凶的“无线传感器替代有线”,我去年去东莞的注塑车间看,人家当时跟风上了几十个无线振动传感器,最后因为车间里的注塑机伺服电机的电磁干扰,数据跳得像心电图,最后还是全拆了换回有线的,白扔了十几万。我当时跟着现场的工程师蹲在地上拆传感器,他都快骂出声了——当初拍板上无线方案的人,根本没下过车间看一眼现场的电磁环境。 说真的,没有什么绝对先进的技术,只有适合现场的技术。传统的有线传感器,抗干扰能力强,稳定性高,只要布线的时候做好屏蔽,能在车间里安安稳稳跑五六年不用管。那些吹得天花乱坠的新技术,真拿到满是油雾、电磁干扰的车间里,能不能稳定跑过一个月都是问题。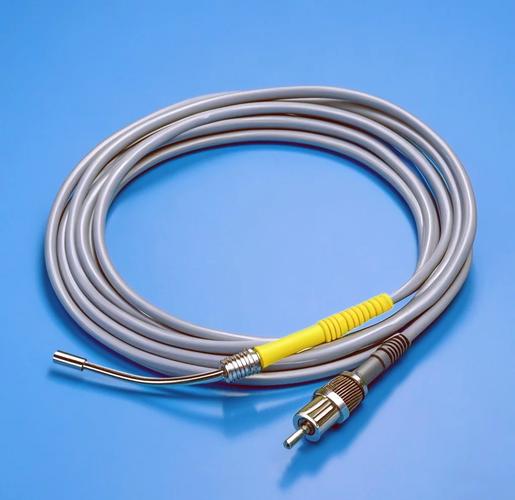 注塑车间电磁干扰环境下的有线温度传感器布线实拍
问:现在都讲工业互联网,为什么我们上的传感器数据根本用不起来?
答:太正常了。很多企业上传感器就像给手机装APP,看着装了一堆,实际上后台连个统一的数采网关都没有,不同厂家的传感器通信协议各玩各的,有的走Modbus,有的走私有协议,最后数据导出来还要人工整理,那装了有啥用?❗现在真正跑的顺的现场,根本不追求装最贵的传感器,而是优先选能直接对接现有数采系统、支持边缘计算的型号,哪怕精度稍微降一点,只要数据能稳定传到平台,能触发预警,就比那些摆在那儿当摆设的强一百倍。
今年去长三角的几个汽车焊装车间看,人家开始批量装带自诊断功能的传感器——不是等你发现信号不对、零件撞了才报警,是传感器自己就能实时检测探头表面的沾污程度、内部元件的温度漂移,提前给运维人员发消息“我这边的探头沾了焊渣,下班前抽十分钟擦一下就行”。就这功能,去年帮一个焊装车间减少了近20次非计划停机,算下来省了快200万的损失。
停机一分钟,亏几千块。
这个账,谁都算得过来。
传感器选型最容易被忽略的三个细节
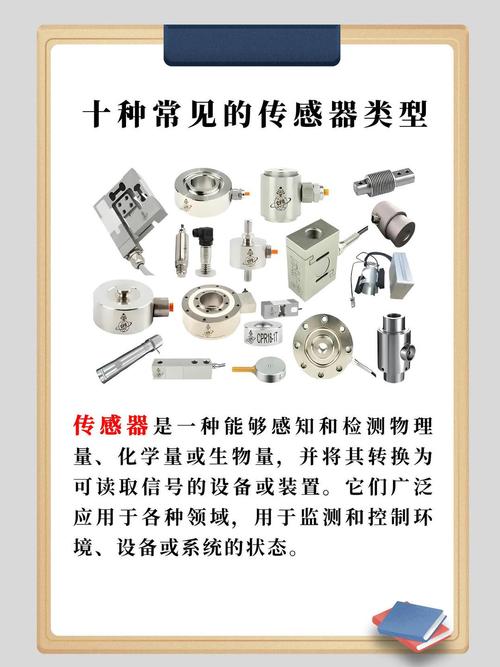 传感器选型最容易被忽略的三个细节
我跟不少干了十几年的设备主管聊,大家选传感器的逻辑其实特别实在,根本不看那些花里胡哨的营销话术,就盯三个核心点:
✅ 别盲目追求超高精度:比如你是测输送线的皮带跑偏,精度0.1mm完全够用,没必要花十倍的钱买0.01mm的。那个精度等级的传感器娇气得很,对安装面的水平度要求极高,稍微歪一点就白搭。
✅ 算清楚全生命周期成本:别只看采购价,比如那个几十块的接近开关,三个月坏一次,每次换要停机半小时,算下来一年的损失都能买三个上千块的长寿命型号了。
✅ 预留扩展空间:现在很多新上的传感器都带温度自补偿、内置信号滤波的功能,选的时候别选那种只能输出单一模拟量的,万一以后要加预测性维护的功能,还要重新拆了换,麻烦得很。
 汽车焊装车间带自诊断功能的接近开关安装实拍
上次碰到一个在车间干了22年的老维修师傅,他手上的那个传感器,是2018年装的,现在还在转,外壳都被切削液泡得发白了,但是测出来的数值跟刚装的时候差不了多少。他说选传感器就像给车间选老伙计——不是越贵越好看的越好,是要皮实、靠谱、出问题了能快速找到替换的件,能帮你把活儿干顺,就够了。