降本增效落地指南:看板管理不是贴块白板那么简单
我跑过不下一百家制造工厂,见过太多离谱的操作。老板拍板花十几万上了一套电子看板,挂在车间门口最显眼的位置。半年过去,屏幕上的进度还是上个月的数,除了接待参观的时候开一下,平时连电都舍不得插。还有的用物理看板,什么考勤、卫生、产量、安全通知全堆上去,密密麻麻,工人路过连看都不看一眼。真的浪费。
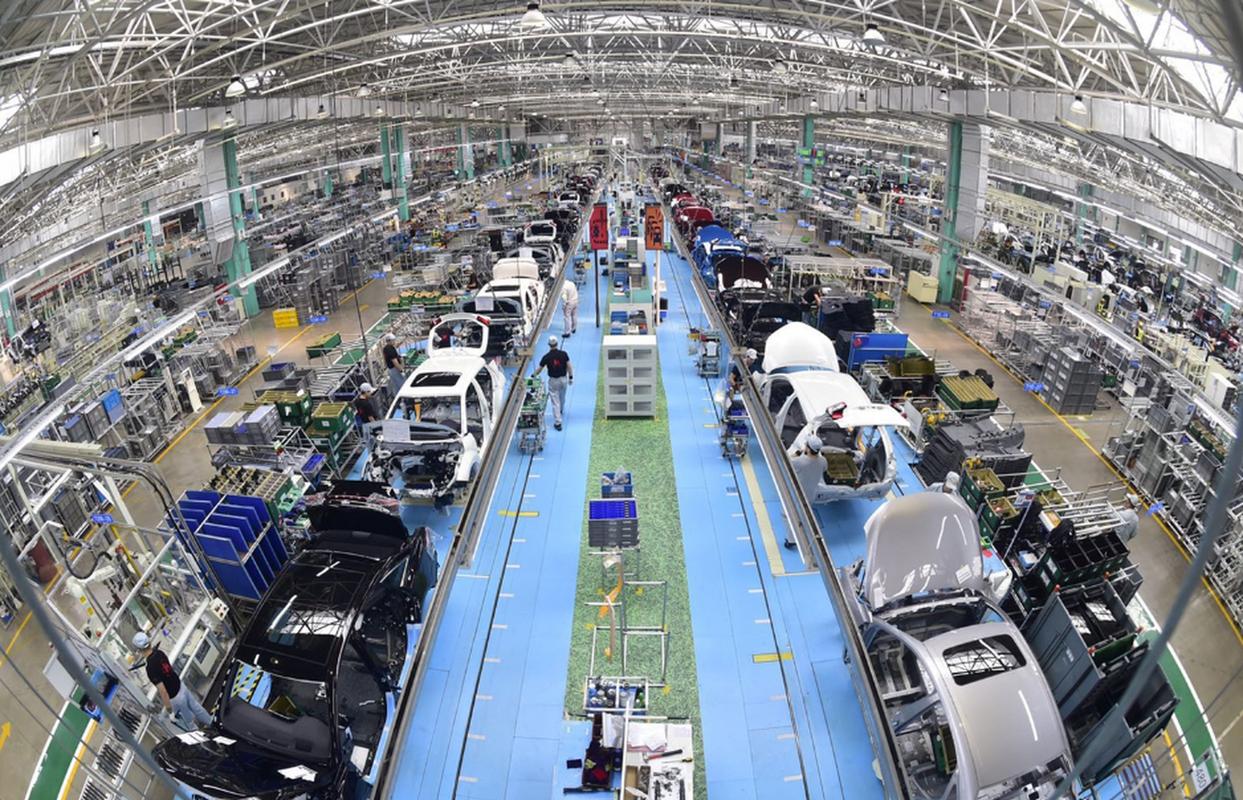
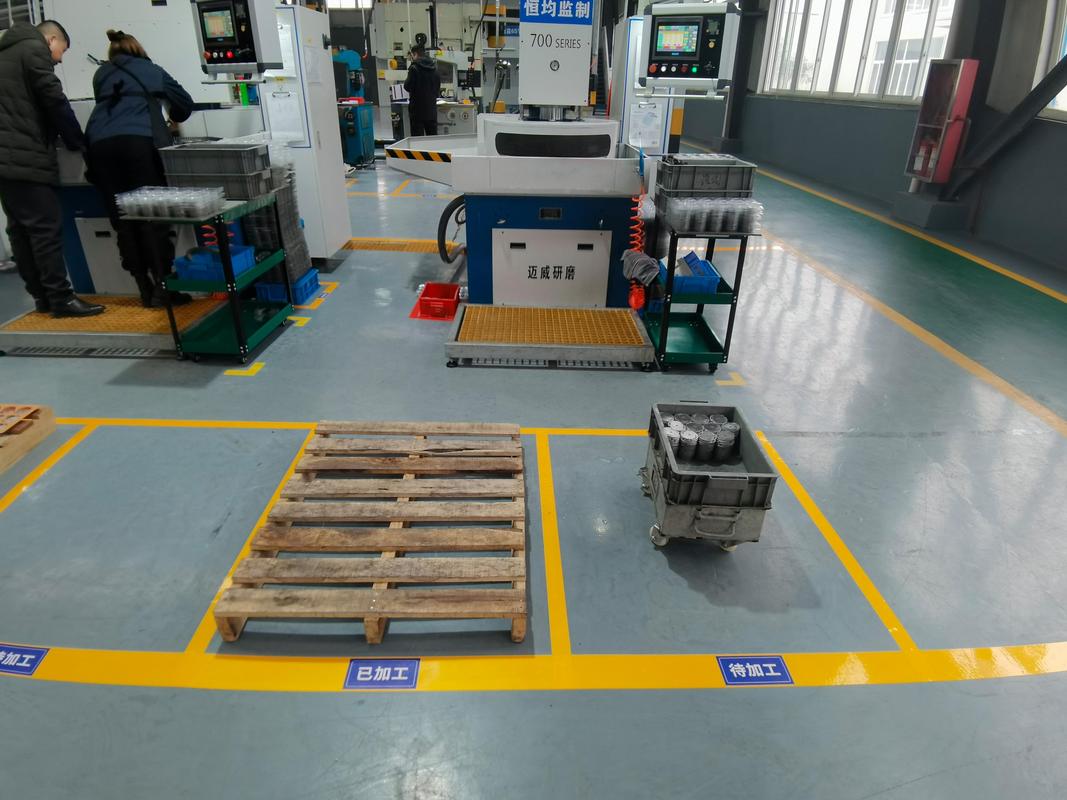
 丰田原装生产车间物理看板实拍
问:现在都推数字化了,传统物理看板还有用吗?
答:太有用了。我见过很多全自动的流水线,线边还是留着物理看板卡槽,工人换产的时候伸手就能拿到工单需求,比点开系统输密码找订单快得多。电子看板适合调度室做全车间的流转监控,物理看板负责一线的信号传递,两者是互补不是替代,不存在谁淘汰谁的说法。
问:我们工厂只有几十人,没上ERP也没买MES,能做看板管理吗?
答:怎么不能?大野耐一搞出看板管理的时候,丰田连像样的电脑都没有。核心是“需求拉动”这个逻辑,不是工具。你找硬纸板剪一剪,用马克笔写上规格数量,别在工位边上,照样能用。别被软件厂商画的大饼忽悠,非得花几十万上系统才能做精益,纯纯交智商税。
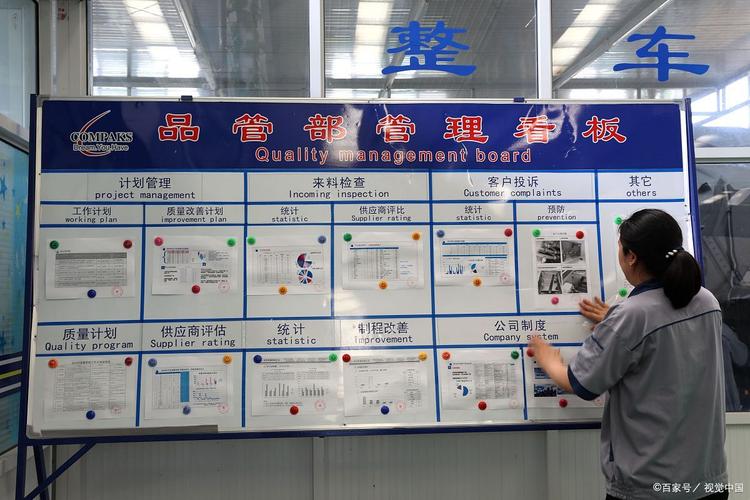
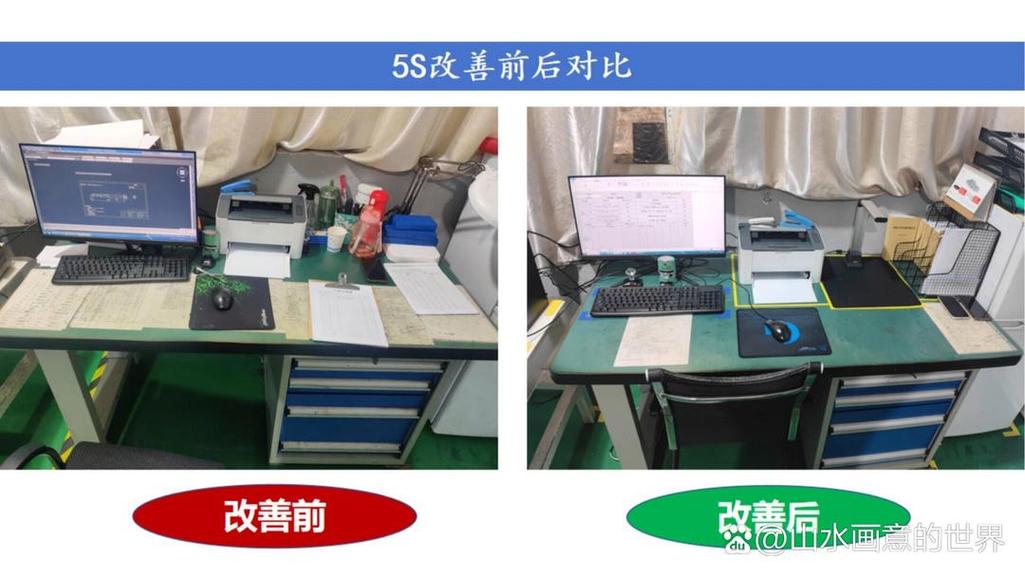
工厂车间信息过载的错误看板实拍
最新落地思路:看板管理怎么适配现在的柔性生产
现在都在做多品种小批量的柔性生产,很多人说看板老了,没用了?我看是你不会用。现在很多工厂都在搞“数字+物理”双模看板,效果特别好。
比如东莞那家做定制五金的工厂,给汽车厂商做零配件,每个订单的规格都不一样。他们在每个工位都贴了带二维码的看板,工人做完活扫一下,系统自动给前工序发补料信号,给后工序发完工通知,异常情况直接点看板上的异常按钮,维修和工艺员手机秒收通知。原来停线等维修平均要40分钟,现在10分钟就能到人,产能直接提了15%,在制品库存降了22%。
💡 给中小工厂一个最简单的落地方法:
1. 先找你工厂积压最多在制品的那条线,从最后一道工序往前推
2. 每道工序只留半天用量的在制品,多的全部拉走
3. 给每一种物料做一张看板卡,后工序用完了就把看板卡放到收集盒里,前工序看到看板卡再补料
就这么简单。三天就能跑起来,花不了一百块钱。试一个月,你再看库存,绝对吓一跳。
不过话说回来,如果你是几百人上千人的大厂,多产品线同时转,那还是得上电子看板,现在的SaaS类MES都带看板模块,一年几万块钱,比你囤一堆在制品便宜多了。
很多工厂做降本,天天盯着原材料降价,盯着工人工资抠,其实把生产流转理清楚,少堆点在制品,少停点线,省的钱比你抠出来的多得多。看板管理就是干这个的,别把它做成给老板给客户看的面子工程。掀开你车间那块看板擦擦灰,看看它现在到底是不是在干活。
别被忽悠:看板管理本质是生产信号,不是展示工具
很多人对看板的第一印象,就是一块写满数字的板子,用来给领导看进度。这从根上就错了。看板管理诞生于丰田的精益生产体系,最开始就是大野耐一用来解决“过量生产”的工具——核心是后工序拉动,后工序需要多少,就向前工序取多少,看板就是传递这个需求信号的媒介。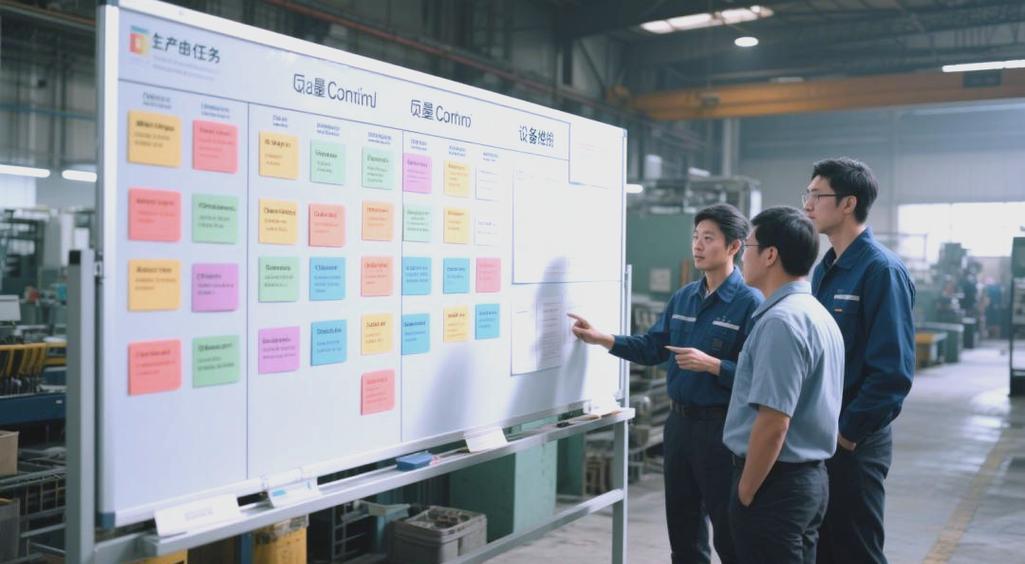 丰田原装生产车间物理看板实拍
问:现在都推数字化了,传统物理看板还有用吗?
答:太有用了。我见过很多全自动的流水线,线边还是留着物理看板卡槽,工人换产的时候伸手就能拿到工单需求,比点开系统输密码找订单快得多。电子看板适合调度室做全车间的流转监控,物理看板负责一线的信号传递,两者是互补不是替代,不存在谁淘汰谁的说法。
问:我们工厂只有几十人,没上ERP也没买MES,能做看板管理吗?
答:怎么不能?大野耐一搞出看板管理的时候,丰田连像样的电脑都没有。核心是“需求拉动”这个逻辑,不是工具。你找硬纸板剪一剪,用马克笔写上规格数量,别在工位边上,照样能用。别被软件厂商画的大饼忽悠,非得花几十万上系统才能做精益,纯纯交智商税。
踩过坑才总结:看板管理最容易翻船的三个坑
❗ 坑一:把看板做成了绩效考核板 不少工厂喜欢把工人的日产量、排名全贴在看板上,美其名曰“透明化考核”。结果呢?工人为了排名好看,故意虚报产量,甚至藏工单,遇到问题也不敢往看板上写,就怕被罚款。看板的作用是暴露问题,不是抓人的,哪有问题,哪缺料,哪停线,写出来大家一起解决,不是用来搞内部内卷的。 ❗ 坑二:追求大而全,什么信息都往上堆 我见过一块4米长的看板,从5S检查结果到员工生日祝福,什么都有,核心的“今天要出多少活,要领多少料”半个字找不到。工人站在看板面前找三分钟,还不如问旁边的师傅。说实话,一块看板就干一件事就够了。线边的工序看板就只放需求信息,异常看板就只放待解决的问题,别搞杂了。 ❗ 坑三:一劳永逸,定完规则再也不改 去年在浙江一家汽配厂,他们三年前上的看板,那时候主打做燃油车配件,现在全转新能源汽配了,产品换了,工序改了,看板的位置、数量、内容一点没变。看板还是原来的看板,跟现在的生产完全对不上,那不就是摆设吗?每个月抽半小时逛一次车间,看看看板用得顺不顺,该调就调,没那么麻烦。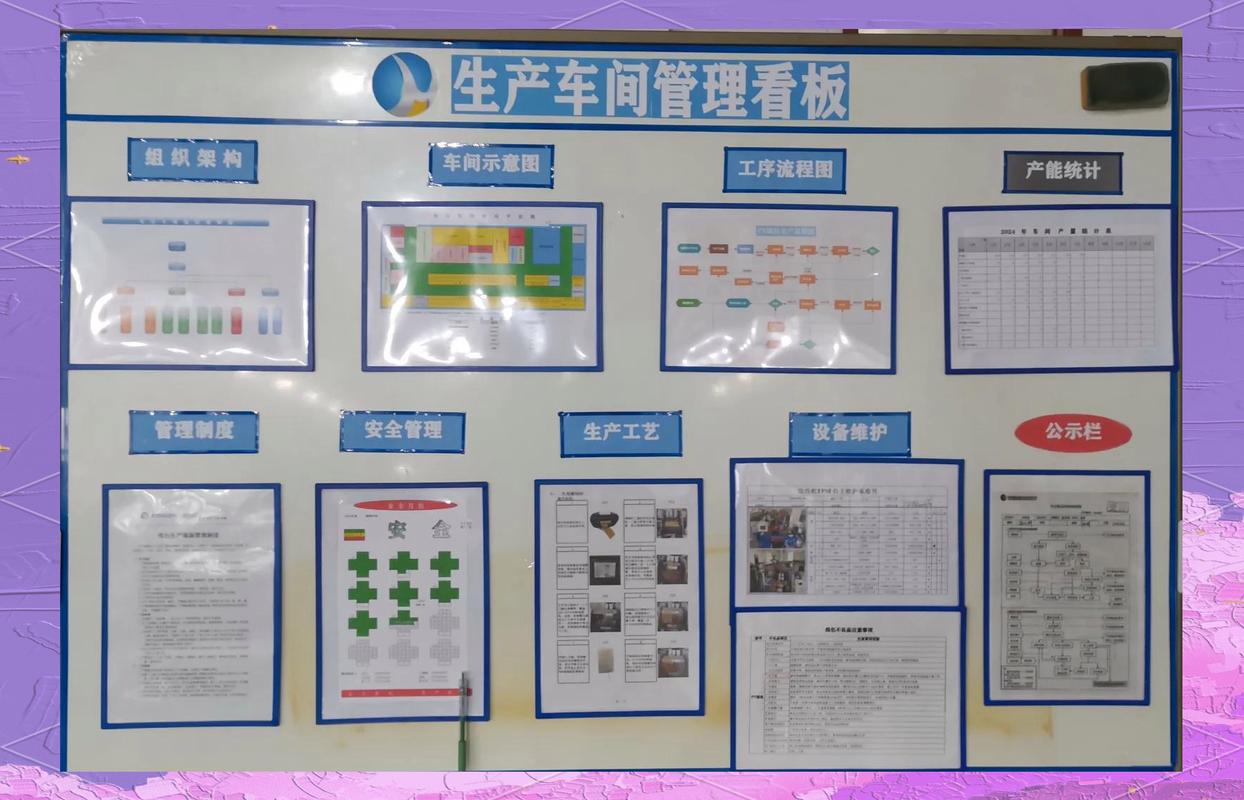 工厂车间信息过载的错误看板实拍
最新落地思路:看板管理怎么适配现在的柔性生产
 最新落地思路:看板管理怎么适配现在的柔性生产
现在都在做多品种小批量的柔性生产,很多人说看板老了,没用了?我看是你不会用。现在很多工厂都在搞“数字+物理”双模看板,效果特别好。
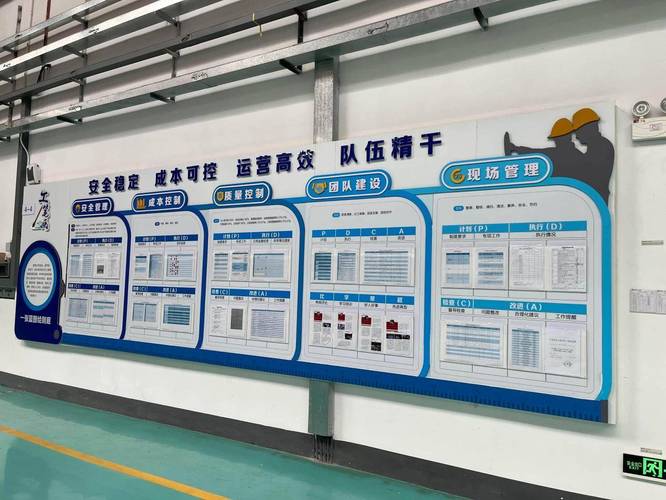
比如东莞那家做定制五金的工厂,给汽车厂商做零配件,每个订单的规格都不一样。他们在每个工位都贴了带二维码的看板,工人做完活扫一下,系统自动给前工序发补料信号,给后工序发完工通知,异常情况直接点看板上的异常按钮,维修和工艺员手机秒收通知。原来停线等维修平均要40分钟,现在10分钟就能到人,产能直接提了15%,在制品库存降了22%。
💡 给中小工厂一个最简单的落地方法:
1. 先找你工厂积压最多在制品的那条线,从最后一道工序往前推
2. 每道工序只留半天用量的在制品,多的全部拉走
3. 给每一种物料做一张看板卡,后工序用完了就把看板卡放到收集盒里,前工序看到看板卡再补料
就这么简单。三天就能跑起来,花不了一百块钱。试一个月,你再看库存,绝对吓一跳。
不过话说回来,如果你是几百人上千人的大厂,多产品线同时转,那还是得上电子看板,现在的SaaS类MES都带看板模块,一年几万块钱,比你囤一堆在制品便宜多了。
很多工厂做降本,天天盯着原材料降价,盯着工人工资抠,其实把生产流转理清楚,少堆点在制品,少停点线,省的钱比你抠出来的多得多。看板管理就是干这个的,别把它做成给老板给客户看的面子工程。掀开你车间那块看板擦擦灰,看看它现在到底是不是在干活。