柔性制造不是玄学:中小制造工厂落地的真实踩坑指南
去年跑了十多场长三角珠三角的工业展会,听得最多的词就是柔性制造。
大大小小的展台上,全是吹得天花乱坠的方案,什么“一键换产”“关灯工厂”,吓得不少中小工厂老板既心动又心慌——不改吧,怕被淘汰,改吧,怕钱砸进去水漂都不冒一个。
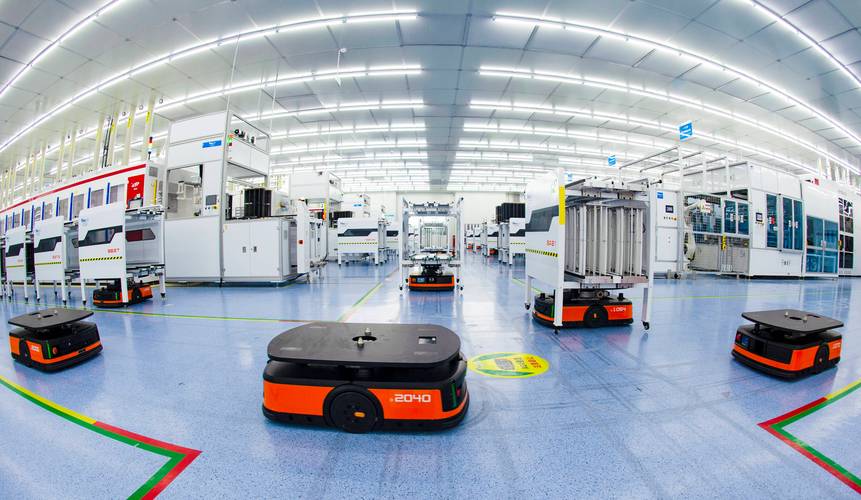
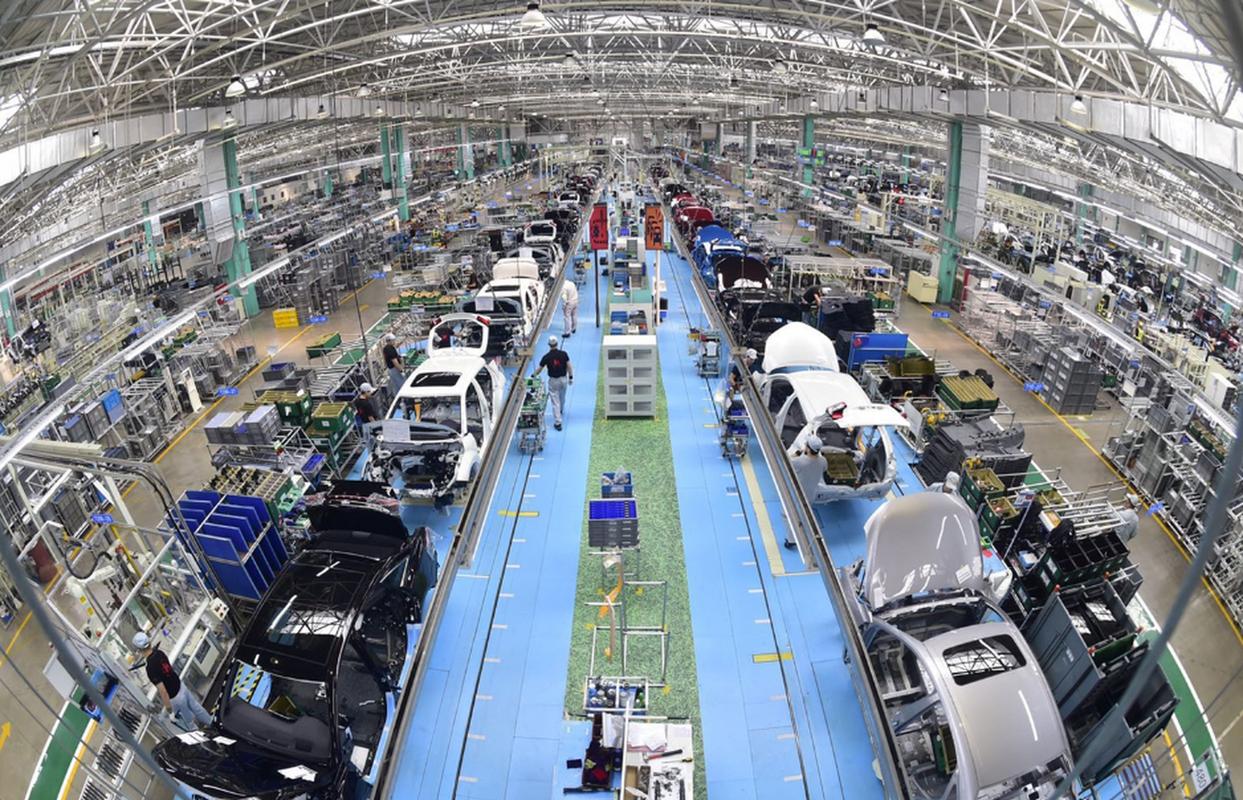
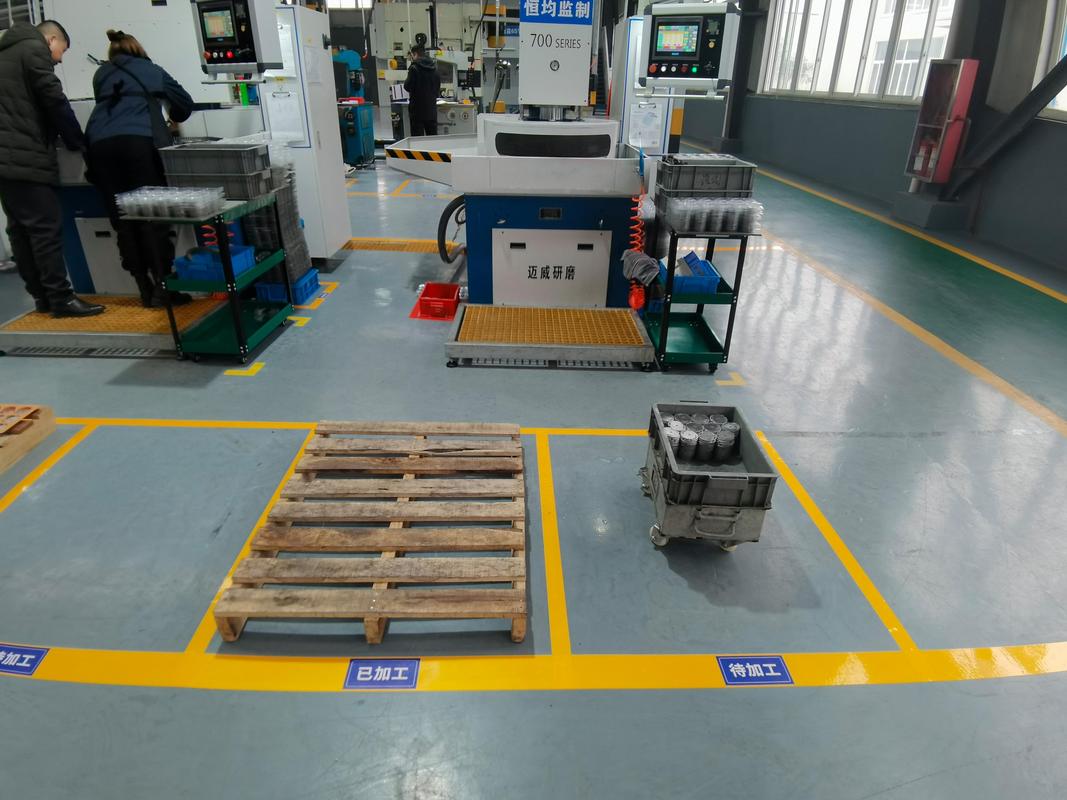
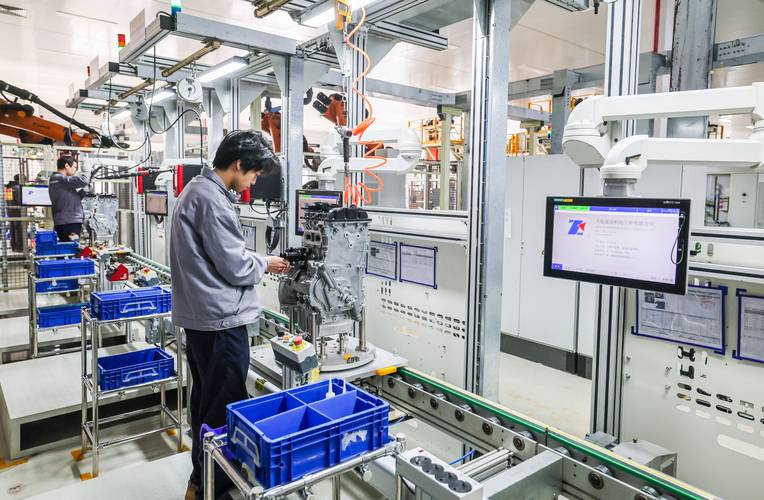
 汽车零配件柔性制造生产线现场图
问:我们厂做定制家居五金,单款订单平均才几十件,靠工人调机一天换三四次款,算不算已经做了柔性制造?
答:不算,那叫人力柔性,靠工人的经验和加班堆出来的。订单少的时候没问题,订单一上来,工人调机调得直骂娘,交期还准不了。现代化柔性制造,是把换产、排程这些最消耗人力的环节,交给系统和自动化设备,把原来几小时的换产时间压缩到几分钟,甚至十几秒,哪怕你一天换十次款,成本也不会涨多少。这才是真的柔性制造。
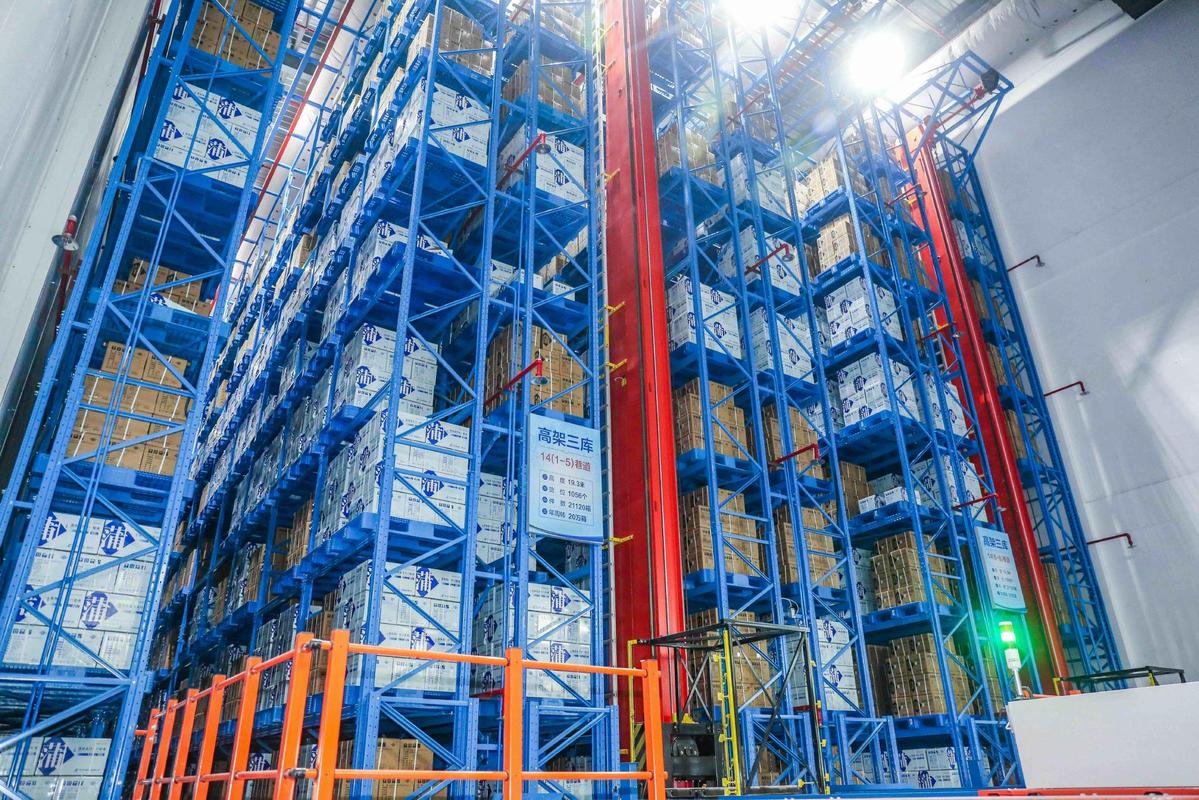
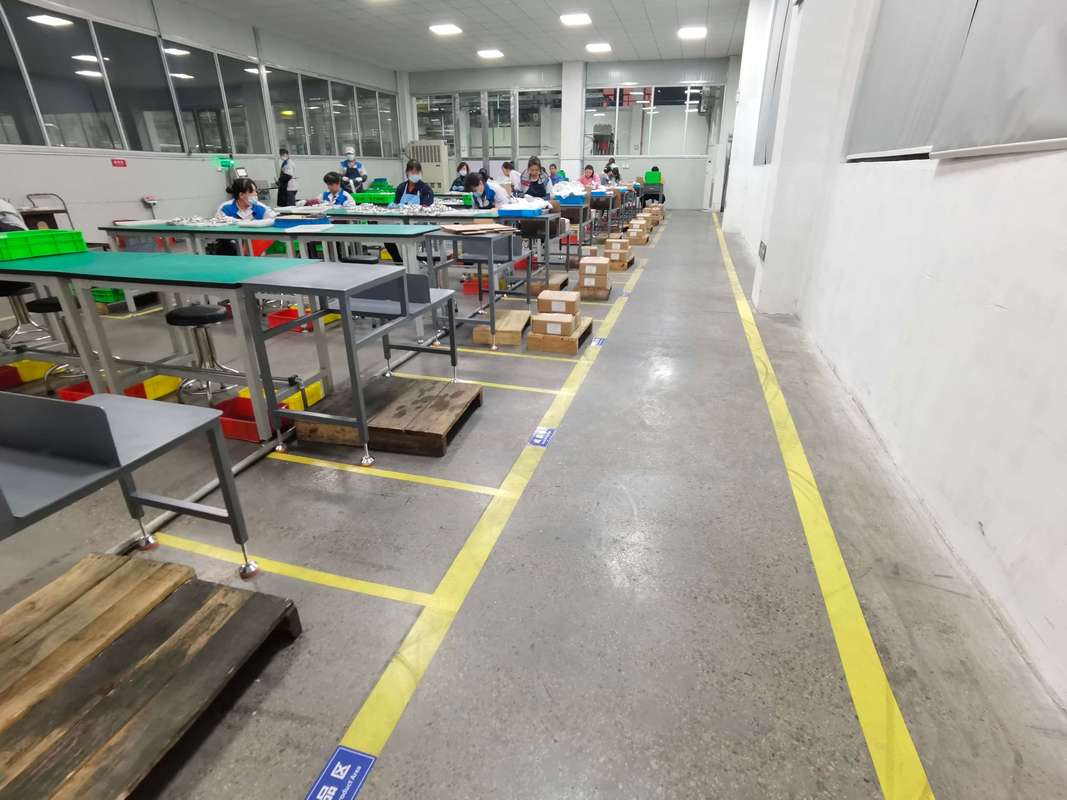
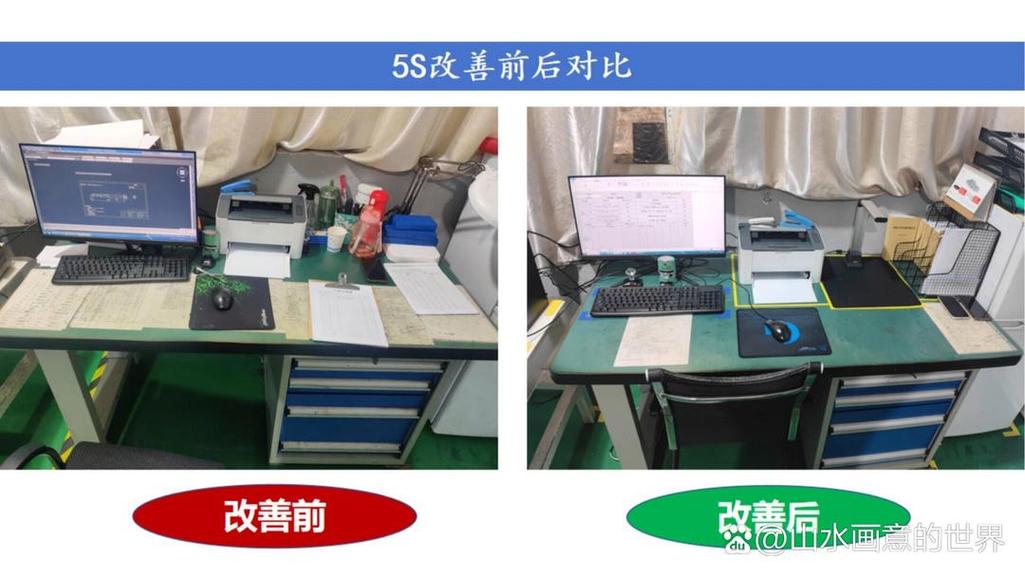
中小工厂小型柔性制造改造车间实拍
问:我们厂一年营业额才三四千万,利润才几百万,是不是根本玩不起柔性制造?
答:错得离谱。现在柔性制造早就不是百亿大厂的专属游戏了。模块化改造早就普及了,你完全可以从一条生产线、一个工序改起,几十万就能先跑通一个品类,跑通了看到实实在在的降本增效了,再慢慢扩线,压力小到不知道哪里去。甚至很多旧机床,加个数字化对刀模块、换一套快速换模夹具,几万块就能升级,不用把老设备全扔了重新买。
从小处切入:九成中小工厂能用的落地路径
💡 第一步:先搞清楚你到底需不需要
要是你做的都是几十万件起的稳定大订单,两三年都不换款,那你没必要凑这个热闹,乖乖搞你的精益生产就行,别瞎花钱。
要是你的订单已经变成了从几十件到几千件不等,半年换七八款产品,工人调机换模的时间比加工时间还长,交期总是拖,那你确实该动一动了。
💡 第二步:先改瓶颈工序,别整车间一起动
别听厂商忽悠什么整厂升级,先找你厂里最卡脖子的那个工序。比如你做箱包,开料裁剪是瓶颈,那就先改开料的柔性裁剪线;你做机加工,CNC调机是瓶颈,那就先把CNC改成柔性加工单元。先改一块,快速拿到结果,降了本赚了钱,再往其他工序扩,风险几乎为零。
💡 第三步:先上轻量化系统,别上来就搞千万级ERP
很多小工厂,上来就买大几十万的全链路ERP,结果工人不会用,最后成了摆设。其实你刚改的时候,只需要一个轻量化的排程MES,几万块到十几万就能搞定,先把订单和设备的调度理顺了,等规模起来了再升级也不迟。
说实话,现在制造业的订单结构早就变了。原来那种一款产品卖三年、一次出十万件的好日子,越来越少了。客户要定制、要小批量、要快速交货,你不改,同行改了,人家接小单的成本比你低三分之一,单子自然全跑到人家那里去了。
不过话说回来,柔性制造本质就是个赚钱的工具,不是拿来放在车间给客户参观撑门面的。别为了拿什么政策补贴瞎搞,适合自己的,才是对的。
对吧?
别被PPT忽悠:你要的柔性制造到底是什么
很多人对柔性制造的理解还停留在“能做不同产品”。 不对。 村口开五金作坊的老王,接什么活都能做,那也能叫柔性制造? 说白了,现在工业语境说的柔性制造,核心是用数字化、自动化手段,在不大幅增加生产成本的前提下,快速适配多品种、小批量的订单变化。 核心矛盾,是解决“原来大规模量产成本低但换款慢,定制化换款快但成本高”的死结。 汽车零配件柔性制造生产线现场图
问:我们厂做定制家居五金,单款订单平均才几十件,靠工人调机一天换三四次款,算不算已经做了柔性制造?
答:不算,那叫人力柔性,靠工人的经验和加班堆出来的。订单少的时候没问题,订单一上来,工人调机调得直骂娘,交期还准不了。现代化柔性制造,是把换产、排程这些最消耗人力的环节,交给系统和自动化设备,把原来几小时的换产时间压缩到几分钟,甚至十几秒,哪怕你一天换十次款,成本也不会涨多少。这才是真的柔性制造。
中小工厂做柔性制造,踩坑率最高的三个雷
我接触过的落地失败的案例,十有八九都是踩了这几个坑。 ❗ 第一个雷:上来就整线全换,砸锅卖铁搞大工程 去年东莞那个做汽配外协的老板,听了厂商的宣讲,把整车间11台老机床全换了新的柔性加工中心,前后花了一千三百万,结果原来的稳定大订单还占着七成产能,新接的小批量订单撑不起整条线,设备利用率不到三成,现在每个月还贷款就要还十几万,愁得天天抽烟。 ❗ 第二个雷:只买硬件,不碰软件 很多老板觉得,我买了能快速换模的机床,就是柔性制造了。 实际上呢,还是原来的老调度拿个本子排单,订单来了不知道给谁,机器这边闲死那边忙死,换产再快,排程排乱了,照样交不出货,柔性的优势根本发挥不出来。 ❗ 第三个雷:盲目追求全自动化,无视现有工人能力 上来就要搞关灯车间,结果设备太复杂,工人玩不转,坏了只能等厂商的工程师来修,一来一回耽误三五天,反而比原来老机器还耽误事。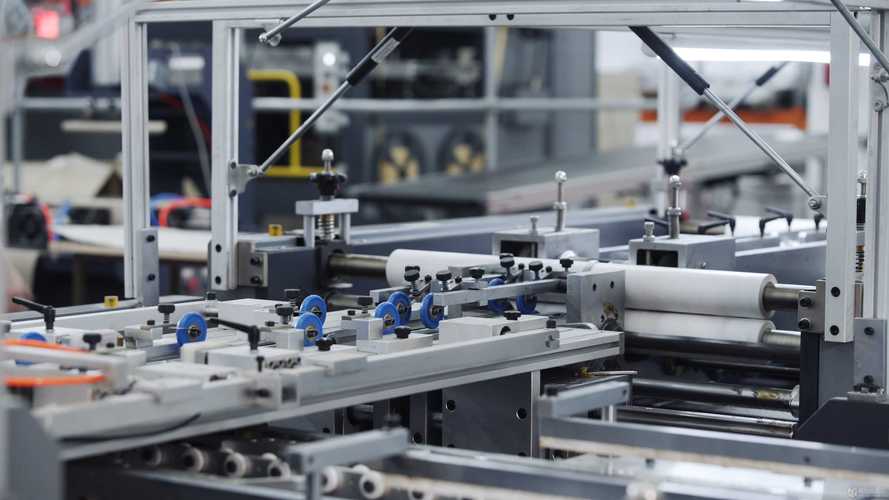 中小工厂小型柔性制造改造车间实拍
问:我们厂一年营业额才三四千万,利润才几百万,是不是根本玩不起柔性制造?
答:错得离谱。现在柔性制造早就不是百亿大厂的专属游戏了。模块化改造早就普及了,你完全可以从一条生产线、一个工序改起,几十万就能先跑通一个品类,跑通了看到实实在在的降本增效了,再慢慢扩线,压力小到不知道哪里去。甚至很多旧机床,加个数字化对刀模块、换一套快速换模夹具,几万块就能升级,不用把老设备全扔了重新买。
从小处切入:九成中小工厂能用的落地路径
 从小处切入:九成中小工厂能用的落地路径
💡 第一步:先搞清楚你到底需不需要
要是你做的都是几十万件起的稳定大订单,两三年都不换款,那你没必要凑这个热闹,乖乖搞你的精益生产就行,别瞎花钱。
要是你的订单已经变成了从几十件到几千件不等,半年换七八款产品,工人调机换模的时间比加工时间还长,交期总是拖,那你确实该动一动了。
💡 第二步:先改瓶颈工序,别整车间一起动
别听厂商忽悠什么整厂升级,先找你厂里最卡脖子的那个工序。比如你做箱包,开料裁剪是瓶颈,那就先改开料的柔性裁剪线;你做机加工,CNC调机是瓶颈,那就先把CNC改成柔性加工单元。先改一块,快速拿到结果,降了本赚了钱,再往其他工序扩,风险几乎为零。
💡 第三步:先上轻量化系统,别上来就搞千万级ERP
很多小工厂,上来就买大几十万的全链路ERP,结果工人不会用,最后成了摆设。其实你刚改的时候,只需要一个轻量化的排程MES,几万块到十几万就能搞定,先把订单和设备的调度理顺了,等规模起来了再升级也不迟。
说实话,现在制造业的订单结构早就变了。原来那种一款产品卖三年、一次出十万件的好日子,越来越少了。客户要定制、要小批量、要快速交货,你不改,同行改了,人家接小单的成本比你低三分之一,单子自然全跑到人家那里去了。
不过话说回来,柔性制造本质就是个赚钱的工具,不是拿来放在车间给客户参观撑门面的。别为了拿什么政策补贴瞎搞,适合自己的,才是对的。
对吧?