快速原型:帮工业开发省下百万试错成本
我前两个月跟一个做工程机械的老板吃饭,他拍着桌子说去年改设计花了三百万,全是开模试错的冤枉钱。要是早半年用快速原型,这笔钱能换两台全新的加工中心。
 传统工业开模试错对比快速原型流程对比表
快速原型这个概念出来几十年了,直到最近两年,成本才跌到普通中小工厂都能接受的程度。金属3D打印的价格,五年前一克几块钱,现在不到两块,很多项目算下来,做个原型才几万块,比开一次模的零头都少。
很多刚接触的朋友都会有疑问,这里整理两个大家问得最多的问题:
问:快速原型不就是3D打印塑料样件吗?我做工业产品要钢件要承压,能用?
答:这是行业里最大的误区。现在的工业级快速原型早就不止光固化打印塑料件了。硅胶复模能做十几到上百件的小批量塑料样件,性能接近量产材料。金属3D打印能直接打出铝合金、不锈钢、钛合金的功能件,哪怕你要做疲劳测试、承压测试,性能参数都能达到要求。哪怕是上百公斤的大型工程机械结构原型,找对供应商两周就能出件,比传统开模快了不止三倍。
问:快速原型做出来的零件,能直接当量产件用吗?
答:完全看你的场景。如果是小众定制产品,比如医疗器械的定制植入物、特种工程机械的替换件,现在金属快速原型的精度和强度已经满足要求,直接用都没问题。如果是几十万上百万量级的大规模量产,那还是得开钢模,快速原型的核心作用,是帮你在开模之前把所有设计缺陷、装配问题都试出来,避免开错模的巨额损失。
工业级不同快速原型技术适用场景对比图
去年有个做新能源充电桩外壳的客户找过来,之前他们的流程是设计完直接开钢模,第一次开模就发现卡扣尺寸不对,整个模具废掉,直接损失二十多万。后来他们改了流程,先花八千块做了一套1:1的快速原型,把所有装配、尺寸都验证一遍,确认没问题再开模,这两年开发了五个新品,一套模具都没废过。这账怎么算都划算对吧?
快速原型落地的三个坑,千万别踩
快速原型好用,但踩坑的人也不少,我整理三个最常见的坑给大家提个醒:
❗ 坑一:盲目追求超高精度,花冤枉钱。很多人上来就要跟量产件一模一样的精度,其实你要是只是做外观验证、装配验证,正负0.5mm的精度就足够用了,精度要求每提一个等级,价格翻一倍都不止,完全没必要。正确的思路是:先明确你要验证什么,再选对应精度的方案,别为不需要的性能买单。
❗ 坑二:原型材料和量产材料不一致,测试白做。我见过不下十个项目,快速原型用普通PLA塑料做样件,过了强度测试,结果量产用ABS阻燃材料,打出来强度差了30%,直接不合格,白白耽误了三个月周期。一定要提前跟供应商说清楚你的量产材料是什么,尽量让快速原型用接近的材料,哪怕贵一点,也比试错白做好太多。
❗ 坑三:试完就扔,不积累数据。很多公司做快速原型,试完错就把原型和数据扔到仓库吃灰,其实每一次快速原型的试错数据,都是你公司最值钱的设计资产,积累个三五款产品的数据,后面再开发新品,很多坑直接就能避开,开发速度能快至少三分之一。
不过话说回来,快速原型不是什么黑科技,也不可能帮你把烂设计变成好设计。它最大的价值,就是把原来要等到开模后才发现的错误,提前到设计阶段就找出来。花三五万做原型,省几十万上百万的开模损失,还能提前好几个月把产品推到市场,早抢占一步先机。
现在工业圈的竞争,拼的就是谁出错快改得快,你还在按部就班开模试错,人家用快速原型一个月就验证完三个方案,输不输给人家?
为什么传统开发熬不动,快速原型成了救命稻草
传统工业产品开发的流程,懂的都懂。设计出图,开钢模,浇铸注塑做样件,拼装配测试,发现不对,改设计,重新开模。一套下来,少则几十万,多则上百万,周期动不动三五个月。 现在呢?下游客户要定制化,要迭代快,你花五个月做出来的产品,拿到市场人家已经更新两代需求了。你说坑不坑?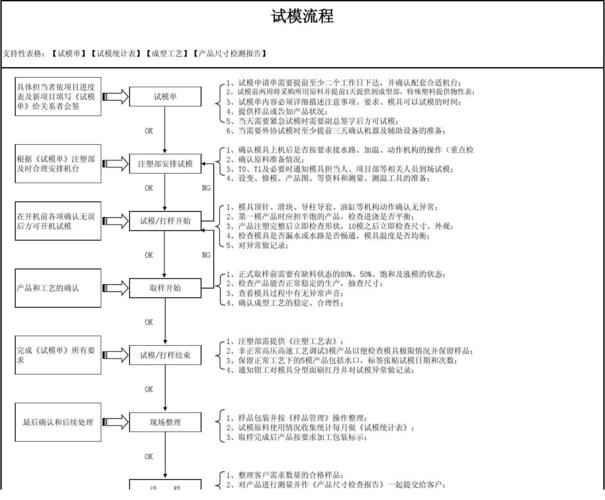 传统工业开模试错对比快速原型流程对比表
快速原型这个概念出来几十年了,直到最近两年,成本才跌到普通中小工厂都能接受的程度。金属3D打印的价格,五年前一克几块钱,现在不到两块,很多项目算下来,做个原型才几万块,比开一次模的零头都少。
很多刚接触的朋友都会有疑问,这里整理两个大家问得最多的问题:
问:快速原型不就是3D打印塑料样件吗?我做工业产品要钢件要承压,能用?
答:这是行业里最大的误区。现在的工业级快速原型早就不止光固化打印塑料件了。硅胶复模能做十几到上百件的小批量塑料样件,性能接近量产材料。金属3D打印能直接打出铝合金、不锈钢、钛合金的功能件,哪怕你要做疲劳测试、承压测试,性能参数都能达到要求。哪怕是上百公斤的大型工程机械结构原型,找对供应商两周就能出件,比传统开模快了不止三倍。
问:快速原型做出来的零件,能直接当量产件用吗?
答:完全看你的场景。如果是小众定制产品,比如医疗器械的定制植入物、特种工程机械的替换件,现在金属快速原型的精度和强度已经满足要求,直接用都没问题。如果是几十万上百万量级的大规模量产,那还是得开钢模,快速原型的核心作用,是帮你在开模之前把所有设计缺陷、装配问题都试出来,避免开错模的巨额损失。
工业快速原型的几种主流路径,别上来就选3D打印
说实话,我见过太多客户上来就说“我要做3D打印快速原型”,根本不问自己的需求是什么,白白多花了好几倍的钱。不同的验证需求,对应不同的快速原型方案,给大家梳理几个最常用的: 💡 金属3D打印快速原型:适合需要做强度、疲劳测试的受力结构件。现在很多新能源汽车的底盘结构件开发,都是先打金属原型做碰撞测试,设计不对一周就能改完重新打印,比原来开模试错省了至少两个月周期。 💡 硅胶复模快速原型:适合需要十几到上百件小批量样机的场景,比如新品要参展、要给客户做测试。成本只有开钢模的十分之一,一周就能出齐所有件,材料也能换成接近量产的ABS、PC甚至尼龙,性能足够测试用。 💡 CNC加工快速原型:这个很多人会忽略,如果你的原型是大块头金属件,或者对平面精度要求高,CNC加工比3D打印更快更便宜,精度还更高。很多大型设备的外壳原型,都是CNC铣出来的,性价比比3D打印高太多。 工业级不同快速原型技术适用场景对比图
去年有个做新能源充电桩外壳的客户找过来,之前他们的流程是设计完直接开钢模,第一次开模就发现卡扣尺寸不对,整个模具废掉,直接损失二十多万。后来他们改了流程,先花八千块做了一套1:1的快速原型,把所有装配、尺寸都验证一遍,确认没问题再开模,这两年开发了五个新品,一套模具都没废过。这账怎么算都划算对吧?
快速原型落地的三个坑,千万别踩
 快速原型落地的三个坑,千万别踩
快速原型好用,但踩坑的人也不少,我整理三个最常见的坑给大家提个醒:
❗ 坑一:盲目追求超高精度,花冤枉钱。很多人上来就要跟量产件一模一样的精度,其实你要是只是做外观验证、装配验证,正负0.5mm的精度就足够用了,精度要求每提一个等级,价格翻一倍都不止,完全没必要。正确的思路是:先明确你要验证什么,再选对应精度的方案,别为不需要的性能买单。
❗ 坑二:原型材料和量产材料不一致,测试白做。我见过不下十个项目,快速原型用普通PLA塑料做样件,过了强度测试,结果量产用ABS阻燃材料,打出来强度差了30%,直接不合格,白白耽误了三个月周期。一定要提前跟供应商说清楚你的量产材料是什么,尽量让快速原型用接近的材料,哪怕贵一点,也比试错白做好太多。
❗ 坑三:试完就扔,不积累数据。很多公司做快速原型,试完错就把原型和数据扔到仓库吃灰,其实每一次快速原型的试错数据,都是你公司最值钱的设计资产,积累个三五款产品的数据,后面再开发新品,很多坑直接就能避开,开发速度能快至少三分之一。
不过话说回来,快速原型不是什么黑科技,也不可能帮你把烂设计变成好设计。它最大的价值,就是把原来要等到开模后才发现的错误,提前到设计阶段就找出来。花三五万做原型,省几十万上百万的开模损失,还能提前好几个月把产品推到市场,早抢占一步先机。
现在工业圈的竞争,拼的就是谁出错快改得快,你还在按部就班开模试错,人家用快速原型一个月就验证完三个方案,输不输给人家?