风电大基地时代,塔筒制造与运输的那些真问题
去年夏天跑内蒙乌拉特的风电大基地,一下车踩了一脚沙子。
鞋缝里的细沙,半个月回公司了还能抖出来。
印象太深,不是因为戈壁的景,是因为堆场里摆着的那三段报废塔筒,每一段都标着百十万的造价,就因为法兰面平面度超差0.12毫米,直接打回重造。
 内蒙戈壁风电大基地成品塔筒堆场
💡 你知道最容易出问题的环节在哪吗?焊接后的应力变形。
问:为什么大兆瓦机组的塔筒焊接变形控制难度,比老机型高这么多?
答:老机型单段塔筒短,钢板薄,焊接完应力自然释放得差不多,就算有点变形,机加工修一下法兰面也就过去了。现在大段厚钢板,卷制的时候内部应力就不均匀,法兰焊接的时候,局部高温加热,冷却完必然歪,你要是不做整体消应力处理,十个里面有三个超差,很正常。
✅ 现在头部成熟厂的做法,是焊后整体进炉回火消应力,虽然多花两天工期,每吨多不到一百块成本,但良率能稳在99%以上,反而比赶进度返工赚得多。很多新厂为了抢交付省成本,这个工序直接跳,最后算报废成本,反而亏得底掉。
说实话,我见过最离谱的,某新厂为了交一个大基地的单子,三个月赶了平时半年的活,最后交付的时候12段塔筒有5段超差,业主直接拒收,老板差点破产。
西南山地风电超限塔筒运输现场
问:现在不都喊着分片塔筒、现场卷制吗?为什么不能解决问题?
答:方案是好方案,但适配性极差。分片塔筒要到现场再拼,焊接、探伤、防腐全要在野外做,南方雨季、北方大风天,根本干不了活,而且现场焊接的质量波动大,探伤合格率比厂房低至少15个点,出了问题后期维护更麻烦。现场卷制更不用说,你得拉一整套卷板设备去项目,还要平整出一块几千平的场地,戈壁滩还好说,西南山地连平整场地的钱都比塔筒贵,谁用得起?
不过话说回来,最近两年出来的分体法兰栓接技术,倒是真解决了不少问题。把塔筒在厂房分成两片,用高强度螺栓在现场拼接,不用现场焊接,精度控制得好,强度也不比整体焊的差,现在很多大基地已经批量用了,至少能解决八成的运输超限问题。
我前阵子看某主机厂的统计,用这个方案,单台塔筒的运输成本能降近20%,交付周期能缩短一周,真香。
风电降本,塔筒藏着你没注意到的空间
现在全行业都在喊降度电成本,大家都盯着风机、叶片挤空间,其实塔筒这里至少有10%的降本空间,很多人没挖透。
第一个就是材料升级,原来塔筒大多用Q355低合金钢,现在换成Q460甚至更高强度的高强钢,同样的载荷要求,钢板厚度能减15%-20%,单台塔筒能轻二三十吨,不光材料钱省了,运输费也跟着降,算下来单台能省十几万。
第二个是全生命周期防腐,原来的塔筒防腐都是刷油漆,10年左右就要重新刷一遍,单台翻新就要几十万,现在用聚脲复合涂层加阴极保护,能做到25年不用翻新,全生命周期成本直接降了一大块。
❗ 还有一点,很多人忽略了塔筒的智能化运维,现在很多新建塔筒已经装了在线监测传感器,实时测应力、腐蚀程度,不用人爬上去检查,不光省运维成本,还能提前发现问题,避免倒塔事故,这个账算下来,又是一笔不小的节省。
风电早已经不是那个靠政策补贴赚快钱的时代了。现在拼的就是这些细节,一块钢板的厚度,一毫米的误差,一公里的运输费,攒起来就是整个项目的盈亏线。你把这些小事做好了,才能在这个行业活下去,活得好。
风电大基地扩产,塔筒的坑比你想的多
这两年风电抢装大基地,上游塔筒产能疯涨,随便一个地级市就能拉出来个新塔筒厂,都想着赚快钱。可大兆瓦机组时代,规则全变了。 原来做小机组塔筒,会卷钢板会焊接就能干,现在呢?10MW以上的机组,塔筒高度直奔160米,单段塔筒长度超过40米,钢板厚度从原来的15-20mm涨到了30-40mm,制造难度翻了不止一倍。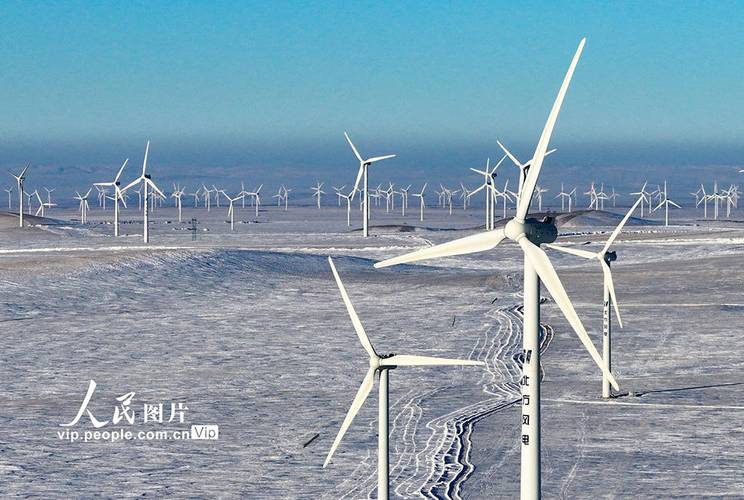 内蒙戈壁风电大基地成品塔筒堆场
💡 你知道最容易出问题的环节在哪吗?焊接后的应力变形。
问:为什么大兆瓦机组的塔筒焊接变形控制难度,比老机型高这么多?
答:老机型单段塔筒短,钢板薄,焊接完应力自然释放得差不多,就算有点变形,机加工修一下法兰面也就过去了。现在大段厚钢板,卷制的时候内部应力就不均匀,法兰焊接的时候,局部高温加热,冷却完必然歪,你要是不做整体消应力处理,十个里面有三个超差,很正常。
✅ 现在头部成熟厂的做法,是焊后整体进炉回火消应力,虽然多花两天工期,每吨多不到一百块成本,但良率能稳在99%以上,反而比赶进度返工赚得多。很多新厂为了抢交付省成本,这个工序直接跳,最后算报废成本,反而亏得底掉。
说实话,我见过最离谱的,某新厂为了交一个大基地的单子,三个月赶了平时半年的活,最后交付的时候12段塔筒有5段超差,业主直接拒收,老板差点破产。
运输卡脖子,才是现在风电交付的最大暗坑
很多人聊风电,天天盯着风机转换效率、叶片复合材料,很少有人提塔筒。可这两年我接触的项目里,至少三成延期是卡在塔筒运输上。 你算算就知道:现在10MW机组的塔筒,直径要5米以上,国内绝大多数公路的限宽是4.5米,正常整段运输根本走不了。哪怕你找超限运输批文,过路费、护送费翻几倍不说,很多山区、乡村路根本过不去。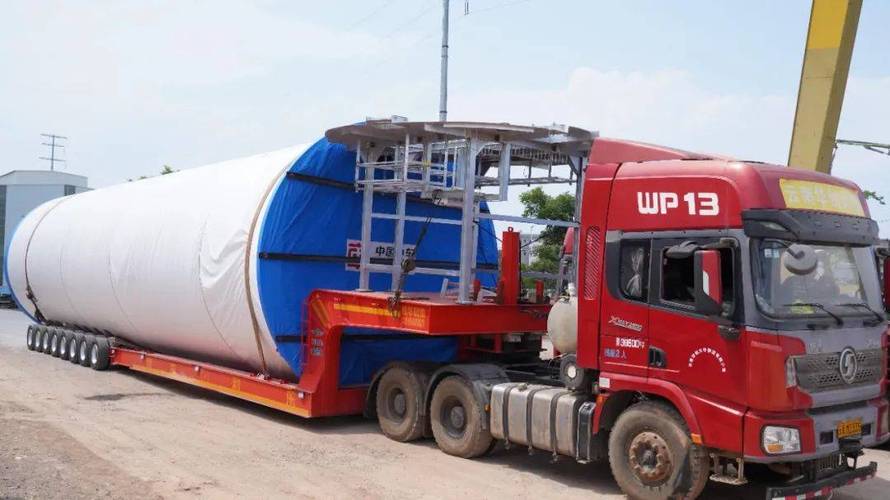 西南山地风电超限塔筒运输现场
问:现在不都喊着分片塔筒、现场卷制吗?为什么不能解决问题?
答:方案是好方案,但适配性极差。分片塔筒要到现场再拼,焊接、探伤、防腐全要在野外做,南方雨季、北方大风天,根本干不了活,而且现场焊接的质量波动大,探伤合格率比厂房低至少15个点,出了问题后期维护更麻烦。现场卷制更不用说,你得拉一整套卷板设备去项目,还要平整出一块几千平的场地,戈壁滩还好说,西南山地连平整场地的钱都比塔筒贵,谁用得起?
不过话说回来,最近两年出来的分体法兰栓接技术,倒是真解决了不少问题。把塔筒在厂房分成两片,用高强度螺栓在现场拼接,不用现场焊接,精度控制得好,强度也不比整体焊的差,现在很多大基地已经批量用了,至少能解决八成的运输超限问题。
我前阵子看某主机厂的统计,用这个方案,单台塔筒的运输成本能降近20%,交付周期能缩短一周,真香。
风电降本,塔筒藏着你没注意到的空间
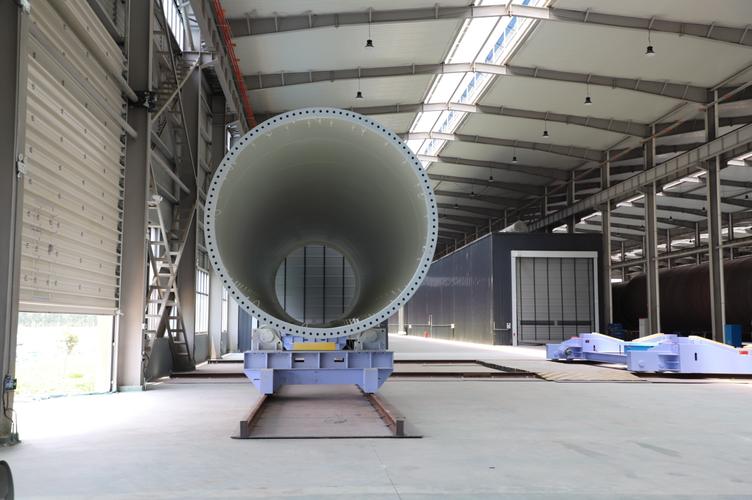 风电降本,塔筒藏着你没注意到的空间
现在全行业都在喊降度电成本,大家都盯着风机、叶片挤空间,其实塔筒这里至少有10%的降本空间,很多人没挖透。
第一个就是材料升级,原来塔筒大多用Q355低合金钢,现在换成Q460甚至更高强度的高强钢,同样的载荷要求,钢板厚度能减15%-20%,单台塔筒能轻二三十吨,不光材料钱省了,运输费也跟着降,算下来单台能省十几万。
第二个是全生命周期防腐,原来的塔筒防腐都是刷油漆,10年左右就要重新刷一遍,单台翻新就要几十万,现在用聚脲复合涂层加阴极保护,能做到25年不用翻新,全生命周期成本直接降了一大块。
❗ 还有一点,很多人忽略了塔筒的智能化运维,现在很多新建塔筒已经装了在线监测传感器,实时测应力、腐蚀程度,不用人爬上去检查,不光省运维成本,还能提前发现问题,避免倒塔事故,这个账算下来,又是一笔不小的节省。
风电早已经不是那个靠政策补贴赚快钱的时代了。现在拼的就是这些细节,一块钢板的厚度,一毫米的误差,一公里的运输费,攒起来就是整个项目的盈亏线。你把这些小事做好了,才能在这个行业活下去,活得好。