打破进口依赖:高端制造浪潮下国产金属材料的破局之路
很多做高端装备制造的老板找我吐槽,说现在最难搞的不是数控系统,不是加工工艺,是核心零件用的金属材料。你拿不到合格的料,再好的设计也白搭。
 高端航空起落架特种金属材料金相组织检测图
问:现在网上说国产金属材料已经全面赶上来了,为什么还有很多厂坚持用进口料?
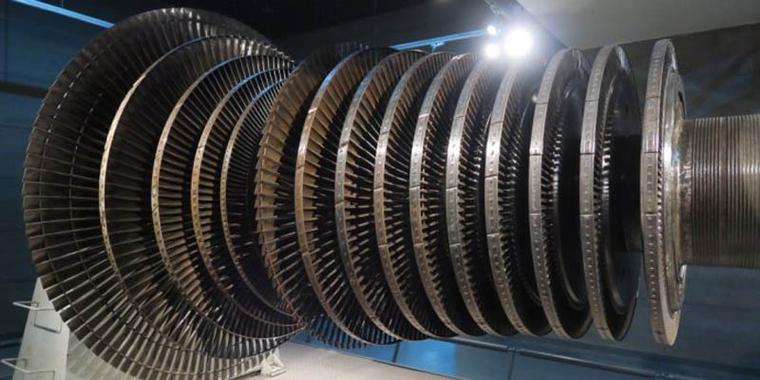
答:真不是崇洋媚外,是吃过亏不敢赌。同样标称成分的高温合金钢,进口大厂能把硫磷杂质含量控制在0.001%以下,国产小厂之前大多只能做到0.01%,差了一个数量级。做出来的涡轮叶片,进口料跑一万小时不出问题,国产料三千小时就出微裂纹,整台设备卖出去,质保期出问题,赔的钱比你省的材料钱多十倍,谁敢用?
不过话说回来,卡脖子也不全是技术问题,之前很多材料厂赚惯了普通钢材的快钱,不愿意投几十个亿上真空冶炼、电渣重熔这些设备,自然做不出高端料。
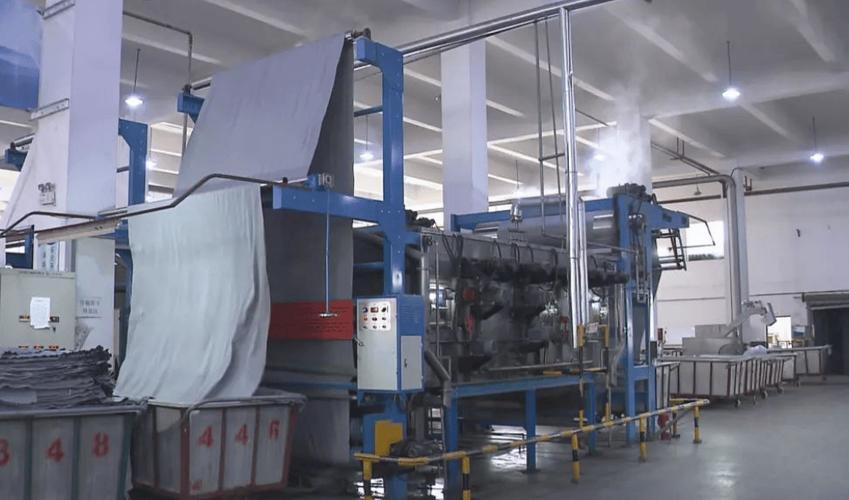
国内特种金属材料车间热轧轧制生产场景
说实话,我入行快二十年,之前从来没想过进度能这么快。
二十年前搞新材料,配方全靠试,烧一百炉钢,出个三五炉合格的,成本堆得比山高,根本卖不动。现在不一样了,有了计算材料学模拟,从原子层面调整合金元素的排布,直接算出最优成分,试错次数直接降了七成,研发周期砍了一半还多。
问:现在哪些领域的国产金属材料已经能完全替代进口了?
答:真的不少了。新能源汽车电池包结构件用的高强铝镁合金,国内早就能做,性能和进口一致,价格还低三分之一,现在几乎全换国产了。风电主轴用的耐候轴承钢,去年国内几家龙头已经拿到了金风、明阳的核心供应商认证,现在供货量占比已经超过一半。就连之前被卡得最死的航空用大尺寸钛合金,现在也能满足国内大飞机的量产需求了,也就剩下航天发动机涡轮叶片这种极致要求的,还在做最后的迭代,进度比大家预想的快太多。
制造端选金属材料,别踩这些坑
我接触过太多中小机械厂老板,选材料只看两点:一是牌号对不对,二是价格低不低。最后踩坑踩得血本无归。
上个月有个做工程机械销轴的客户找过来,之前一直图便宜,买小厂的同牌号45号钢,出货三个月开裂率快8%,光退货赔偿就赔了快两百万,差点把厂子拖垮。后来听建议换成了杂质控制更好的大厂40CrNiMo,材料成本只涨了12%,开裂率直接降到0.1%以下,算下来一年反而多赚大几十万。
💡 给制造端朋友提几个选料的小建议:
✅ 做常温静态支撑的结构件,普通Q235、45号钢足够,没必要花冤枉钱买特种材料,够用就是最好的。
❗ 做高速旋转、承受交变载荷、高温工况的零件,别只看牌号对不对,一定要问清楚杂质含量、探伤等级,差一个等级,寿命差十几倍。
💡 能买国内大厂的料,就别贪便宜买小厂无标识的料,看上去省了钱,出一次事就把利润全亏回去。
现在很多新材料出来,其实比大家想的靠谱。上游材料厂现在也愿意跟下游中小厂一起做联合测试,分摊测试成本,很多老板试完一次,就再也不用进口料了。
整个高端制造的竞争,比到最后就是材料的竞争。我们追了几十年,终于快把差距磨平了,接下来就是等着更多下游厂敢用国产料,反过来推着材料厂再往上走,这条路,走得稳,就能走得远。
高端制造里,金属材料到底卡在哪了?
新能源汽车的高速电机轴,要扛住每分钟一万两千转的交变载荷,跑几十万公里不能出疲劳裂纹。光伏硅片切割用的金刚线轮,要在1000多摄氏度的工作温度下保持尺寸稳定,变形量不能超过头发丝直径的十分之一。航空起落架更夸张,要扛住上百吨的冲击,反复起落上万次不能断。 这些要求,放在二十年前,国内的金属材料根本顶不住。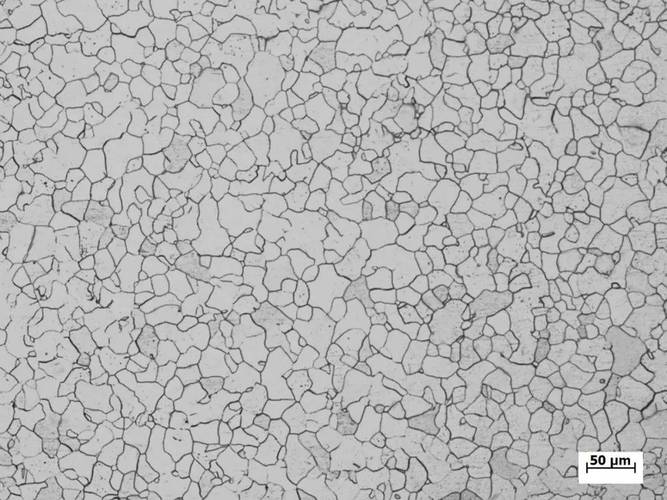 高端航空起落架特种金属材料金相组织检测图
问:现在网上说国产金属材料已经全面赶上来了,为什么还有很多厂坚持用进口料?
答:真不是崇洋媚外,是吃过亏不敢赌。同样标称成分的高温合金钢,进口大厂能把硫磷杂质含量控制在0.001%以下,国产小厂之前大多只能做到0.01%,差了一个数量级。做出来的涡轮叶片,进口料跑一万小时不出问题,国产料三千小时就出微裂纹,整台设备卖出去,质保期出问题,赔的钱比你省的材料钱多十倍,谁敢用?
不过话说回来,卡脖子也不全是技术问题,之前很多材料厂赚惯了普通钢材的快钱,不愿意投几十个亿上真空冶炼、电渣重熔这些设备,自然做不出高端料。
最近三年,国产金属材料的进步超出大多数人预期
我去年跑江苏张家港的特种钢产业基地,进了新建的万吨锻造车间,隔着玻璃看锻压,真的震撼。两米二直径的整体钛合金锻件,一次成型,打出来的力学性能报告,同一锻件不同位置的强度偏差不到3%,这个水平放在五年前,只有日本神户制钢和德国蒂森克虏伯能做到。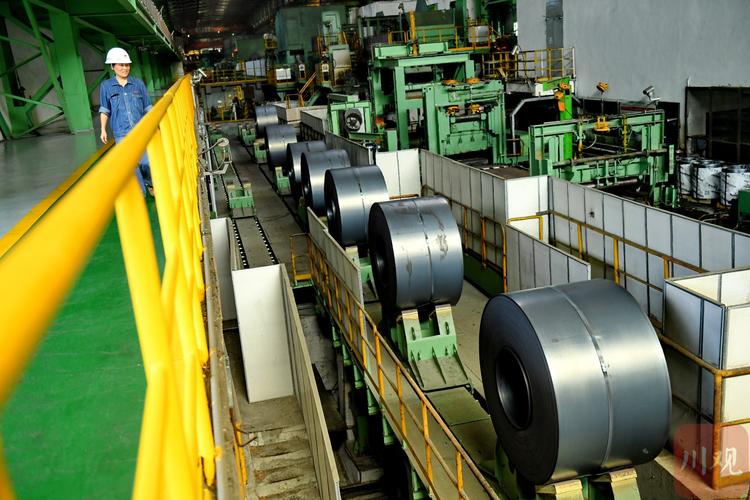 国内特种金属材料车间热轧轧制生产场景
说实话,我入行快二十年,之前从来没想过进度能这么快。
二十年前搞新材料,配方全靠试,烧一百炉钢,出个三五炉合格的,成本堆得比山高,根本卖不动。现在不一样了,有了计算材料学模拟,从原子层面调整合金元素的排布,直接算出最优成分,试错次数直接降了七成,研发周期砍了一半还多。
问:现在哪些领域的国产金属材料已经能完全替代进口了?
答:真的不少了。新能源汽车电池包结构件用的高强铝镁合金,国内早就能做,性能和进口一致,价格还低三分之一,现在几乎全换国产了。风电主轴用的耐候轴承钢,去年国内几家龙头已经拿到了金风、明阳的核心供应商认证,现在供货量占比已经超过一半。就连之前被卡得最死的航空用大尺寸钛合金,现在也能满足国内大飞机的量产需求了,也就剩下航天发动机涡轮叶片这种极致要求的,还在做最后的迭代,进度比大家预想的快太多。
制造端选金属材料,别踩这些坑
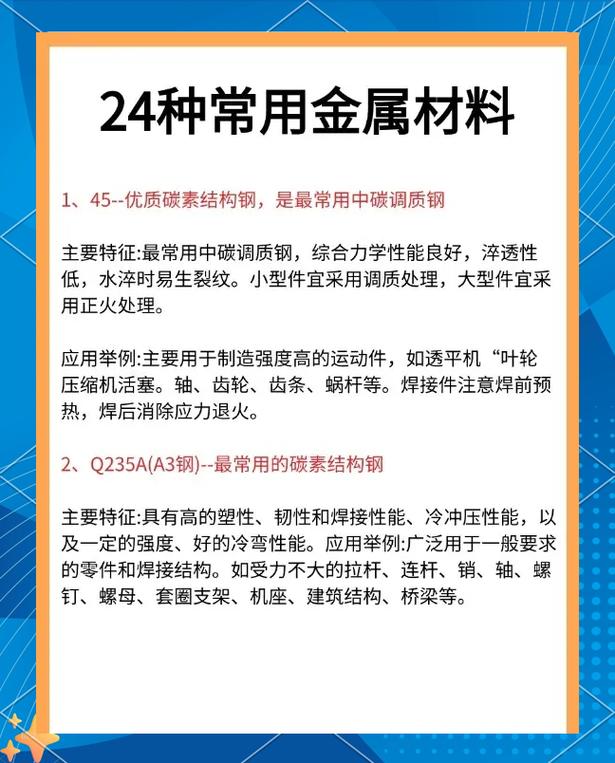 制造端选金属材料,别踩这些坑
我接触过太多中小机械厂老板,选材料只看两点:一是牌号对不对,二是价格低不低。最后踩坑踩得血本无归。
上个月有个做工程机械销轴的客户找过来,之前一直图便宜,买小厂的同牌号45号钢,出货三个月开裂率快8%,光退货赔偿就赔了快两百万,差点把厂子拖垮。后来听建议换成了杂质控制更好的大厂40CrNiMo,材料成本只涨了12%,开裂率直接降到0.1%以下,算下来一年反而多赚大几十万。
💡 给制造端朋友提几个选料的小建议:
✅ 做常温静态支撑的结构件,普通Q235、45号钢足够,没必要花冤枉钱买特种材料,够用就是最好的。
❗ 做高速旋转、承受交变载荷、高温工况的零件,别只看牌号对不对,一定要问清楚杂质含量、探伤等级,差一个等级,寿命差十几倍。
💡 能买国内大厂的料,就别贪便宜买小厂无标识的料,看上去省了钱,出一次事就把利润全亏回去。
现在很多新材料出来,其实比大家想的靠谱。上游材料厂现在也愿意跟下游中小厂一起做联合测试,分摊测试成本,很多老板试完一次,就再也不用进口料了。
整个高端制造的竞争,比到最后就是材料的竞争。我们追了几十年,终于快把差距磨平了,接下来就是等着更多下游厂敢用国产料,反过来推着材料厂再往上走,这条路,走得稳,就能走得远。