电镀没你想的简单:工业制造里隐形的精度守门员
很多人聊高端制造,张口就是五轴机床、芯片工艺,没人会提电镀。
可你知道吗?九成以上的金属零件,都要过电镀这一关。
我见过一个做航空液压阀芯的工厂,尺寸磨到了0.2微米的精度,就差最后镀硬铬,因为电流没控住,镀层厚了0.5微米。整批报废。赔了小两百万。
 高端航空液压阀芯电镀成品工件
问:现在很多人一提电镀就说高污染,国内真的还能做高端电镀吗?
答:怎么不能?只是淘汰了一大批没资质的小作坊而已。留下来的头部工厂,不管是废水处理还是工艺精度,都已经追上欧洲日本了。珠三角那批做新能源汽车连接器镀金的厂,现在给新势力供货,良率能稳定在99.5%以上,比十年前不知道高了多少。而且现在碱性无氰电镀工艺早就普及了,剧毒氰化物都很少用了,别拿老黄历看现在的行业。
不过话说回来,门槛确实比以前高多了。一条符合环保要求的全自动电镀线,动辙上千万,没点实力根本玩不起。这也把很多偷工减料的小厂挤出去了,对正经做制造业的来说反而是好事。
新能源汽车连接器全自动电镀生产车间
现在新能源行业起来之后,对电镀的要求比以前高太多了。动力电池的集流体镀铜,高速充电桩的端子镀银,都要求极高的一致性,以前小作坊根本做不了,这也都是新的机会。
电镀精度控制的核心细节,外行根本不知道
很多人觉得电镀不就是把零件泡进去通电吗?有什么难的?其实精度控制的核心,90%的人都搞错了,核心不在镀的过程,在前处理和电流控制。
前处理哪怕有一丝一毫的油污或者氧化层,那块位置的镀层结合力就不合格,用不了多久就掉了。现在高端厂都改用超声波除油加等离子活化,比以前的化学除油干净太多,杂质残留能降一个数量级。
再说电流控制,以前用的老硅整流电源,电流波动能有5%以上,镀出来的厚度差个一两微米太正常,做普通五金件没事,做精密零件根本不合格。现在用闭环控制的脉冲电源,电流波动能控制在0.5%以内,厚度误差能稳在0.1微米,放在十年前想都不敢想。
现在还有个新玩法,就是3D打印零件的电镀改性,很多轻量化的航空零件,3D打印出来本身孔隙率高,表面强度不够,镀一层致密的镍之后,不仅封闭了孔隙,表面强度还能提30%,这两年已经开始批量用了,算是电镀行业新的增长点。
说实话,国内制造业这几年能往上突破,真的离不开这些基础工艺的进步。电镀就是最典型的,藏在幕后,没人关注,但是缺了它,你什么高端零件都做不出来。对吧?
为什么说电镀是高端制造的隐形门槛?
电镀说白了,就是用电解作用在金属表面镀上一层其他金属或者合金,目的无外乎几个:防锈、耐磨、导电、装饰。可就是这么简单的原理,要做好高端需求,难上天。 以前行业里有句话:差一丝,废一批。真不是吓唬人。 你做手机连接器,镀金层薄了0.1微米,用半年就氧化接触不良,消费者直接退货。你做液压活塞杆,镀铬层硬度差几个HV,不到一年就磨坏漏油,整台挖掘机都要返厂。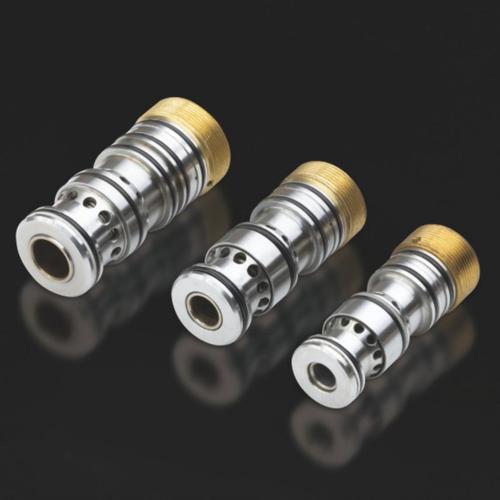 高端航空液压阀芯电镀成品工件
问:现在很多人一提电镀就说高污染,国内真的还能做高端电镀吗?
答:怎么不能?只是淘汰了一大批没资质的小作坊而已。留下来的头部工厂,不管是废水处理还是工艺精度,都已经追上欧洲日本了。珠三角那批做新能源汽车连接器镀金的厂,现在给新势力供货,良率能稳定在99.5%以上,比十年前不知道高了多少。而且现在碱性无氰电镀工艺早就普及了,剧毒氰化物都很少用了,别拿老黄历看现在的行业。
不过话说回来,门槛确实比以前高多了。一条符合环保要求的全自动电镀线,动辙上千万,没点实力根本玩不起。这也把很多偷工减料的小厂挤出去了,对正经做制造业的来说反而是好事。
常见高端电镀工艺的选型坑,踩一个废一批
很多新手采购或者工艺工程师,选型的时候只看价格,不看需求,十个有八个踩坑。我整理了几个最常见的坑,给大家提个醒: 💡 不同需求对应不同工艺,别乱换: ✅ 需要高耐磨、高精度的运动零件:选脉冲硬铬电镀,厚度公差能稳在±0.3微米,硬度能到HRC60以上 ✅ 需要防锈又要轻量化的汽车零件:选锌镍合金电镀,盐雾测试能过1000小时,比普通电镀锌强三倍 ✅ 需要高导电的连接器接插件:选哑光镀金,接触电阻比光亮镀金低一半,稳定性好太多 ❗ 千万别为了省成本,该用新工艺的换旧工艺,我见过一个做工程设备的厂,把锌镍合金换成普通电镀锌,省了不到两块钱每公斤,结果卖出去的设备不到一年就锈穿,召回花了上千万。 问:小批量定制的精密零件,找电镀厂的时候最该盯什么? 答:千万别只看报价。一定要咬死问三个点:第一,能不能满足你要求的厚度公差,能不能出每批的厚度检测报告;第二,有没有对应你零件材质的前处理工艺,比如铝合金电镀和钢铁电镀的前处理完全不一样,前处理除油活化做不好,镀层三个月就起皮掉块;第三,有没有合法的环保资质,别钱付了,货还没拿,小作坊被封了,哭都没地方哭。说实话我见过好几个贸易商栽在这上面,贪便宜一毛钱,亏了十几万的货。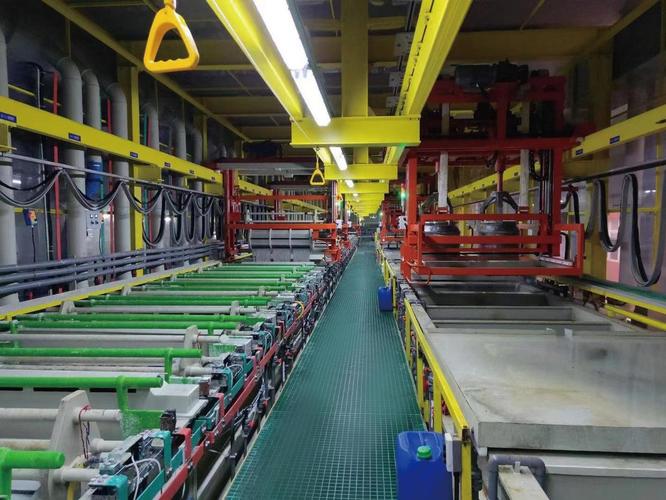 新能源汽车连接器全自动电镀生产车间
现在新能源行业起来之后,对电镀的要求比以前高太多了。动力电池的集流体镀铜,高速充电桩的端子镀银,都要求极高的一致性,以前小作坊根本做不了,这也都是新的机会。
电镀精度控制的核心细节,外行根本不知道
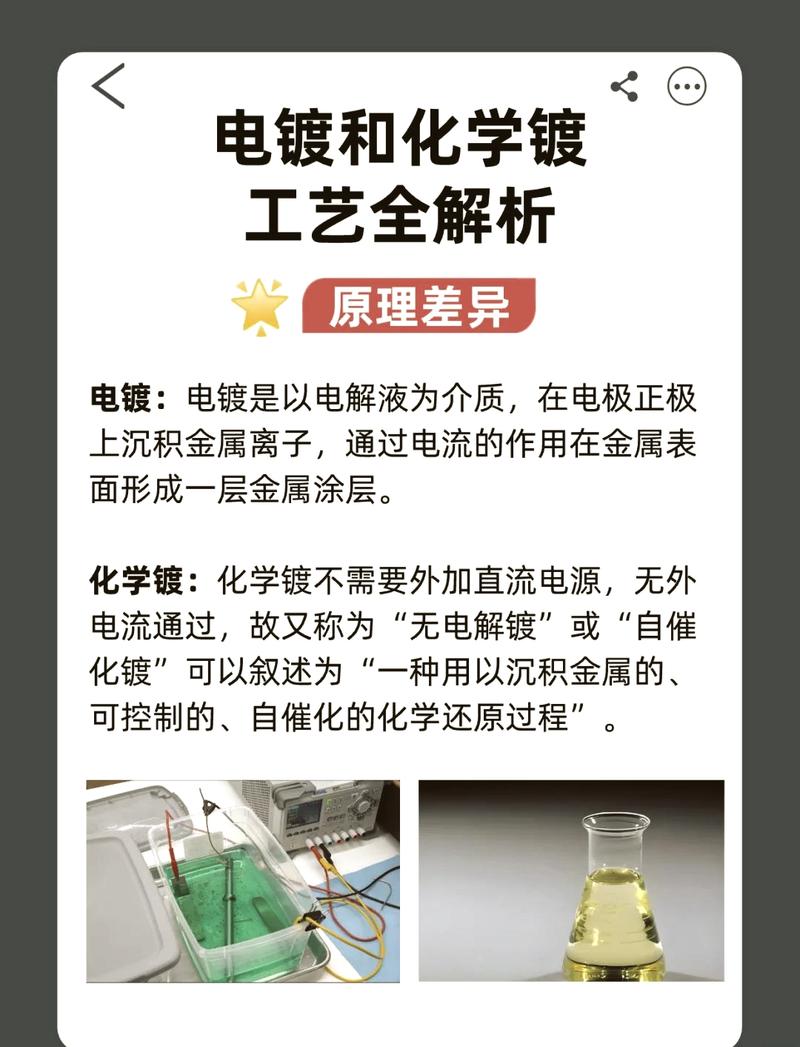 电镀精度控制的核心细节,外行根本不知道
很多人觉得电镀不就是把零件泡进去通电吗?有什么难的?其实精度控制的核心,90%的人都搞错了,核心不在镀的过程,在前处理和电流控制。
前处理哪怕有一丝一毫的油污或者氧化层,那块位置的镀层结合力就不合格,用不了多久就掉了。现在高端厂都改用超声波除油加等离子活化,比以前的化学除油干净太多,杂质残留能降一个数量级。
再说电流控制,以前用的老硅整流电源,电流波动能有5%以上,镀出来的厚度差个一两微米太正常,做普通五金件没事,做精密零件根本不合格。现在用闭环控制的脉冲电源,电流波动能控制在0.5%以内,厚度误差能稳在0.1微米,放在十年前想都不敢想。
现在还有个新玩法,就是3D打印零件的电镀改性,很多轻量化的航空零件,3D打印出来本身孔隙率高,表面强度不够,镀一层致密的镍之后,不仅封闭了孔隙,表面强度还能提30%,这两年已经开始批量用了,算是电镀行业新的增长点。
说实话,国内制造业这几年能往上突破,真的离不开这些基础工艺的进步。电镀就是最典型的,藏在幕后,没人关注,但是缺了它,你什么高端零件都做不出来。对吧?