表面处理:工业制造里被低估的隐形护城河
为什么说表面处理是工业品的「面子+里子」
很多做机械制造的老板,盯着材料成本、加工精度抠得不行,转头就把表面处理当成可有可无的附加工序。
我上个月跑东莞的汽配厂调研,老板拉着我吐槽了快一小时。一批给欧洲车企供的转向螺栓,材料用的是进口合金钢,CNC加工精度控在1丝以内,各项参数全达标,愣是整柜被退了回来。拆开查,就因为两个螺栓表面出了针尖大的腐蚀点,盐雾试验48小时都没扛过去。
三十多万的货,全砸手里。
表面处理从来不是为了好看才做的。防腐蚀、增耐磨、改导电性、甚至优化摩擦系数,全靠这最后一道工序撑着。很多高端工业产品的寿命,一半要看材料,一半就要看表面处理做得好不好。
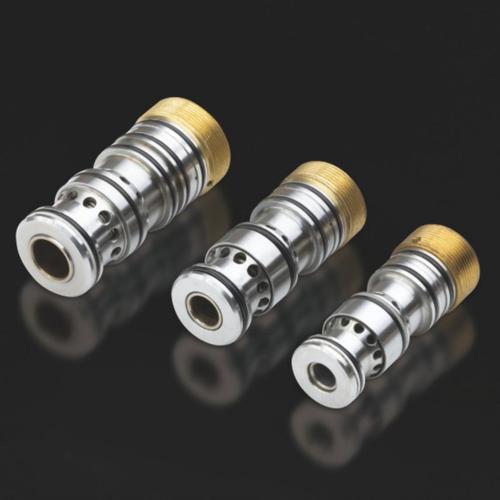
 汽车转向系统零件镀锌表面处理成品对比图
问:很多小厂为什么宁愿省成本也不做达标表面处理?
答:真不是全为了抠那几块钱加工费。一是很多中小订单的要求写得含糊,甲方只查尺寸不查耐腐蚀性能,出货用半年出问题,都过了质保期说不清;二是合规的表面处理生产线投入真不低,前处理的除油、酸洗、磷化哪一步都要环保设备,现在查得严,小厂没这个资本投,只能偷工减料做低标准的活。
2024年国内主流表面处理技术的落地现状
别拿十年前的印象看现在的表面处理行业。淘汰了一批高污染的传统工艺之后,现在国内的技术路线已经很成熟,不同场景有不同的最优解。
做出口汽配、风电紧固件的,现在基本都换达克罗涂覆了,比传统热镀锌耐盐雾性能高3到5倍,无氢脆,对高强度螺栓特别友好,就是成本比传统镀锌高个两成,不过对于出口单来说,这点成本换一个合规报告,太值了。
做高耐磨要求的零件,比如矿山机械的衬板、盾构机的刀具,现在很多都用纳米陶瓷喷涂,涂层硬度能到HRA85以上,耐磨寿命直接翻一倍都不止。我上个月在昆山的风电配件厂看他们做轴承表面处理,喷完涂层的轴承,在海上高腐蚀环境下的设计寿命从10年提到了15年,前期投入虽然高,摊到全生命周期里反而赚了。
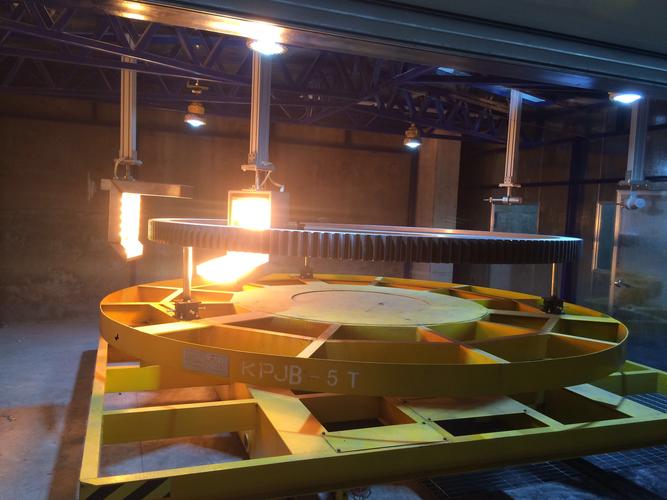 风电轴承表面纳米陶瓷喷涂加工现场图
问:现在很多设备厂商吹PVD真空离子镀比传统电镀好,是不是所有产品都能换?
答:别瞎信。PVD确实更环保,外观也更均匀好看,但它的涂层附着力天生不如水电镀,也做不了厚涂层,对于重载荷、强腐蚀场景的零件,比如海底管线的螺栓、港口机械的销轴,还是得用热浸镀锌或者达克罗。PVD现在最适合的就是消费电子外壳、装饰五金这类对外观要求高、负载低的场景,选技术永远要看你产品用在哪,不能听厂商瞎忽悠,对吧。
做表面处理最容易踩的三个坑
- ❗ 前处理偷工减料。很多人只盯着最后涂层够不够厚,根本不管零件表面的氧化皮、油污、锈斑清没清干净。涂层粘在脏东西上,用不了三个月就整块掉,你找谁说理?前处理占表面处理成本的三成,这钱真不能省。
- 💡 不做配套检测。很多小厂给你报价比别人低三分之一,你拿到货看着没问题,也不给你出盐雾测试、硬度检测报告,整批货出了国门才检测不合格,退运的钱都比货值高几倍,亏到吐血。
- ✅ 错配工艺和材料。铝件非得拿去镀锌,不锈钢非要做喷涂,不同基材的结合力要求完全不一样,铝合金就老老实实做阳极氧化,不锈钢做钝化,选错工艺,再贵的涂层也白搭。
说实话,我见过太多工厂,几十万砸进去买好材料、上高精度加工中心,最后栽在表面处理这几千块的工序上,真的太可惜了。
不过话说回来,现在下游对工业产品的寿命要求越来越高,尤其是做出口的单子,表面处理已经不是附加工序了,是实打实的核心竞争力。同样一个紧固件,你卖十块能用十年,别人卖八块能用两年,客户转一圈还是会回来找你。
现在国内合规的表面处理产能越来越多,新工艺也在不停往下沉,别再拿老眼光看这个不起眼的工序了。它就是工业产品的隐形护城河,做好了,订单自然找上门。