工业切割:你不知道的精度革命正在改写制造规则
上周去东莞看一家做新能源钣金的加工厂,一进车间我就愣了。
十年前我来这儿,满车间都是焊花乱飞,切割机嗡得整栋楼都抖,工人戴着厚口罩,切完一块板还要拿角磨机磨十分钟挂渣。
现在呢?万瓦激光切割机安静得很,机械臂自动送料,切完的钢板直接拿了就能用,千分尺卡上去,误差不到两个丝。
工业切割这十年的变化,比很多人想象的要猛太多。
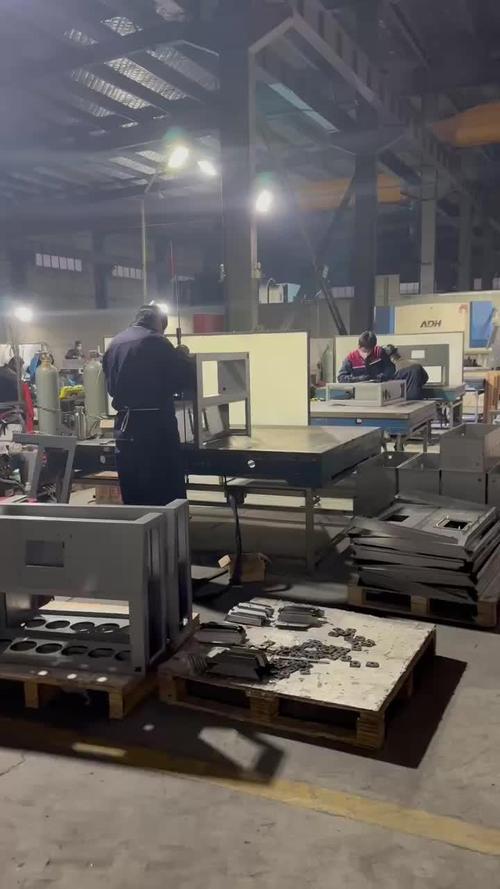
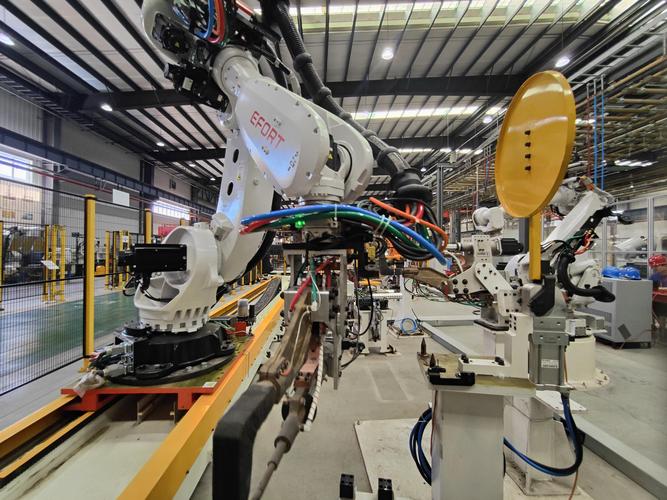
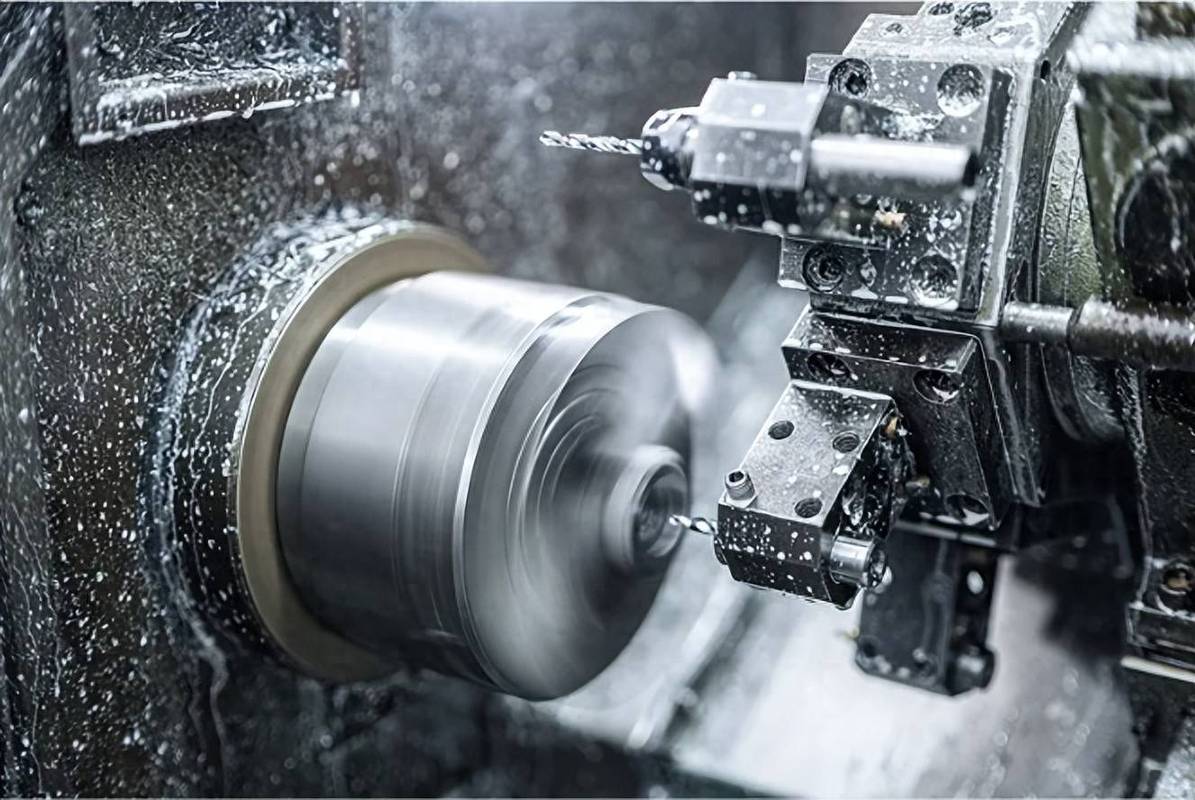
 东莞钣金加工厂万瓦光纤激光切割机切割作业现场
问:现在很多中小加工厂都在纠结换不换万瓦切割机,万瓦真的比几千瓦的好在哪里?
答:别听销售瞎吹什么“全功率通切”,万瓦的核心优势从来不是切得更厚——是切中薄板的时候,速度能比三千瓦机快一倍还多,而且断面光滑不用后续打磨。算一笔账,一天八个小时,原来只能切一百块板,现在能切一百六十块,省下来的人工和打磨成本,单量稳定的话三四年就能收回设备差价。如果你的单都是小批量杂单,本身对产能要求不高,几千瓦的机子也够用,没必要追新。
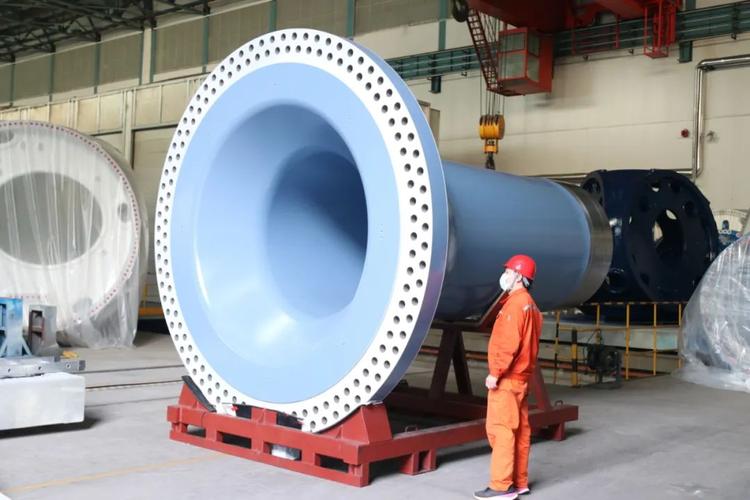
光伏单晶硅棒金刚线切割自动化生产现场
干切割的老厂,也容易踩这几个坑
说实话,干了十几年切割的老师傅,都有可能踩坑,我见过太多了。
💡 只算设备账,不算耗材账
很多老板换设备,就比谁家报价低,买回来才发现,辅助切割气体一直用便宜的纯度不够的,氧气纯度差0.5个百分点,切割断面的挂渣就多一倍,还容易脏激光镜头,换镜头的钱比省下来的气体钱多好几倍。
❗ 厚板切割盲目追速度
万瓦机确实能切30mm厚的碳钢板,不代表你就要把速度拉满切。我去年见过一个江苏的加工厂,为了赶单,切25mm厚板把速度拉满,结果切是切透了,断面斜度差了0.4mm,客人要的是直角法兰,整批五十件全部报废,亏了一百八十多万。
✅ 从来不校准切割头
很多厂子机器开起来就不停,一年半载都不校准一次切割头,轴承磨多了,原点就跑了,切出来尺寸偏了,还怪供应商给的材料不对,纯纯吃哑巴亏。新设备自动化程度高,自带自动校准,但半年拆下来检查一次对焦、清一下镜片,总没错的。
不过话说回来,现在国内工业切割的技术已经起来了,不是十年前全靠进口设备的时候了,国产万瓦切割机现在做得不比进口差,价格还便宜一半,对中小厂真的是好事。
现在制造业都在抢精度,抢成本,谁能把切割的误差降下来,把效率提上去,谁就能拿到更高端的订单。
毕竟,所有好产品,都是从那一刀,开始的。
从“切开来”到“切得准”,工业切割的迭代远超认知
早二十年,国内工业切割基本就是火焰切割打天下。要把钢材切开,就靠高温把钢材烧化,吹掉熔渣,成本低,能切几十公分的厚板,但是精度差,切完断面坑坑洼洼,后续加工量大得离谱。 后来等离子切割起来了,能切不锈钢、铝合金这些火焰切不了的材料,精度比火焰好一点,但还是逃不过挂渣、热变形的问题,做不了高端活。 直到激光切割普及,尤其是最近三五年,万瓦级激光切割往下沉,中小加工厂都能用得起,整个行业的规则直接变了。 说实话,我第一次见万瓦机切10mm碳钢板,速度快得像切豆腐,断面滑得能反光,不用打磨直接就能焊,当时真的惊了。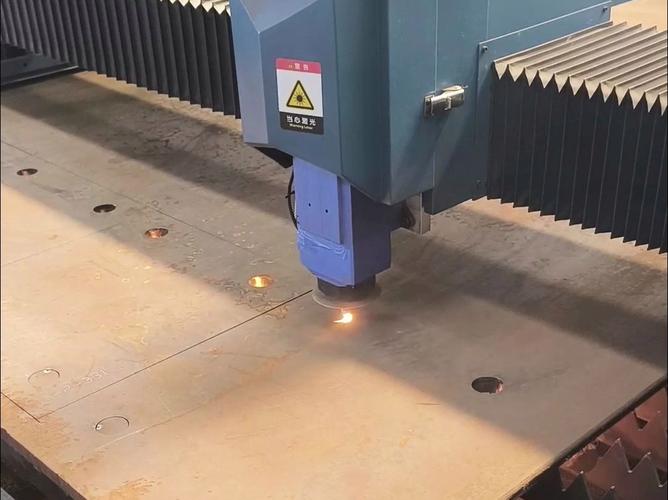 东莞钣金加工厂万瓦光纤激光切割机切割作业现场
问:现在很多中小加工厂都在纠结换不换万瓦切割机,万瓦真的比几千瓦的好在哪里?
答:别听销售瞎吹什么“全功率通切”,万瓦的核心优势从来不是切得更厚——是切中薄板的时候,速度能比三千瓦机快一倍还多,而且断面光滑不用后续打磨。算一笔账,一天八个小时,原来只能切一百块板,现在能切一百六十块,省下来的人工和打磨成本,单量稳定的话三四年就能收回设备差价。如果你的单都是小批量杂单,本身对产能要求不高,几千瓦的机子也够用,没必要追新。
切割精度是高端制造的隐形门槛
很多人聊高端制造,开口就是芯片、就是组装,很少有人提切割。可你知道吗?现在所有高端制造的源头,基本都是从切割开始的。 新能源汽车的电池托盘,要求切割误差控制在0.05mm以内,差一点,电池装进去就晃,后续密封出问题就是大事故。 光伏行业更不用说,原来的硅片切割用砂浆,切出来的硅片厚得很,现在换成金刚线切割,能把硅片厚度切到100微米以下,硅料利用率直接提了十几个点,才有了现在光伏度电成本的下降。 航空航天的钛合金构件就更苛刻,一块钛合金原材料几十万,切割差了一丝,后续拼接就对不上,整个构件直接报废,谁都赔不起。 问:现在宣传里说的“高精度切割”,真能做到零误差吗? 答:哪来的零误差啊,任何切割方式都有偏差。火焰切割有热变形,激光切割头会有微小抖动,哪怕是冷切割的水刀,也会有几个微米的误差。工业领域要的不是零误差,是切割一致性——一万件活切出来,每一件的误差都稳定在设计要求的范围内,这才是真的高水平,不是只做一件合格品就能吹的。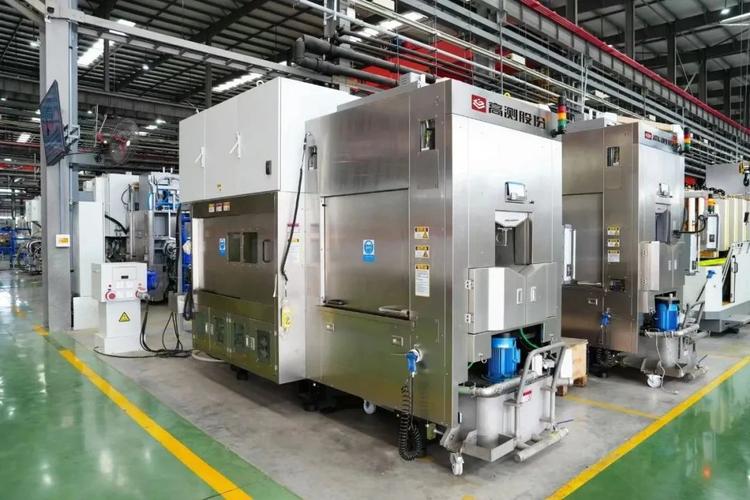 光伏单晶硅棒金刚线切割自动化生产现场
干切割的老厂,也容易踩这几个坑
 干切割的老厂,也容易踩这几个坑
说实话,干了十几年切割的老师傅,都有可能踩坑,我见过太多了。
💡 只算设备账,不算耗材账
很多老板换设备,就比谁家报价低,买回来才发现,辅助切割气体一直用便宜的纯度不够的,氧气纯度差0.5个百分点,切割断面的挂渣就多一倍,还容易脏激光镜头,换镜头的钱比省下来的气体钱多好几倍。
❗ 厚板切割盲目追速度
万瓦机确实能切30mm厚的碳钢板,不代表你就要把速度拉满切。我去年见过一个江苏的加工厂,为了赶单,切25mm厚板把速度拉满,结果切是切透了,断面斜度差了0.4mm,客人要的是直角法兰,整批五十件全部报废,亏了一百八十多万。
✅ 从来不校准切割头
很多厂子机器开起来就不停,一年半载都不校准一次切割头,轴承磨多了,原点就跑了,切出来尺寸偏了,还怪供应商给的材料不对,纯纯吃哑巴亏。新设备自动化程度高,自带自动校准,但半年拆下来检查一次对焦、清一下镜片,总没错的。
不过话说回来,现在国内工业切割的技术已经起来了,不是十年前全靠进口设备的时候了,国产万瓦切割机现在做得不比进口差,价格还便宜一半,对中小厂真的是好事。
现在制造业都在抢精度,抢成本,谁能把切割的误差降下来,把效率提上去,谁就能拿到更高端的订单。
毕竟,所有好产品,都是从那一刀,开始的。