焊接结构失效?90%的问题都出在你忽略的细节里
很多厂子花大价钱买了顶级牌号的钢材,找了厂里手艺最好的焊工,结果新设备投产不到一年,焊接结构裂了。亏几十万的都有。
对吧?你说找谁说理去。
 工程机械臂焊接结构应力集中开裂实物图
我干这行快二十年,见过的失效案例里,真不是焊工焊的不好,大多从画图的时候就错了。
很多设计员画图,只算整体强度,把焊接结构当成一整块轧钢来算,完全忘了焊缝周围有热影响区,强度本来就比母材低10%到20%,更何况还有应力集中的问题。
转角非要做90度直角,焊缝非要开在最大载荷的截面上,两块厚度差一倍的板直接拼焊不做削薄过渡……这些坑,我每年都能碰上好几起。
问:焊接结构设计最容易被忽略的硬性要求是什么?
答:绝大多数人都记不住“焊缝避让原则”——应力最大的位置不能放焊缝,交叉应力区不能放焊缝,结构转角处不能放连续焊缝。我之前接触过一个做风电塔筒的厂子,早期把纵缝和环缝直接十字交叉,没做错开处理,运行第三年就有三个塔筒焊缝开裂,风机停机一天损失几十万,那个坑踩的,老板半年没睡好觉。
说实话,现在很多中小厂的设计都是抄同行,抄对了偷着乐,抄错了连改都不知道改哪里,最后锅全甩给焊工,这说的过去吗?
工业压力容器焊接结构未焊透缺陷探伤图
设计对了,也不代表就能出好活。现场的坏习惯,分分钟把好设计干废。
最常见的,就是厚板焊接不开坡口,或者坡口开的角度不对,只焊了表面一层,里面全是未焊透的空腔,受力的时候那就是个天生的裂纹源,一拉就开。
还有冬天干活嫌麻烦不预热,尤其是高强度钢、厚钢板,环境温度低于五度拿起焊枪就焊,焊缝冷却速度太快,直接出冷裂纹,放那自己都能裂,你找谁说去?
问:现场焊接怎么控制焊接结构的变形,省掉后期校形的成本?
答:好多工人的习惯是焊完变形了再用压力机调,费时费钱还容易把焊缝搞裂。真正省钱的办法,焊前就做反变形,根据板厚和焊接方法留好变形余量,拼焊的时候对称施焊,别盯着一个地方一直焊,厚板一定要分层焊,每焊完一层停十分钟散散热清清渣,应力散出去了,变形自然就小了。我见过一个集装箱厂,就改了焊接顺序,变形校形的成本直接降了六成,这都是实打实的利润。
不过话说回来,现在很多工地赶工期,什么工艺要求都往边靠,先干完交差再说,最后出了问题,花的钱比省的时间多十倍都不止。
近年实用的焊接结构优化小技巧,中小厂也能用
别一说优化就觉得要花几百万上设备,现在很多小改动,就能大幅提升焊接结构的寿命,花不了多少钱。
💡 第一个,就是用仿真软件提前算应力,现在不是只有航空航天大厂能用,几千块一年的轻量化工业仿真工具,中小厂也买得起,焊前把你的模型导进去,算一下应力分布在哪里,哪里集中改哪里,花三四个小时,比做出来返工强一万倍。
✅ 第二个,转角过渡全改成R角,最小R不小于你板厚的三分之一,别嫌麻烦多切两刀的事,应力集中能降一半还多,寿命直接翻番。
❗ 第三个,高强度钢焊接尽量用感应预热代替火焰预热,温度均匀,不会把母材烧的性能下降,焊缝的合格率能提升二十个点不止。
上个月我去珠三角一个做工程机械挖斗的厂子,他们就把这三招用上,今年上半年的售后返修直接降了快一半,利润涨了不少,老板请客的时候笑的合不拢嘴。
当然了,不管技术多新,最基础的东西不能丢。设计讲原则,焊接按工艺,比什么花里胡哨的新技术都管用。你说对不对?
你手里正在改的那个焊接结构,要不要现在翻下图纸,看看转角是不是还是直角?
为什么说焊接结构的失效,80%根源在设计阶段
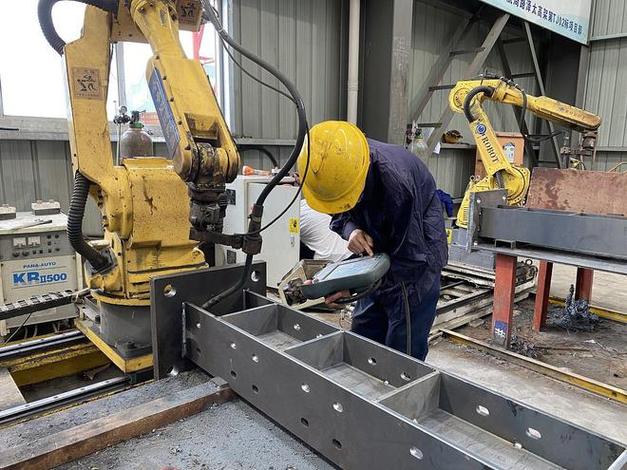 工程机械臂焊接结构应力集中开裂实物图
我干这行快二十年,见过的失效案例里,真不是焊工焊的不好,大多从画图的时候就错了。
很多设计员画图,只算整体强度,把焊接结构当成一整块轧钢来算,完全忘了焊缝周围有热影响区,强度本来就比母材低10%到20%,更何况还有应力集中的问题。
转角非要做90度直角,焊缝非要开在最大载荷的截面上,两块厚度差一倍的板直接拼焊不做削薄过渡……这些坑,我每年都能碰上好几起。
问:焊接结构设计最容易被忽略的硬性要求是什么?
答:绝大多数人都记不住“焊缝避让原则”——应力最大的位置不能放焊缝,交叉应力区不能放焊缝,结构转角处不能放连续焊缝。我之前接触过一个做风电塔筒的厂子,早期把纵缝和环缝直接十字交叉,没做错开处理,运行第三年就有三个塔筒焊缝开裂,风机停机一天损失几十万,那个坑踩的,老板半年没睡好觉。
说实话,现在很多中小厂的设计都是抄同行,抄对了偷着乐,抄错了连改都不知道改哪里,最后锅全甩给焊工,这说的过去吗?
现场焊接,那些毁掉优质焊接结构的隐形坏习惯
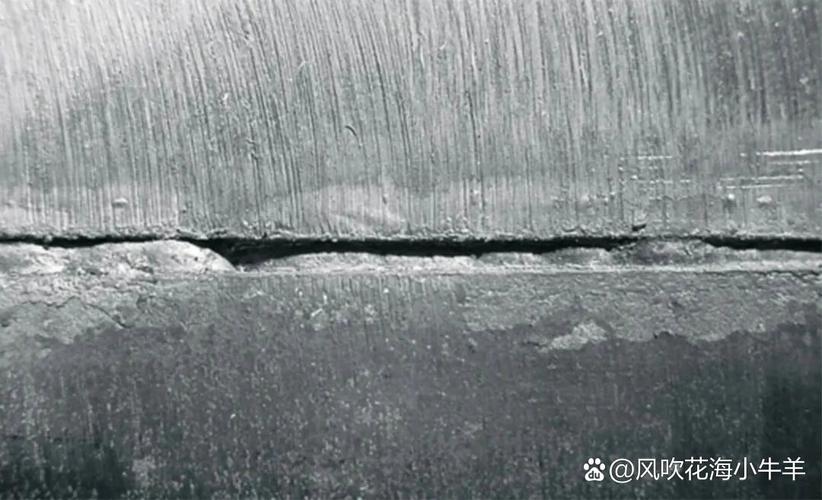 工业压力容器焊接结构未焊透缺陷探伤图
设计对了,也不代表就能出好活。现场的坏习惯,分分钟把好设计干废。
最常见的,就是厚板焊接不开坡口,或者坡口开的角度不对,只焊了表面一层,里面全是未焊透的空腔,受力的时候那就是个天生的裂纹源,一拉就开。
还有冬天干活嫌麻烦不预热,尤其是高强度钢、厚钢板,环境温度低于五度拿起焊枪就焊,焊缝冷却速度太快,直接出冷裂纹,放那自己都能裂,你找谁说去?
问:现场焊接怎么控制焊接结构的变形,省掉后期校形的成本?
答:好多工人的习惯是焊完变形了再用压力机调,费时费钱还容易把焊缝搞裂。真正省钱的办法,焊前就做反变形,根据板厚和焊接方法留好变形余量,拼焊的时候对称施焊,别盯着一个地方一直焊,厚板一定要分层焊,每焊完一层停十分钟散散热清清渣,应力散出去了,变形自然就小了。我见过一个集装箱厂,就改了焊接顺序,变形校形的成本直接降了六成,这都是实打实的利润。
不过话说回来,现在很多工地赶工期,什么工艺要求都往边靠,先干完交差再说,最后出了问题,花的钱比省的时间多十倍都不止。
近年实用的焊接结构优化小技巧,中小厂也能用
 近年实用的焊接结构优化小技巧,中小厂也能用
别一说优化就觉得要花几百万上设备,现在很多小改动,就能大幅提升焊接结构的寿命,花不了多少钱。
💡 第一个,就是用仿真软件提前算应力,现在不是只有航空航天大厂能用,几千块一年的轻量化工业仿真工具,中小厂也买得起,焊前把你的模型导进去,算一下应力分布在哪里,哪里集中改哪里,花三四个小时,比做出来返工强一万倍。
✅ 第二个,转角过渡全改成R角,最小R不小于你板厚的三分之一,别嫌麻烦多切两刀的事,应力集中能降一半还多,寿命直接翻番。
❗ 第三个,高强度钢焊接尽量用感应预热代替火焰预热,温度均匀,不会把母材烧的性能下降,焊缝的合格率能提升二十个点不止。
上个月我去珠三角一个做工程机械挖斗的厂子,他们就把这三招用上,今年上半年的售后返修直接降了快一半,利润涨了不少,老板请客的时候笑的合不拢嘴。
当然了,不管技术多新,最基础的东西不能丢。设计讲原则,焊接按工艺,比什么花里胡哨的新技术都管用。你说对不对?
你手里正在改的那个焊接结构,要不要现在翻下图纸,看看转角是不是还是直角?