热处理,决定工业零件生死的隐形匠人
很多人买机械产品,只看外观亮不亮,配置参数写得好不好看,从来不会留意藏在零件内部的热处理。
很多坏事儿,就是这么来的。小厂偷工减料省了热处理的成本,你拿回去用半年,零件说断就断,你还骂钢材质量不行,其实锅根本不在材料上。
 热处理后金属工件晶体结构电镜图
去年跟一个做风电主轴的老厂长聊天,他说一句实话我记到现在:一根主轴材料成本占六成,热处理成本才占一成多,但出问题90%都是热处理的锅。
说到这刚好解答很多入行新人的疑问:
问:同样牌号钢材做的零件,为什么大厂报价比小厂贵快三分之一,难道材料不是一样的吗?
答:差的就是热处理这一步啊。你算算账,正火、淬火、回火,每一步都要精准控温,还要保温几个甚至十几个小时,工业炉子烧一天的电费、燃气费多少钱?小厂为了抢单,保温时间直接砍一半,降温直接水冲快冷,省了时间省了能耗,价格当然上不去,但零件寿命能差十倍都不止。我见过一个做挖掘机斗齿的小厂,热处理不合格,新斗齿上山挖煤,半个月就磨穿了,你说这便宜占得是不是亏大发了?
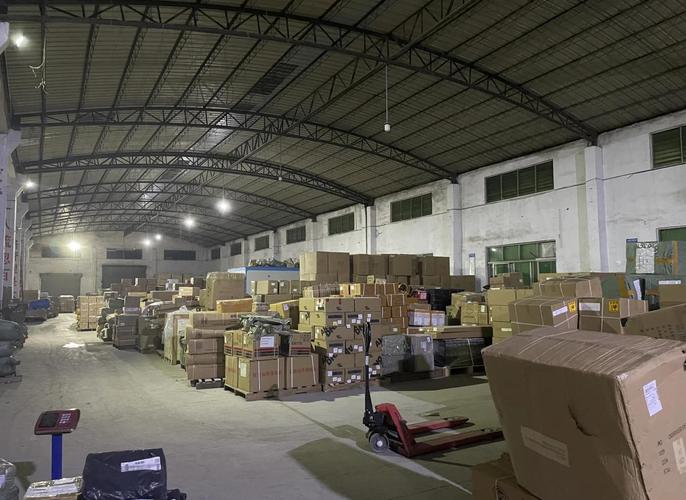
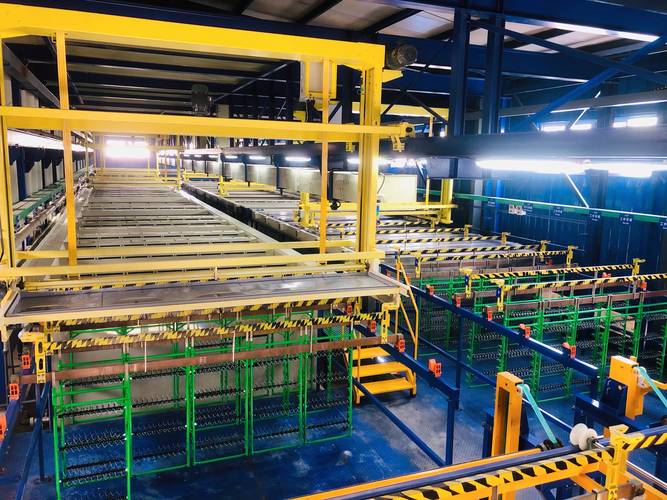
工业真空热处理炉生产车间
不过话说回来,新设备真的贵。一台进口的真空热处理炉大几百万,国产的也要上百万,小厂根本拿不出这个钱,这也是为什么现在行业头部效应越来越明显,高精度的好活,基本都被有设备的大厂拿走了。
不少人问过我这个问题:
问:现在很多厂家宣传的「纳米热处理」「超级硬化热处理」都是真的吗?会不会是换个名词收智商税?
答:得分情况。有些确实是正经的技术迭代,比如纳米级渗碳技术,渗层更均匀,晶粒更细,疲劳寿命能提三成以上,确实好用。但也有不少小厂就是换个包装割韭菜,普通调质改个名就敢加价三成。教你个最简单的筛选办法💡:直接要完整的热处理工艺曲线,要第三方出具的截面硬度检测报告,再问要同款零件的寿命测试数据,拿不出来的,九成都是忽悠。
采购选型,怎么避开热处理的坑
干了这么多年工业,见过太多因为热处理踩大坑的案例,总结几个最实用的经验,给做采购和产品开发的朋友参考:
1. ❗ 别只看材质化验单,一定要索要完整的热处理工艺记录。很多厂家材料是对的,热处理偷工减料,化验单只给材质的,不敢给热处理的,这里面十有八九有鬼。
2. ✅ 小批量试产的时候,舍得拆一件做破坏性检测,测截面的硬度分布,渗层厚度够不够,晶粒匀不匀,一看就露馅。靠谱的大厂都愿意配合你做这个测试,藏着掖着的直接pass就行。
3. 永远别贪超出合理范围的便宜。同样的零件,报价比行业均价低15%以上,你就得绷紧弦。热处理的成本摆在那,控温、保温、淬火,哪一步都要花钱,一分钱一分货,这句话放在热处理这,一百个准。
我之前帮一个做工程机械设备的朋友选供应商,他一开始图便宜,选了报价低20%的小厂,结果第一批货出去,三个月不到就有10%的斗齿断裂,赔了客户小一百万,回头换了大厂的货,虽然单价贵了两成,五年都没出几个质量问题,算下来反而省了不知道多少钱。
工业里哪有什么凭空掉下来的好品质,都是每一个看不见的工序抠出来的。热处理就是这样,藏在零件肚子里,没人愿意看,也没人看得见,但缺了它,再好看的外观,再高级的材料,都是白搭。
为什么说热处理是工业制造的「隐形核心」
热处理的本质,从来不是给零件抛个光镀个层这种表面功夫,它是从根上改变金属内部的晶体结构,想要硬就硬,想要韧就韧,把材料的性能发挥到极限。 高铁的车轮、飞机的起落架、风电的主轴,每一个承受动辄上千吨交变载荷的核心零件,全靠热处理调出的晶体结构撑着。少了这一步,再好的钢材也只是一块软疙瘩,撑不住半年的造。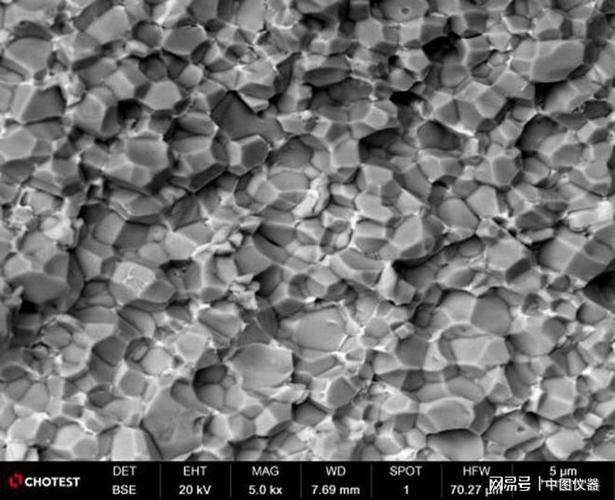 热处理后金属工件晶体结构电镜图
去年跟一个做风电主轴的老厂长聊天,他说一句实话我记到现在:一根主轴材料成本占六成,热处理成本才占一成多,但出问题90%都是热处理的锅。
说到这刚好解答很多入行新人的疑问:
问:同样牌号钢材做的零件,为什么大厂报价比小厂贵快三分之一,难道材料不是一样的吗?
答:差的就是热处理这一步啊。你算算账,正火、淬火、回火,每一步都要精准控温,还要保温几个甚至十几个小时,工业炉子烧一天的电费、燃气费多少钱?小厂为了抢单,保温时间直接砍一半,降温直接水冲快冷,省了时间省了能耗,价格当然上不去,但零件寿命能差十倍都不止。我见过一个做挖掘机斗齿的小厂,热处理不合格,新斗齿上山挖煤,半个月就磨穿了,你说这便宜占得是不是亏大发了?
当下热处理行业的新实践新变化
说实话,这十年热处理行业的变化真的不小。早二十年,全靠老师傅摸炉温看火候,误差全凭经验攒,现在不一样了,数字化控温能把炉内温差控制在正负5度以内,精度翻了好几倍。 新技术也层出不穷:真空热处理、等离子渗碳、局部激光热处理……以前做汽车曲轴的圆角位置,整炉热处理容易让曲轴变形,废品率高得吓人,现在用激光扫一遍,局部硬度直接提上来,整体变形还能控制在丝级以内,废品率直接降到1%以下。 这两年新能源汽车爆发,对热处理的要求直接提了一个档次。动力电池的结构件、驱动电机的铁芯,要求变形极小,还得耐腐蚀抗疲劳,传统的开炉热处理根本做不到精度要求,现在的真空低压渗碳热处理刚好卡上了这个需求,订单都排到半年后了。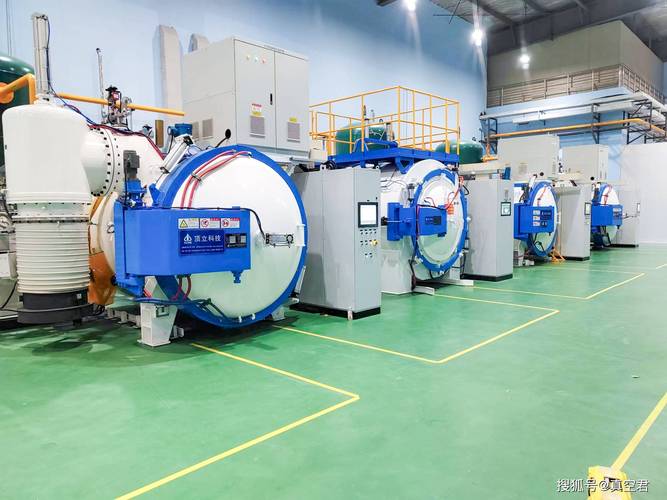 工业真空热处理炉生产车间
不过话说回来,新设备真的贵。一台进口的真空热处理炉大几百万,国产的也要上百万,小厂根本拿不出这个钱,这也是为什么现在行业头部效应越来越明显,高精度的好活,基本都被有设备的大厂拿走了。
不少人问过我这个问题:
问:现在很多厂家宣传的「纳米热处理」「超级硬化热处理」都是真的吗?会不会是换个名词收智商税?
答:得分情况。有些确实是正经的技术迭代,比如纳米级渗碳技术,渗层更均匀,晶粒更细,疲劳寿命能提三成以上,确实好用。但也有不少小厂就是换个包装割韭菜,普通调质改个名就敢加价三成。教你个最简单的筛选办法💡:直接要完整的热处理工艺曲线,要第三方出具的截面硬度检测报告,再问要同款零件的寿命测试数据,拿不出来的,九成都是忽悠。
采购选型,怎么避开热处理的坑
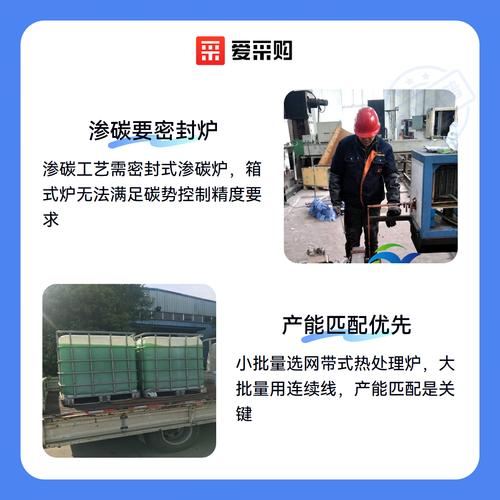 采购选型,怎么避开热处理的坑
干了这么多年工业,见过太多因为热处理踩大坑的案例,总结几个最实用的经验,给做采购和产品开发的朋友参考:
1. ❗ 别只看材质化验单,一定要索要完整的热处理工艺记录。很多厂家材料是对的,热处理偷工减料,化验单只给材质的,不敢给热处理的,这里面十有八九有鬼。
2. ✅ 小批量试产的时候,舍得拆一件做破坏性检测,测截面的硬度分布,渗层厚度够不够,晶粒匀不匀,一看就露馅。靠谱的大厂都愿意配合你做这个测试,藏着掖着的直接pass就行。
3. 永远别贪超出合理范围的便宜。同样的零件,报价比行业均价低15%以上,你就得绷紧弦。热处理的成本摆在那,控温、保温、淬火,哪一步都要花钱,一分钱一分货,这句话放在热处理这,一百个准。
我之前帮一个做工程机械设备的朋友选供应商,他一开始图便宜,选了报价低20%的小厂,结果第一批货出去,三个月不到就有10%的斗齿断裂,赔了客户小一百万,回头换了大厂的货,虽然单价贵了两成,五年都没出几个质量问题,算下来反而省了不知道多少钱。
工业里哪有什么凭空掉下来的好品质,都是每一个看不见的工序抠出来的。热处理就是这样,藏在零件肚子里,没人愿意看,也没人看得见,但缺了它,再好看的外观,再高级的材料,都是白搭。