搞机械的都懂:表面处理才是产品寿命的隐形开关
为什么说表面处理是工业产品的隐形护城河
你别觉得表面处理就是镀个层、喷个漆,做做样子。它本质上是给零件改了表层的物理、化学性能,耐磨、防锈、导电、密封,全靠这一层几微米到几毫米的薄皮撑着。
我们前年给一家矿山机械做配套的传动销轴,原本用40Cr调质,整体硬度完全达标,客户图省钱只做了个简单的发黑处理,结果三个月就磨穿了销孔,硬生生把整台设备停了三天,检修费比销轴本身贵了上百倍。后来改成渗碳淬火加封孔的复合表面处理,用到现在快三年,客户还没回来返修。
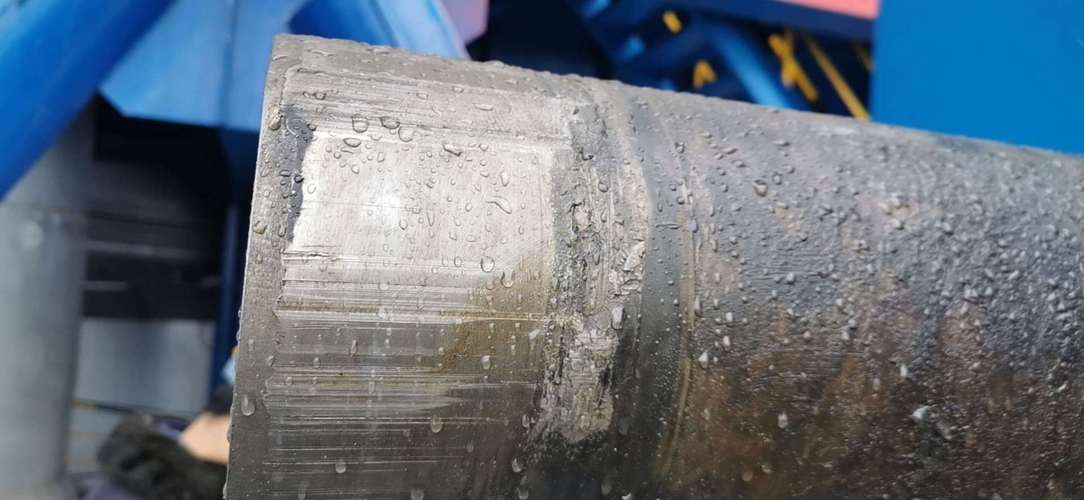 工业销轴表面处理前后磨损对比图
说实话,现在制造业卷成这样,拼到最后就是拼细节。同样尺寸的零件,人家能用到五年,你的只能用到一年,下次客户肯定找别人,对吧?
问:普通非受力零件,没什么精度要求,随便做个表面处理行不行? 答:真不行。哪怕是你家仓库放的周转工装,没有做防锈表面处理,南方回南天放半年,直接锈得拿不出来,整块废铁。要是承压的液压件、气动件,密封面的表面粗糙度不对,哪怕尺寸公差全对,漏油压漏气压你一个月损失几万都打不住。尤其是新能源汽车的电池结构件,表面处理的均匀度直接影响电池的散热和安全性,一点都不能含糊。 问:现在工厂最常用的几种表面处理,性价比排序大概是什么样的? 答:我接触过的上千个项目里,按单位成本从低到高大概是:磷化/发黑 < 普通电镀 < 阳极氧化 < 物理气相沉积(PVD) < 热喷涂。当然不同基材场景完全不一样,铝件肯定是阳极氧化性价比最高,普通钢铁防锈发黑最便宜,要耐磨耐腐蚀就得选PVD或者热喷涂,一分钱一分货的道理永远没错。2024年工业表面处理的几个新变化
干这行十几年,我最大的感受就是,最近三五年表面处理行业的变化,比过去三十年都大。核心就是两个驱动力:环保政策,还有新能源、半导体这些新行业的新需求。
原来大家都喜欢用便宜的氰化电镀,现在环保查得严,小散乱的电镀厂关了一大批,新工艺反而普及开了。现在达克罗处理基本替代了传统热镀锌,防锈能力是热镀锌的三倍以上,还没有氰化物污染,报价只贵了不到10%,太香了。
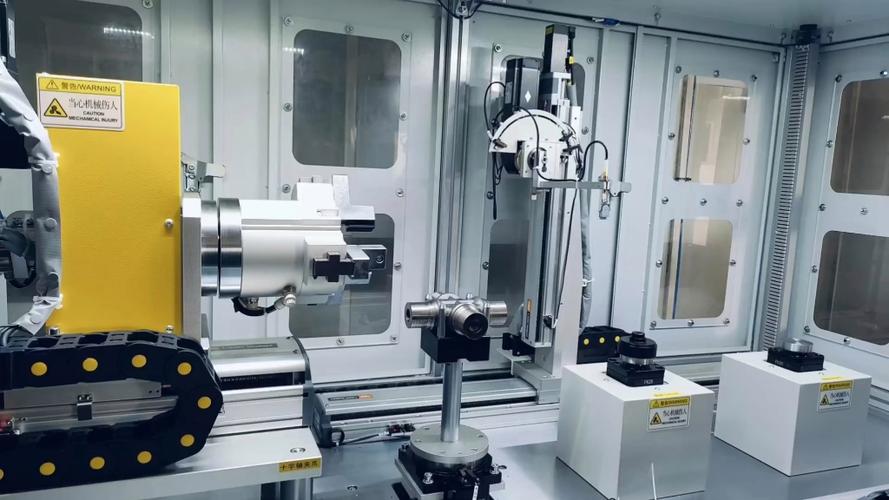
还有现在光伏、半导体行业火得一塌糊涂的纳米陶瓷涂层表面处理,给光伏晶硅切割轮做涂层,寿命比原来的镀铬高两倍,切割精度还能提高一个等级,我上个月去东莞一家做光伏配件的工厂参观,人家全自动封闭表面处理线,出来的零件涂层误差控制在2微米以内,原来人工做根本想都不敢想。
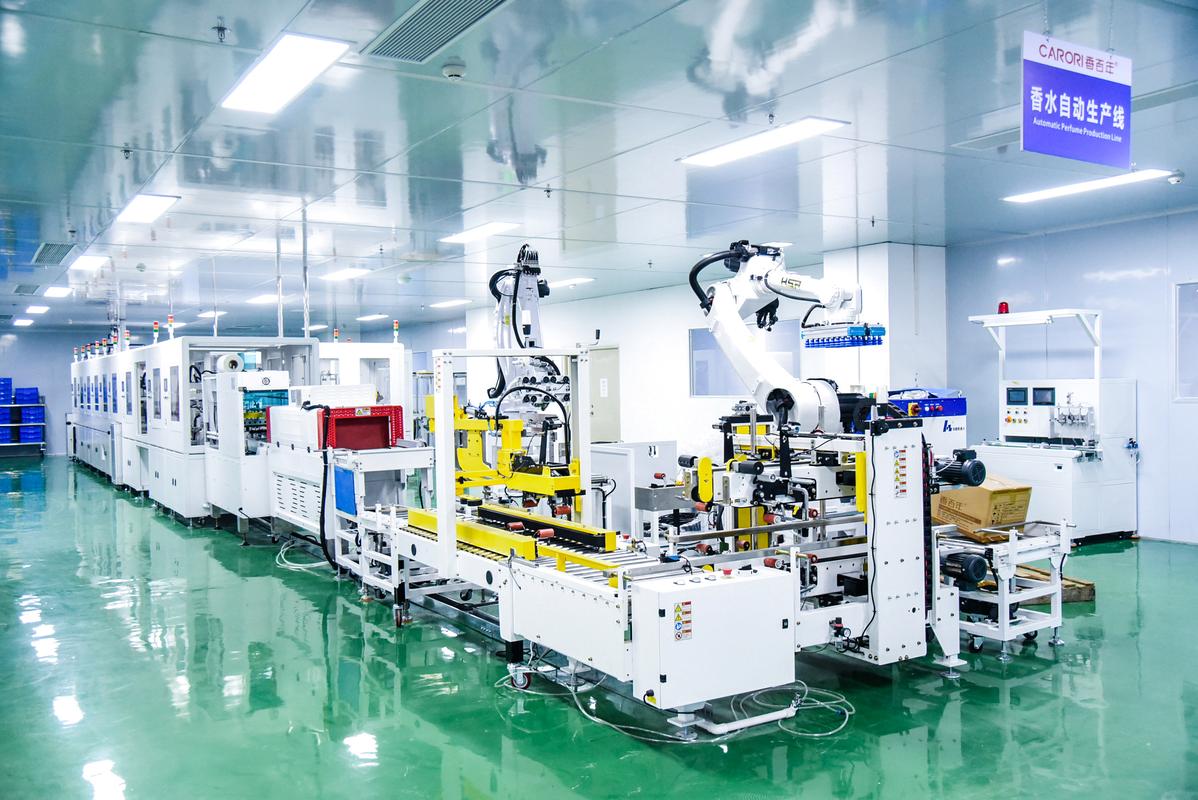 全自动工业表面处理生产线车间实拍
不过话说回来,还有个变化对中小加工厂特别友好,原来好多高端表面处理工艺起订量要几万件,小批量打样根本不给做。现在珠三角、长三角好多开放型的表面处理工厂,几十件甚至几件都能接PVD、陶瓷涂层的订单,给研发打样太方便了,再也不用为了试个新工艺被迫做一万件坯料。
选表面处理工艺避坑的几个实用经验
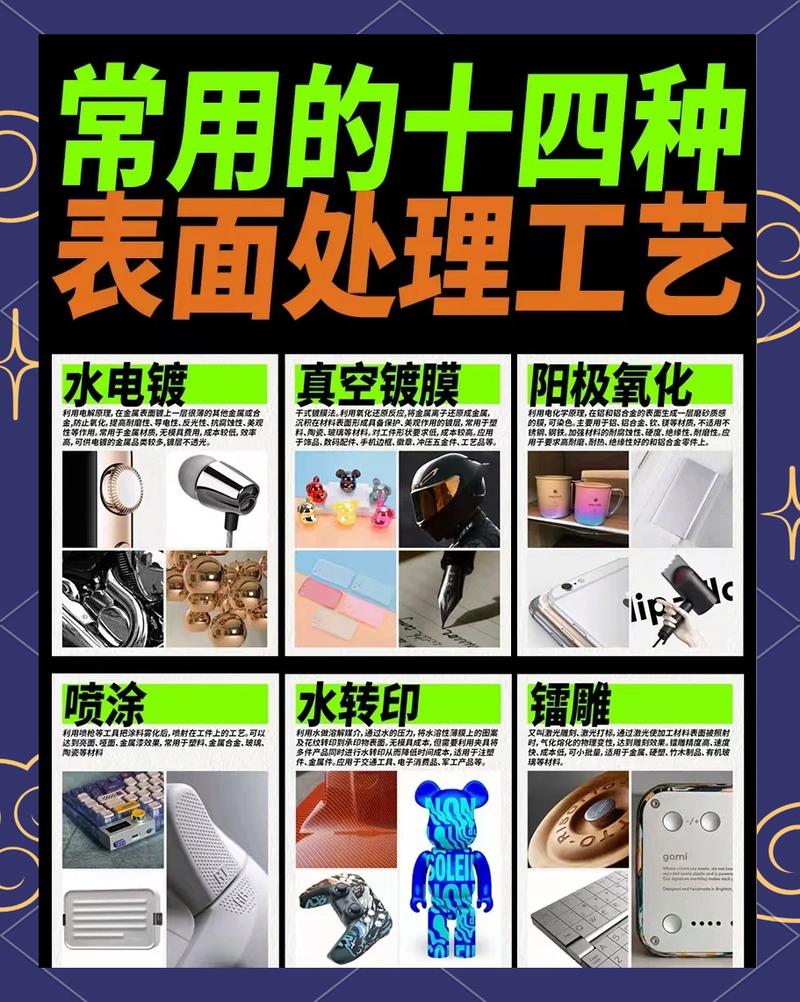 选表面处理工艺避坑的几个实用经验
我整理了这么多年踩过的坑,总结出来几个干货,给大家参考:
- 💡 先定使用场景,再选工艺。别上来就选最贵的。比如室内用的普通配电柜支架,镀锌满足防锈要求就够了,没必要花几倍的钱做PVD,纯纯浪费钱。户外沿海用的零件,那必须得上达克罗或者封孔处理,不然不到一年就锈穿了。
- ❗ 一定要把盐雾测试要求、性能要求白纸黑字写进合同。好多工厂默认给你做最便宜的工艺,你不说要达到48小时还是1000小时盐雾,最后出货锈了都没地方说理。我见过太多吃这个亏的工厂了。
- ✅ 高要求零件优先考虑复合表面处理,效果远好于单一工艺。现在主流的高端零件都是“打底+功能层+封层”三步,比如要耐磨又防锈的矿山零件,先磷化打底增加附着力,再做热喷涂功能层增加硬度,最后做封孔处理堵住微孔,寿命比只做单一热喷涂高一倍都不止。
还有个新手最容易踩的坑,就是只看表面好不好看,不看实际性能。比如阳极氧化,分普通装饰氧化和硬质阳极氧化,普通氧化颜色均匀好看,硬度只有HV100多,用两个月就磨坏了;硬质氧化硬度能到HV400以上,耐磨,就是颜色不均匀不好看。你做耐磨件就得选硬质的,别图好看便宜选普通的,最后吃亏的还是自己。
现在环保要求越来越严,选工艺的时候也要注意,别图便宜找不合规的小厂做淘汰工艺,货做好了运出去,半路被查到环保不合格,整批扣了,赔到哭都没用。
干工业这么多年,我一直觉得,赚的就是细节的钱。把表面处理这种看起来不起眼的小事做透了,产品竞争力自然就上来了。