吹塑工艺从入门到避坑:工业人实用生产指南
上个月跑东莞跑了三家做中空包装的工厂,最后走的时候,其中一家的老板拉着我蹲门口抽烟,一地的废10L化工桶,全是刚吹出来就不合格的。这批货赶出口,交不出去要赔违约金,他说开机三年,第一次栽在吹塑这个看起来不起眼的工艺上。
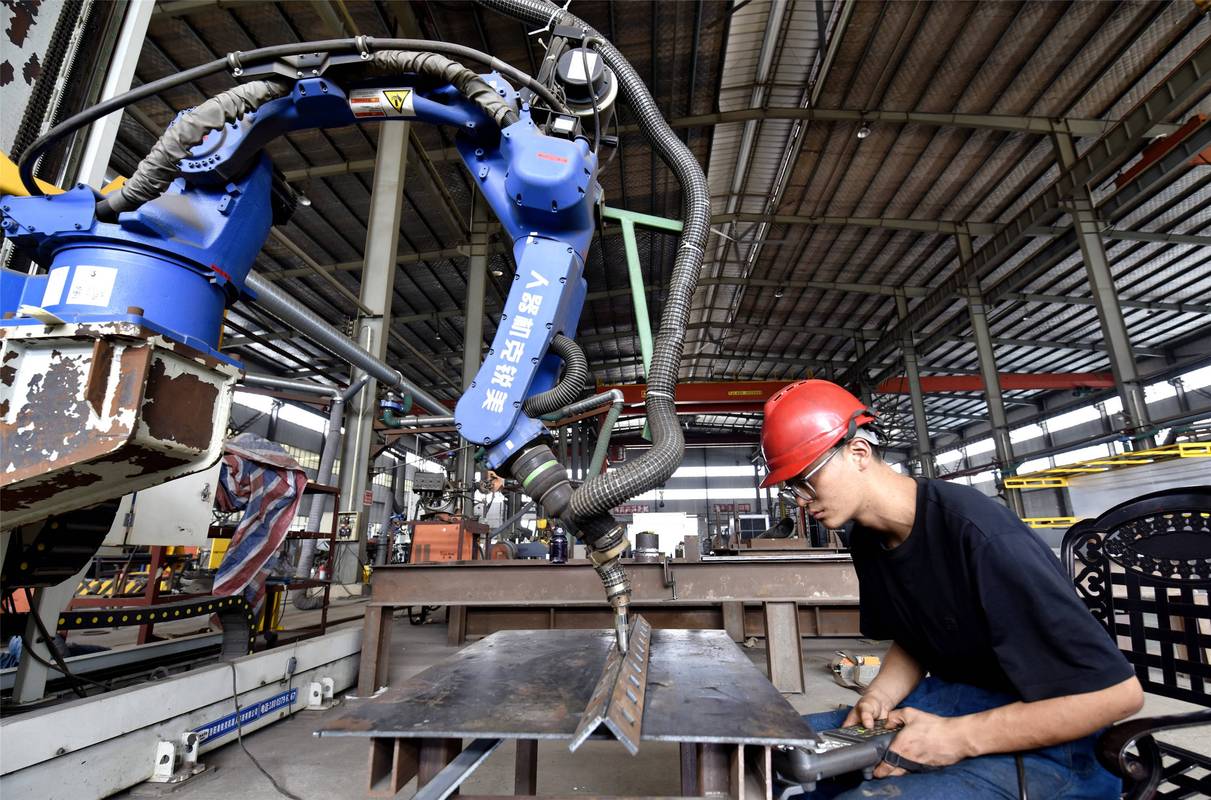
 工业吹塑生产线生产中空化工桶场景
现在主流的吹塑工艺分三类:挤出吹塑、注拉吹、注塑吹塑。不同工艺对应完全不同的产品和成本。挤出吹塑设备便宜,换模快,适合做中大件的中空产品,比如化工桶、工具箱,小批量多品种的订单做着最舒服。注拉吹做出来的产品精度高,壁厚均匀,适合做几百万级的小瓶子,比如矿泉水瓶、药瓶,料耗还低。多层共挤吹塑是这几年火起来的,做出来的产品有不同功能层,比如装农药的桶要防渗透,装食用油的桶要防氧化,都用这个。
问:我们刚接了一批10L食品级塑料桶的订单,年出货量大概10万只,选哪种吹塑工艺最合适?
答:就选普通挤出吹塑。设备投入比注拉吹低三分之一还多,换模也快,哪怕后续改款调整,也不用大动干戈。年出货10万这个量级,挤出吹塑的合格率完全能满足要求,没必要跟风上更贵的注拉吹线,回本都要三五年。
吹塑成型不合格气泡塑料桶样品
问:我们厂现在原材料涨得凶,想给吹塑生产降本,有没有不偷工减料的靠谱方法?
答:真有,给你说三个实操过的。第一,干净回料合理掺加,只要不是食品接触级产品或者高压容器,掺20%-30%的干净回料,性能完全符合要求,成本直接降15%-20%,别觉得回料就不好,只要是分拣干净的同材质回料,性能差不了多少。第二,优化预吹参数,现在新的伺服吹塑机都可以调预吹的时机和压力,调好了型坯更均匀,能省5%-10%的原料,这个是纯赚的。第三,定期维护模具和挤出机,模温稳定了,塑化均匀了,合格率上去了,少出点废品就是最大的降本。那些靠减壁厚偷工减料的,最后客户退货退款,亏的更多。
2024年吹塑行业的新变化
别觉得吹塑是老工艺就没变化,这两年行业变化真不小。
第一个变化就是吹塑进了新能源核心供应链,以前吹塑都是做包装、做外壳,现在很多做储氢瓶的企业,都是用多层共挤吹塑做内胆,比传统金属内胆轻一半还多,阻隔性更好,完全符合新能源车轻量化的要求。还有电池包的隔热中空框,也是吹塑做的,批量生产比注塑成本低三分之一。
第二个变化是老线伺服改造火了,很多开了十年八年的老吹塑线,改个伺服控制系统,换个型坯壁厚控制器,能耗直接降15%左右,壁厚控制精度提了一倍,很多小厂改完,五六个月就收回成本了,比换全新线划算太多。
不过话说回来,现在也有不少概念炒得凶,什么“纳米吹塑”“黑科技吹塑”,说白了就是换个名字卖高价设备,核心还是壁厚控制和料耗,别被花里胡哨的概念割了韭菜。
做工业这么多年,我总觉得,越是看起来简单的工艺,越吃细节。吹塑就是这样,不就是把熔融塑料吹成模子的形状吗?真做起来,温度差个三五度,压力差零点几个兆帕,出来的产品质量就是天差地别。多蹲生产线,多试两次参数,比什么都强。
吹塑到底适合做什么产品?别接错单走错路
很多刚入行的朋友,总觉得吹塑就是做矿泉水瓶塑料桶,其实不对。吹塑本质是做中空塑料制品,大到几千升的储水罐,小到药用的西林瓶,汽车的塑料油箱,新能源汽车的电池隔热框,甚至儿童玩具的空心轮子,全是吹塑做的。现在最火的车载储氢瓶,内胆也是高强度吹塑做的,你说这工艺覆盖广不广?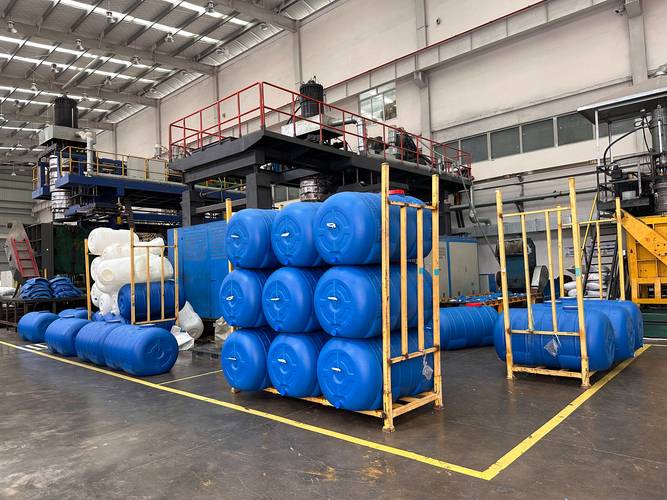 工业吹塑生产线生产中空化工桶场景
现在主流的吹塑工艺分三类:挤出吹塑、注拉吹、注塑吹塑。不同工艺对应完全不同的产品和成本。挤出吹塑设备便宜,换模快,适合做中大件的中空产品,比如化工桶、工具箱,小批量多品种的订单做着最舒服。注拉吹做出来的产品精度高,壁厚均匀,适合做几百万级的小瓶子,比如矿泉水瓶、药瓶,料耗还低。多层共挤吹塑是这几年火起来的,做出来的产品有不同功能层,比如装农药的桶要防渗透,装食用油的桶要防氧化,都用这个。
问:我们刚接了一批10L食品级塑料桶的订单,年出货量大概10万只,选哪种吹塑工艺最合适?
答:就选普通挤出吹塑。设备投入比注拉吹低三分之一还多,换模也快,哪怕后续改款调整,也不用大动干戈。年出货10万这个量级,挤出吹塑的合格率完全能满足要求,没必要跟风上更贵的注拉吹线,回本都要三五年。
吹塑生产最容易踩的几个致命坑
说实话,我见过百分之八十的吹塑不合格,都不是设备的问题,是细节没做到位。 💡 坑一:原料干燥偷工减料 很多老板觉得,吹塑是熔融挤出,那点水分不影响,省点干燥的电费和时间。结果呢,做出来的产品全是小气泡,耐压测试直接爆,整批报废。这点水电费能值几个钱?一批货废了,十万八万就没了,亏不亏❗ 💡 坑二:模头温度调不对 挤出型坯的时候,温度高了塑料会降解,做出来的桶一摔就碎。温度低了塑化不好,壁厚一边厚一边薄,客户装水歪歪扭扭,根本不能用。我见过好多开机师傅,凭手感调温度,半个月摸不准参数,浪费几十吨料。 💡 坑三:模具冷却水路常年不清理 这个是最隐蔽的坑。模子用久了,水路里长水垢,导热性变差,模温不均匀,产品有的地方冷却快有的地方慢,出模就变形,合格率死活上不去,还得拉长冷却时间拖慢产能。我之前遇到过一个厂,产能卡了大半年,换了新模还是不行,最后通了一下水路,合格率直接从70%升到95%,你说离谱不离谱?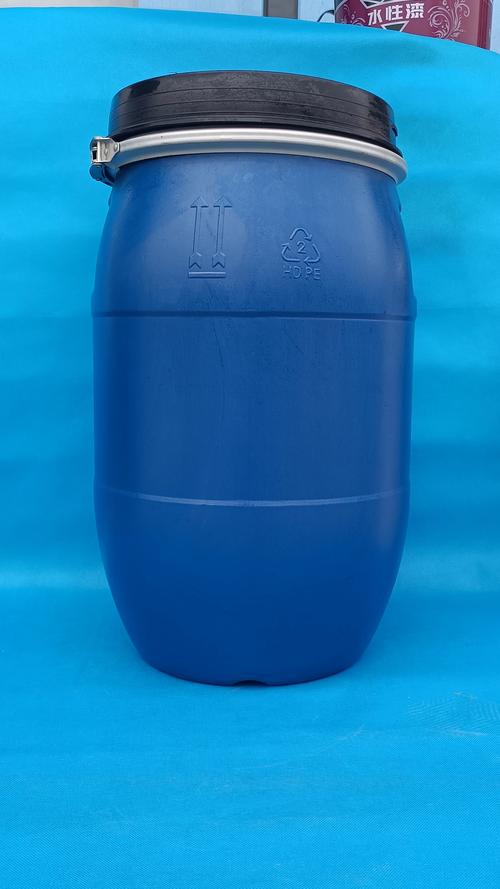 吹塑成型不合格气泡塑料桶样品
问:我们厂现在原材料涨得凶,想给吹塑生产降本,有没有不偷工减料的靠谱方法?
答:真有,给你说三个实操过的。第一,干净回料合理掺加,只要不是食品接触级产品或者高压容器,掺20%-30%的干净回料,性能完全符合要求,成本直接降15%-20%,别觉得回料就不好,只要是分拣干净的同材质回料,性能差不了多少。第二,优化预吹参数,现在新的伺服吹塑机都可以调预吹的时机和压力,调好了型坯更均匀,能省5%-10%的原料,这个是纯赚的。第三,定期维护模具和挤出机,模温稳定了,塑化均匀了,合格率上去了,少出点废品就是最大的降本。那些靠减壁厚偷工减料的,最后客户退货退款,亏的更多。
2024年吹塑行业的新变化
 2024年吹塑行业的新变化
别觉得吹塑是老工艺就没变化,这两年行业变化真不小。
第一个变化就是吹塑进了新能源核心供应链,以前吹塑都是做包装、做外壳,现在很多做储氢瓶的企业,都是用多层共挤吹塑做内胆,比传统金属内胆轻一半还多,阻隔性更好,完全符合新能源车轻量化的要求。还有电池包的隔热中空框,也是吹塑做的,批量生产比注塑成本低三分之一。
第二个变化是老线伺服改造火了,很多开了十年八年的老吹塑线,改个伺服控制系统,换个型坯壁厚控制器,能耗直接降15%左右,壁厚控制精度提了一倍,很多小厂改完,五六个月就收回成本了,比换全新线划算太多。
不过话说回来,现在也有不少概念炒得凶,什么“纳米吹塑”“黑科技吹塑”,说白了就是换个名字卖高价设备,核心还是壁厚控制和料耗,别被花里胡哨的概念割了韭菜。
做工业这么多年,我总觉得,越是看起来简单的工艺,越吃细节。吹塑就是这样,不就是把熔融塑料吹成模子的形状吗?真做起来,温度差个三五度,压力差零点几个兆帕,出来的产品质量就是天差地别。多蹲生产线,多试两次参数,比什么都强。