挤出:塑料工业绕不开的核心成型工艺
很多人一提工业塑料成型,第一反应不是注塑就是3D打印,没人把挤出当回事。
真错了。
咱们日常用的管材、门窗密封条、手机充电线的绝缘层,甚至超市的购物袋,全都是挤出做的。挤出是塑料加工领域应用最广的工艺之一,真没说错。
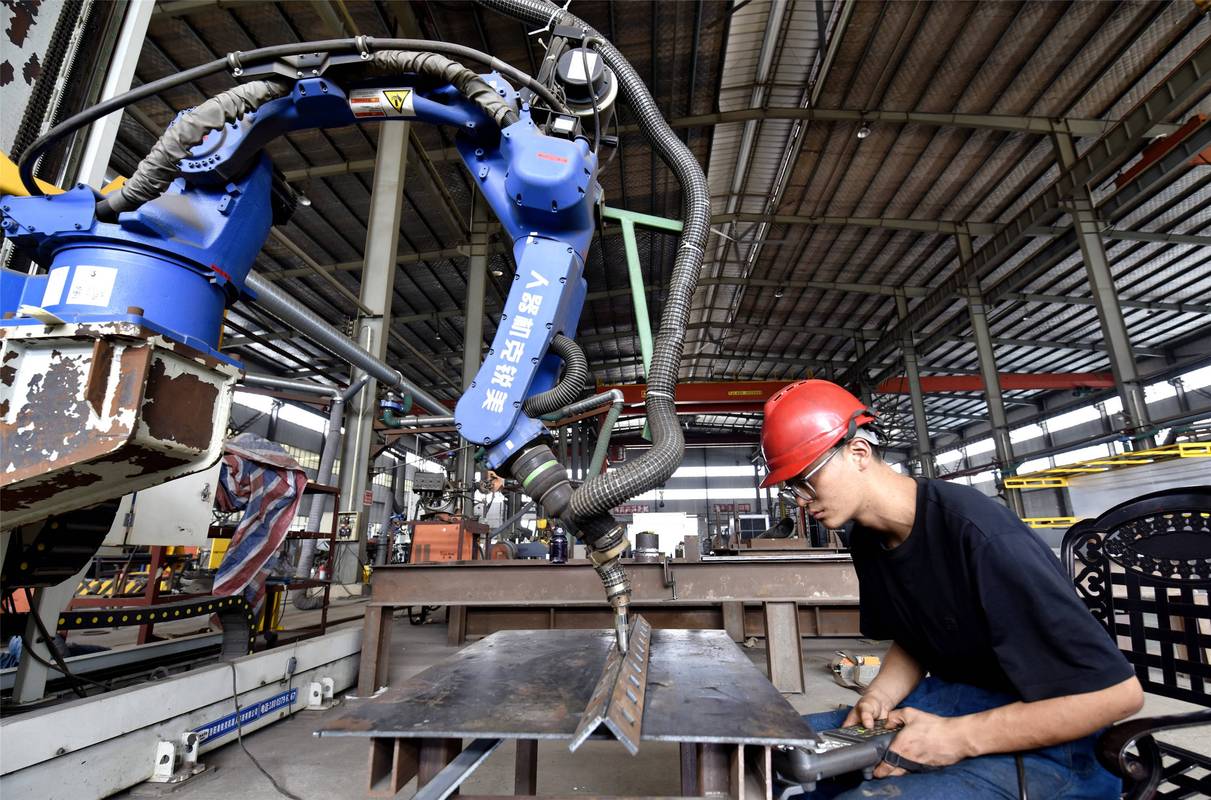
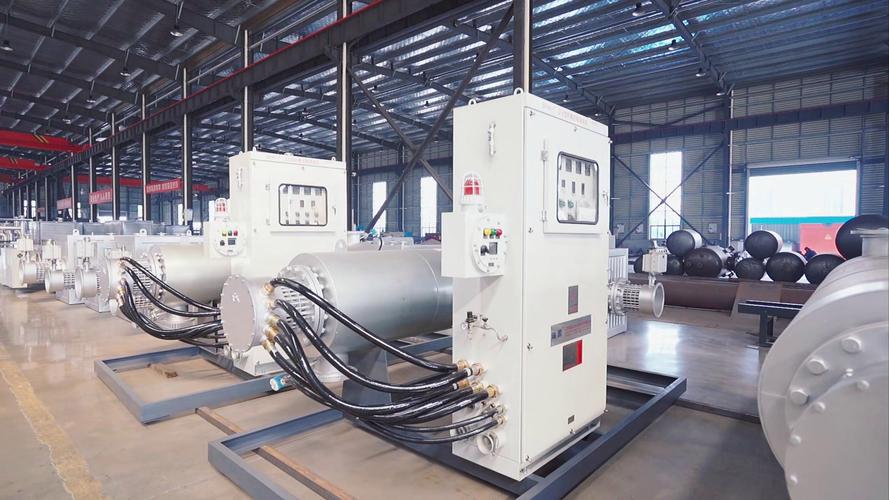
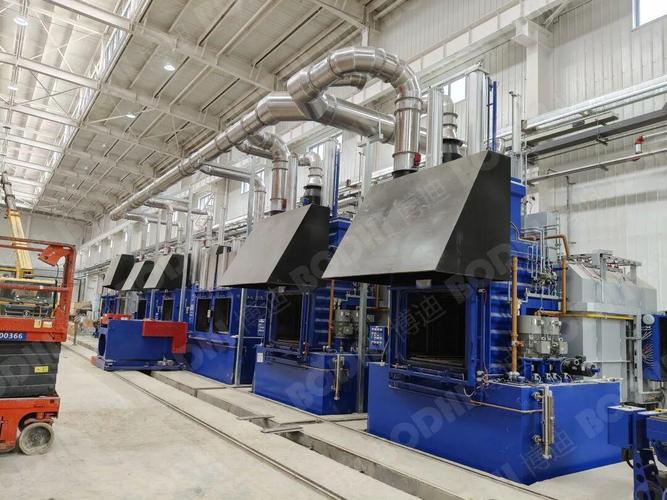
 工业双螺杆挤出机生产车间现场图
和早年那种粗加工做塑料绳的挤出不一样,现在的挤出工艺早就升级到微米级了。尤其是这十年高端制造起来之后,挤出的应用场景早就往医疗、光伏、新能源这些高端领域走了。
问:挤出和注塑最核心的区别是什么,什么时候选挤出?
答:核心就是一个连续,一个间歇。挤出可以24小时不停机,出长度不受限的连续型材,注塑是开模合模一件一件做单次产品。如果你做的是几米甚至几十米长的异型材、管材、线材,挤出的生产效率比注塑高十倍不止,单位成本能砍一半还多,当然选挤出。
多层共挤出塑料给水管成品剖面
问:开挤出加工厂选设备,有什么一定要注意的坑?
答:很多新手老板上来就比价格,真的踩坑踩烂了。我见过太多买了便宜设备,开机半个月调不出合格产品,最后整个生产线废掉的例子。选设备优先看三个点:第一是控温精度,做热敏性的料比如可降解聚乳酸,差个2度直接降解报废,一分钱精度一分货;第二是螺杆长径比,做混炼改性就要选长径比大的,做普通成型选小的就行,大了纯浪费电;第三就是一定要带在线检测自动调整,现在新设备都配激光测径,公差不对自动调牵引速度,废品率直接降一半,多花的钱两三个月就赚回来了。
挤出工艺的新风口藏在哪?
很多人说挤出是夕阳工艺,没增长空间了?我真不同意。你看看最近几年火的赛道,哪个离得开挤出?
光伏产业爆火,光伏封装用的EVA胶膜,就是挤出流延工艺做的,现在国内光伏产能扩多少,挤出线就跟着卖多少。新能源动力电池,极耳的绝缘涂层、电池包的密封胶条,全是挤出做的。可降解塑料这几年产能翻了三倍,聚乳酸PBAT这些改性,全靠双螺杆挤出混炼,没挤出根本做不了。
说实话,很多人觉得传统工艺没机会,其实机会全在细分升级里。之前国内做普通挤出线的一抓一大把,但是做医疗级、光伏级的高精度挤出线,还是进口品牌占了大半市场,去年我去江苏一家做光伏胶膜的企业调研,他们一条进口挤出线顶三条国产线的价钱,还是得买,就是因为国产线的稳定性不够,做出来的胶膜薄厚不均,光伏组件转换率就上不去,赔的更多。
不过话说回来,这两年国内设备厂进步也很快,已经有几家能做稳定的1.8米宽EVA胶膜挤出线了,性价比比进口高太多,慢慢就把市场抢回来了。💡这就是工艺升级的机会啊,原来大家都做低端,现在谁先把高端做出来,谁就能吃大头。
❗最后再提一句,别小看挤出这门手艺,从配方调整到螺杆设计,再到模头的流道设计,差一点点,成品性能差十万八千里。很多工厂挤出线开不好,不是设备的问题,是工艺没摸透,模头设计都不对,怎么调都出不了好活。
挤出做了一百多年了,从最早做塑料电线到现在给新能源光伏做配套,只要有新材料,挤出就能找到自己的位置。以后还得火几十年。
到底什么是工业挤出?和你想的不一样
简单说,就是把固体原料加热熔融之后,在螺杆的持续推力下,从特定形状的模孔里挤出来,冷却定型之后得到成品。很多人以为挤出只能做塑料,不对。橡胶密封件、食品加工里的通心粉、甚至汽车用的粉末冶金齿轮坯,都能用挤出工艺做。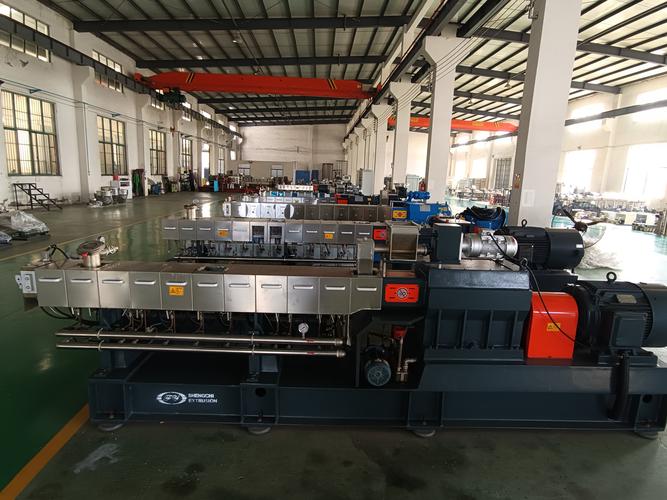 工业双螺杆挤出机生产车间现场图
和早年那种粗加工做塑料绳的挤出不一样,现在的挤出工艺早就升级到微米级了。尤其是这十年高端制造起来之后,挤出的应用场景早就往医疗、光伏、新能源这些高端领域走了。
问:挤出和注塑最核心的区别是什么,什么时候选挤出?
答:核心就是一个连续,一个间歇。挤出可以24小时不停机,出长度不受限的连续型材,注塑是开模合模一件一件做单次产品。如果你做的是几米甚至几十米长的异型材、管材、线材,挤出的生产效率比注塑高十倍不止,单位成本能砍一半还多,当然选挤出。
现代挤出工艺的核心升级方向
这些年挤出工艺的变化真的很大,完全不是老黄历那套了。现在几个方向走的最快: 1. 精密挤出:之前普通挤出公差能控制在0.1mm就算不错了,现在做医疗介入导管、3D打印高端耗材,公差要求控制在0.02mm以内,全靠全新的闭环控温、控压系统,牵引速度精度到每分钟零点几毫米,放十年前根本想都不敢想。 2. 绿色回收挤出:双碳背景下,现在很多塑料加工都在用回收料,回收塑料杂质多、性能不均,只有双螺杆挤出的强混炼能把改性剂、稳定剂混的均匀,做出来的回收料型材性能不输新料,现在国内八成以上的市政用回收PE管材,都是这么做出来的。 3. 多层共挤出:简单说就是把不同性能的塑料,从不同的进料口挤,最后在模头里复合成一体成型的制品。比如咱们家里用的给水管,外层是耐候的PVC,内层是卫生级的PE,一次挤出成型,不用后续粘,强度更高还没胶黏剂污染,太香了。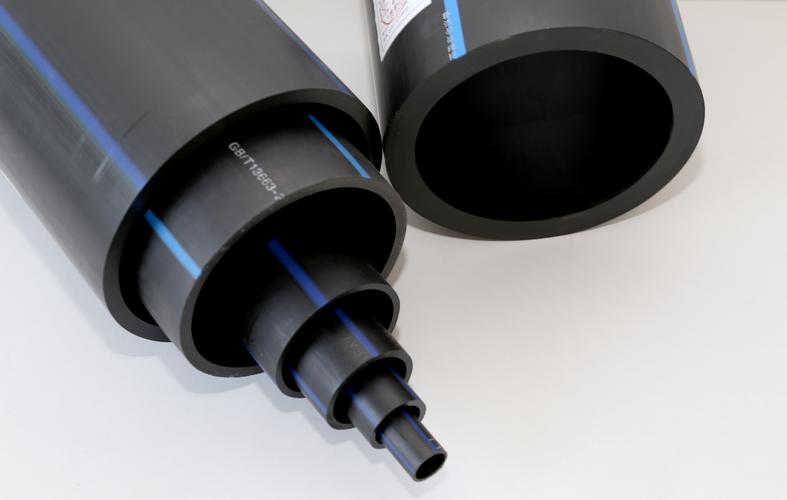 多层共挤出塑料给水管成品剖面
问:开挤出加工厂选设备,有什么一定要注意的坑?
答:很多新手老板上来就比价格,真的踩坑踩烂了。我见过太多买了便宜设备,开机半个月调不出合格产品,最后整个生产线废掉的例子。选设备优先看三个点:第一是控温精度,做热敏性的料比如可降解聚乳酸,差个2度直接降解报废,一分钱精度一分货;第二是螺杆长径比,做混炼改性就要选长径比大的,做普通成型选小的就行,大了纯浪费电;第三就是一定要带在线检测自动调整,现在新设备都配激光测径,公差不对自动调牵引速度,废品率直接降一半,多花的钱两三个月就赚回来了。
挤出工艺的新风口藏在哪?
 挤出工艺的新风口藏在哪?
很多人说挤出是夕阳工艺,没增长空间了?我真不同意。你看看最近几年火的赛道,哪个离得开挤出?
光伏产业爆火,光伏封装用的EVA胶膜,就是挤出流延工艺做的,现在国内光伏产能扩多少,挤出线就跟着卖多少。新能源动力电池,极耳的绝缘涂层、电池包的密封胶条,全是挤出做的。可降解塑料这几年产能翻了三倍,聚乳酸PBAT这些改性,全靠双螺杆挤出混炼,没挤出根本做不了。
说实话,很多人觉得传统工艺没机会,其实机会全在细分升级里。之前国内做普通挤出线的一抓一大把,但是做医疗级、光伏级的高精度挤出线,还是进口品牌占了大半市场,去年我去江苏一家做光伏胶膜的企业调研,他们一条进口挤出线顶三条国产线的价钱,还是得买,就是因为国产线的稳定性不够,做出来的胶膜薄厚不均,光伏组件转换率就上不去,赔的更多。
不过话说回来,这两年国内设备厂进步也很快,已经有几家能做稳定的1.8米宽EVA胶膜挤出线了,性价比比进口高太多,慢慢就把市场抢回来了。💡这就是工艺升级的机会啊,原来大家都做低端,现在谁先把高端做出来,谁就能吃大头。
❗最后再提一句,别小看挤出这门手艺,从配方调整到螺杆设计,再到模头的流道设计,差一点点,成品性能差十万八千里。很多工厂挤出线开不好,不是设备的问题,是工艺没摸透,模头设计都不对,怎么调都出不了好活。
挤出做了一百多年了,从最早做塑料电线到现在给新能源光伏做配套,只要有新材料,挤出就能找到自己的位置。以后还得火几十年。