齿轮:被低估的现代工业核心基础件
上个月跑长三角调研,在张家港一家精密齿轮厂的车间待了一整天。脚边堆着刚磨完齿的斜齿轮,沾着淡蓝色防锈油,金属冷冽的气息混着机油味,钻得鼻子里都是。很多人提起工业,只记得芯片、数控机床这些明星部件,很少有人正眼瞧一下齿轮。不就是个传动力的铁轮子?能有什么说道?
错。大错特错。
 10兆瓦风电主轴大齿轮加工车间场景
十年前,国内能做5兆瓦以上风电齿轮的厂,两只手数得过来。齿形精度要求到GB/T 10095标准的4级,国内很多厂磨出来的齿,误差比要求大了一倍,跑个三四年齿面就出点蚀坑,不出七年就得换。那时候只能从德国、丹麦进口,一套齿轮百万欧元,人家说涨价就涨价,你连还价的余地都没有。
问:不就是给铁轮子开几个齿,为啥难度这么大?
答:真不是开齿那么简单。齿轮的难度,从炼钢那一步就开始了。做高端齿轮用的合金渗碳钢,里面氧、硫杂质含量要控制在百万分之一以下,稍微多一点,后期受力就容易从杂质处开裂。炼钢脱气不到位,后面你磨得再亮也没用。
渗碳热处理更是鬼门关。要求渗碳层深度1.5毫米,你做出来1.3还是1.7?差0.2毫米,齿面的强度和韧性就完全不对,热处理后的变形量控制不到0.05毫米以内,后面磨齿的时候直接就废了。前几年就连磨齿用的高端五轴数控磨齿机,都要靠进口,人家还不卖最顶级的型号给你。
新能源汽车减速器齿轮成品精度检测
新能源汽车领域更不用说,现在国内新势力车企的主减速器齿轮,百分之九十五以上都是国产供应。浙江有一家做机器人核心部件的民营企业,我去看了他们的摆线齿轮车间,能把RV减速器齿轮的齿形误差控制在2微米以内,寿命测试达到了一万小时,性能不输日本帝人的产品,价格才不到三分之二。现在已经给国内好几家机器人厂商批量供货了。
问:国产齿轮现在就能完全替代进口了吗?
答:还差一口气。批量稳定性是最大的差距。德国顶尖齿轮厂做一万件产品,精度偏差能控制在0.5微米以内,国内头部厂商目前能做到1微米,中小厂还要差一些。还有一些极端场景的特种齿轮,比如航天用的耐高温陶瓷齿轮、核工业用的耐辐照不锈钢齿轮,我们还在试验阶段,没有实现大规模量产。不过话说回来,民用领域百分之九十以上的需求,我们现在已经完全能自给自足,甚至还能出口欧洲、东南亚抢人家的市场。
工业采购选齿轮的几个避坑要点
我接触过很多做设备的老板,选型齿轮经常踩坑,给大家整理几个常见的坑:
💡 不要盲目追求超高精度
很多人上来就要2级精度齿轮,实际上普通输送设备、普通矿山机械用7-8级精度完全够用,精度每高一级,价格至少涨三成,完全是浪费钱。
❗ 不要只看硬度,忽略渗碳层深度
很多小厂为了省成本,渗碳的时候做浅一半,齿面硬度测起来是对的,实际用不了半年就把齿面磨穿,断齿都是常事。一定要要求厂家提供渗碳层深度报告。
✅ 必须要材质复检报告
别听厂家嘴说用的是20CrMnTi,就直接信了。我见过不少不良厂家拿45号钢冒充渗碳钢,成本差了一倍,寿命差了十倍,出了问题哭都来不及。
说实话,我前两年碰过一个做砂石生产线的老板,图便宜进了一批小厂的齿轮,比市场价便宜了三成,结果投产不到四个月,连续断了六个齿轮,整条线停机半个月,赔了客户快两百万的违约金,算下来,够买十年的正品齿轮了。
工业圈就是这样,一分钱一分货,基础件上偷工减料,最后买单的一定是你自己。
现在所有人都在追AI、追芯片这些风口,没人愿意提齿轮这种赚辛苦钱的基础件。可你回头想想,没有合格的齿轮,风电转不起来,新能源汽车跑不起来,工业机器人动不了,哪里来的高端制造?
这就是齿轮,藏在机器最核心的地方,不起眼,却撑着整个工业的骨架。现在我们终于追上来了,但路还没走完,还得接着干。
高端精密齿轮的卡脖子往事
现在全球能源转型,新能源风电是顶梁柱吧?单台十几兆瓦的风电机组,所有动力都要靠齿轮箱传递,核心就是那几个大直径主轴齿轮。要是齿轮出问题,整个机组就得停机大修,爬一次风塔,光人工费就几十万,还不算发电损失。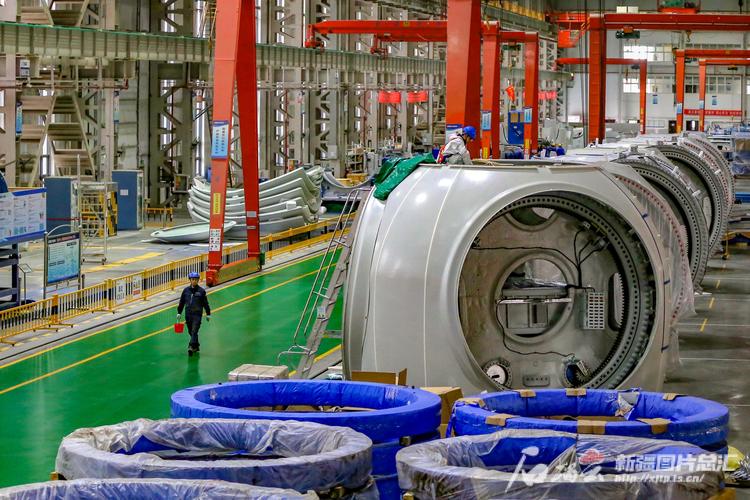 10兆瓦风电主轴大齿轮加工车间场景
十年前,国内能做5兆瓦以上风电齿轮的厂,两只手数得过来。齿形精度要求到GB/T 10095标准的4级,国内很多厂磨出来的齿,误差比要求大了一倍,跑个三四年齿面就出点蚀坑,不出七年就得换。那时候只能从德国、丹麦进口,一套齿轮百万欧元,人家说涨价就涨价,你连还价的余地都没有。
问:不就是给铁轮子开几个齿,为啥难度这么大?
答:真不是开齿那么简单。齿轮的难度,从炼钢那一步就开始了。做高端齿轮用的合金渗碳钢,里面氧、硫杂质含量要控制在百万分之一以下,稍微多一点,后期受力就容易从杂质处开裂。炼钢脱气不到位,后面你磨得再亮也没用。
渗碳热处理更是鬼门关。要求渗碳层深度1.5毫米,你做出来1.3还是1.7?差0.2毫米,齿面的强度和韧性就完全不对,热处理后的变形量控制不到0.05毫米以内,后面磨齿的时候直接就废了。前几年就连磨齿用的高端五轴数控磨齿机,都要靠进口,人家还不卖最顶级的型号给你。
2024年国产齿轮的最新突破
这次调研最大的惊喜,就是看到国产齿轮已经把大部分卡脖子的口子补上了。去年年底,国内已经有厂商拿出了18兆瓦海上风电机组的主轴齿轮,批量供货给国内整机厂,齿形精度稳定在3级,设计寿命25年,台架试验跑下来,各项指标都符合要求,价格比进口便宜了近四成。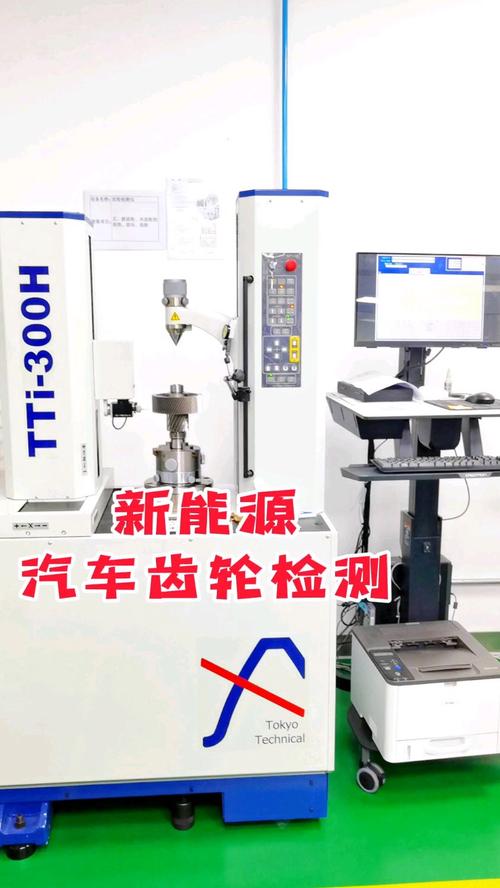 新能源汽车减速器齿轮成品精度检测
新能源汽车领域更不用说,现在国内新势力车企的主减速器齿轮,百分之九十五以上都是国产供应。浙江有一家做机器人核心部件的民营企业,我去看了他们的摆线齿轮车间,能把RV减速器齿轮的齿形误差控制在2微米以内,寿命测试达到了一万小时,性能不输日本帝人的产品,价格才不到三分之二。现在已经给国内好几家机器人厂商批量供货了。
问:国产齿轮现在就能完全替代进口了吗?
答:还差一口气。批量稳定性是最大的差距。德国顶尖齿轮厂做一万件产品,精度偏差能控制在0.5微米以内,国内头部厂商目前能做到1微米,中小厂还要差一些。还有一些极端场景的特种齿轮,比如航天用的耐高温陶瓷齿轮、核工业用的耐辐照不锈钢齿轮,我们还在试验阶段,没有实现大规模量产。不过话说回来,民用领域百分之九十以上的需求,我们现在已经完全能自给自足,甚至还能出口欧洲、东南亚抢人家的市场。
工业采购选齿轮的几个避坑要点
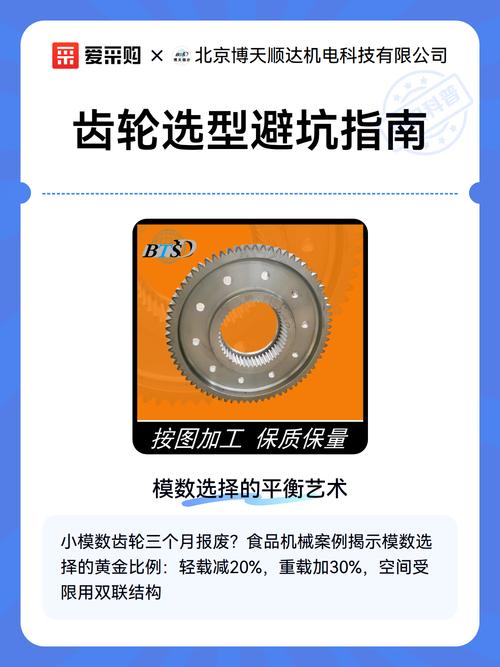 工业采购选齿轮的几个避坑要点
我接触过很多做设备的老板,选型齿轮经常踩坑,给大家整理几个常见的坑:
💡 不要盲目追求超高精度
很多人上来就要2级精度齿轮,实际上普通输送设备、普通矿山机械用7-8级精度完全够用,精度每高一级,价格至少涨三成,完全是浪费钱。
❗ 不要只看硬度,忽略渗碳层深度
很多小厂为了省成本,渗碳的时候做浅一半,齿面硬度测起来是对的,实际用不了半年就把齿面磨穿,断齿都是常事。一定要要求厂家提供渗碳层深度报告。
✅ 必须要材质复检报告
别听厂家嘴说用的是20CrMnTi,就直接信了。我见过不少不良厂家拿45号钢冒充渗碳钢,成本差了一倍,寿命差了十倍,出了问题哭都来不及。
说实话,我前两年碰过一个做砂石生产线的老板,图便宜进了一批小厂的齿轮,比市场价便宜了三成,结果投产不到四个月,连续断了六个齿轮,整条线停机半个月,赔了客户快两百万的违约金,算下来,够买十年的正品齿轮了。
工业圈就是这样,一分钱一分货,基础件上偷工减料,最后买单的一定是你自己。
现在所有人都在追AI、追芯片这些风口,没人愿意提齿轮这种赚辛苦钱的基础件。可你回头想想,没有合格的齿轮,风电转不起来,新能源汽车跑不起来,工业机器人动不了,哪里来的高端制造?
这就是齿轮,藏在机器最核心的地方,不起眼,却撑着整个工业的骨架。现在我们终于追上来了,但路还没走完,还得接着干。