轴承:工业设备的隐形心脏,多数故障都藏在你忽略的细节里
为什么轴承是工业设备里最娇贵也最核心的零件?
从百吨级的风电主轴,到毫米级的智能手表马达,只要有旋转运动的地方,就一定有轴承。它的作用说起来简单:减少摩擦,固定转轴。可就是这么个小东西,卡了全世界多少制造业的脖子。
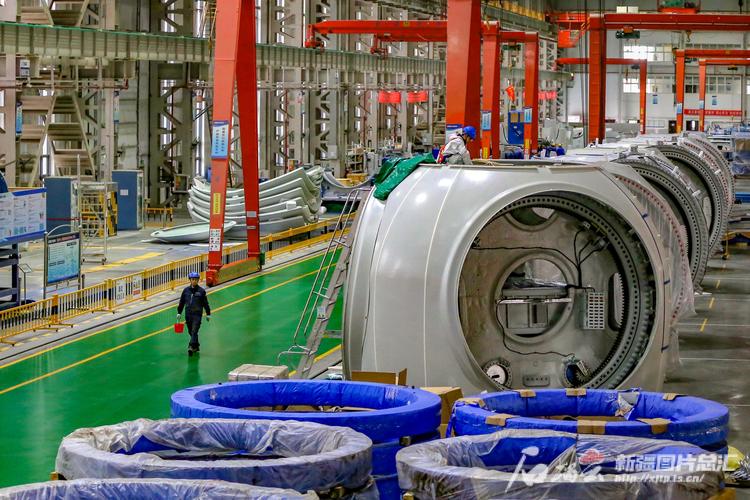
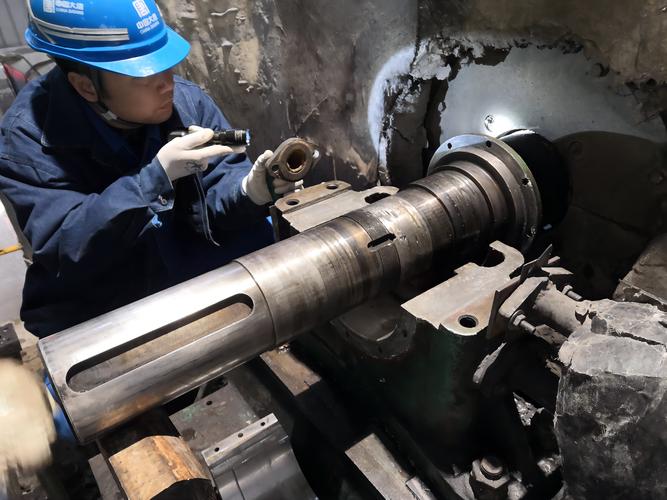 风电设备主轴轴承拆解维修现场图
很多外行人觉得,不就是个带滚珠的铁圈吗?能有多大技术含量?说实话,这话我十年前也说过,直到亲眼见一个注塑机厂赔了外商三十万,才知道这里的水有多深。
那家厂给欧洲客户做的机器,当时为了降本,把原来用的进口轴承换成了国内某小厂的同型号货,看上去一模一样,尺寸公差都对。结果运过去不到八个月,轴承滚道裂了,机器停了,整批订单返工,亏到姥姥家。
问:同样型号的轴承,都是轴承钢做的,为什么价格差十几倍,寿命差几十倍? 答:核心差的从来不是材料那点成本,是精度、游隙控制和表面处理工艺。同样是P4级精度轴承,顶级大牌的滚道粗糙度能做到Ra0.1以下,国内多数厂能做到Ra0.4就已经是顶级出货标准了,差四倍的粗糙度,转起来的摩擦发热完全不是一个级别,高速工况下跑几个月就能磨出坑,寿命自然上不去。现场运维最容易踩的几个轴承坑,全是血泪教训
💡 坑一:润滑乱加,要么多要么少很多老师傅信奉“多加油没坏事”,我见过一台160kw的电机,检修的时候硬生生加了三罐润滑脂,结果运行不到一周,轴承温度直接破90度,拆开看滚道直接烧变色了,直接报废。
正确的逻辑很简单:低速轴承加空腔的1/2到2/3,高速轴承只加1/3就够,加太多反而会搅油发热,死得更快。
❗ 坑二:安装暴力砸,图快毁精度换过轴承的都知道,有时候轴承和轴配合紧,敲不进去,不少人直接拿锤子砸轴承外圈。这是纯纯的自杀操作。砸一下,滚道就会暗伤,哪怕当时能转,用不了俩月肯定废。正确的做法是用加热套均匀加热内圈,或者用专用工装压内圈,别碰外圈。
💡 坑三:选型号只看数字,不看后缀太多采购图省事,报型号只报6306、6208,根本不看后缀的字母。后缀才是决定轴承适配什么工况的灵魂。
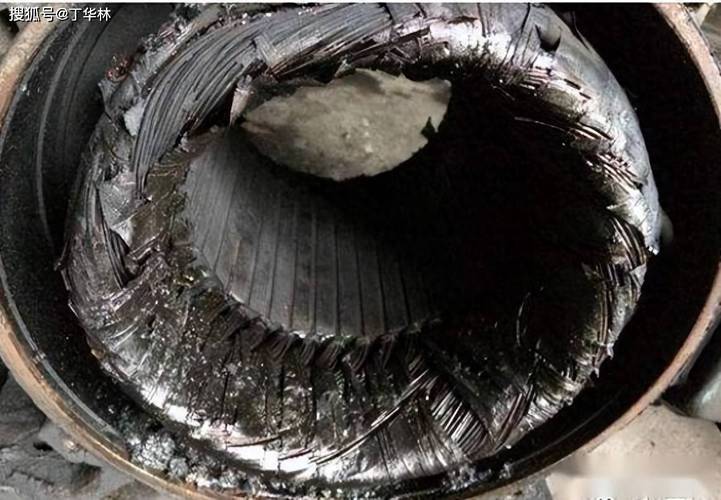
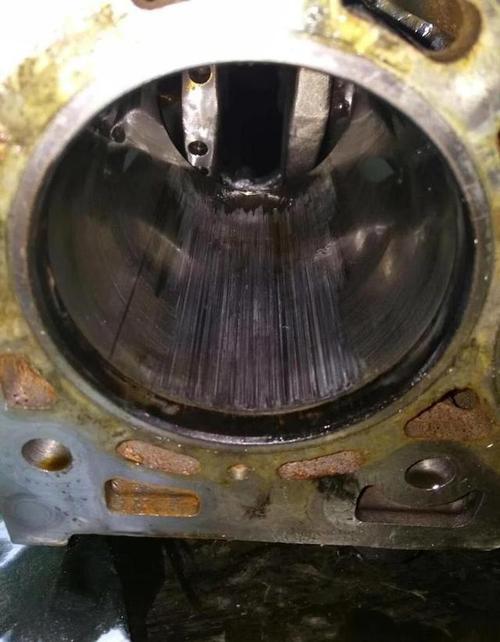
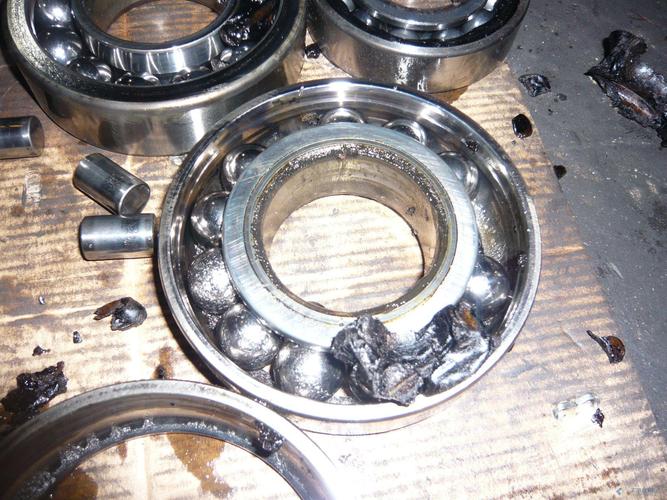 工业电机烧毁轴承与正常轴承外观对比图
问:工况选不对轴承,真的会出大问题吗?
答:举个最常见的例子,食品厂的清洗线,天天冲冷水带消毒水,你给装个普通开式轴承,不到三个月就锈死转不动了。要是换对了后缀带不锈钢材质的304轴承,用三五年都没事。再比如,高温烤箱的输送线,你用普通带橡胶密封的轴承,100多度密封圈就化了,进去全是杂质,很快就坏,得选铁封或者开式的耐高温轴承才对。
2024年了,国产轴承真的能用了吗?
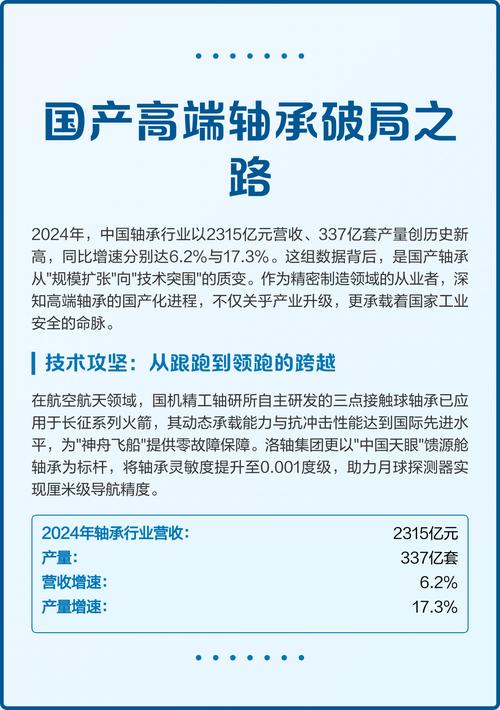 2024年了,国产轴承真的能用了吗?
前十年,只要是稍微重要点的设备,甲方都要求必须用进口轴承,SKF、FAG、NSK,这三个是标配,国产的再好都不用。这两年风向变的真的很快。
我今年春天去江苏一个老旧风场做改造,原来的主轴轴承坏了,换进口的报价快一百万,等货要三个月,最后换了洛阳某厂产的国产主轴轴承,报价不到四十万,厂家直接保五年,比进口原来的三年保修期还长。现在跑了快八个月,温度振动都正常,一点问题没有。
不过话说回来,也不能瞎吹国产现在就全赶上了。你要是做五轴联动精密机床的主轴,那种几万转转一年要求精度变化不超过1微米的,目前还是进口轴承靠谱,差距确实还在。
但在绝大多数通用工业场景,从电机、减速机到普通输送线,甚至中小功率的风电主轴,现在头部国产轴承的品质,已经完全能满足要求,价格比进口便宜一半还多,交货期还快,真的香。
干工业这么久,我一直觉得,工业的进步从来不是靠什么大杀器一下子弯道超车,就是靠一个个像轴承这样的小零件,一点点追,一点点赶,今天追上一个型号,明天突破一个精度,慢慢就起来了。
对我们做运维做设备的来说,选轴承就一句话:别迷信进口,也别瞎图便宜,对应工况选对货,比什么都强。