造纸行业新实践:藏在浆耗控制里的千万级利润密码
上个月去山东滨州调研一家年产120万吨的箱板纸工厂,呆了三天,出来的时候衣服上沾的味道三天才散。临走厂长拉着我看他的年度报表,指着那一行额外利润笑,说两年前花两百万改了浆段的控制系统,现在一年多赚小两千万。
我当时第一反应是,至于吗?不就是控个浆耗?
后来蹲在车间看了一下午,我服了。
很多人对造纸的印象还停留在“大吞大吐”的粗活,赚的都是规模红利,原材料涨就跟着涨产品价,反正亏不到哪里。真进了厂子才知道,现在行情不一样了,一分一厘都要抠。
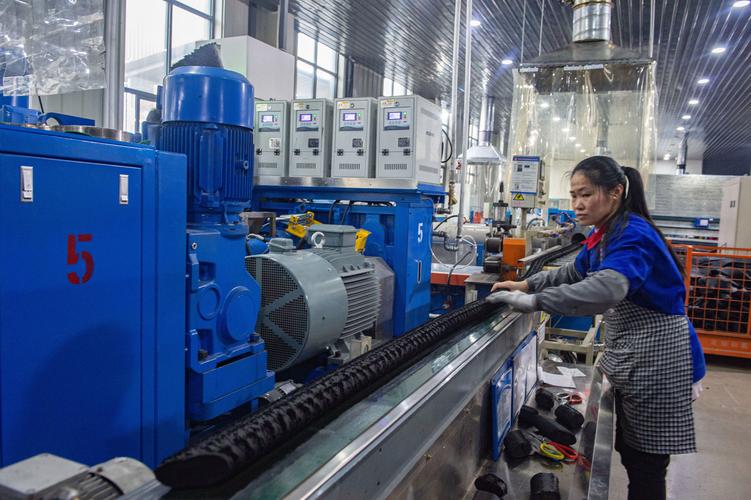
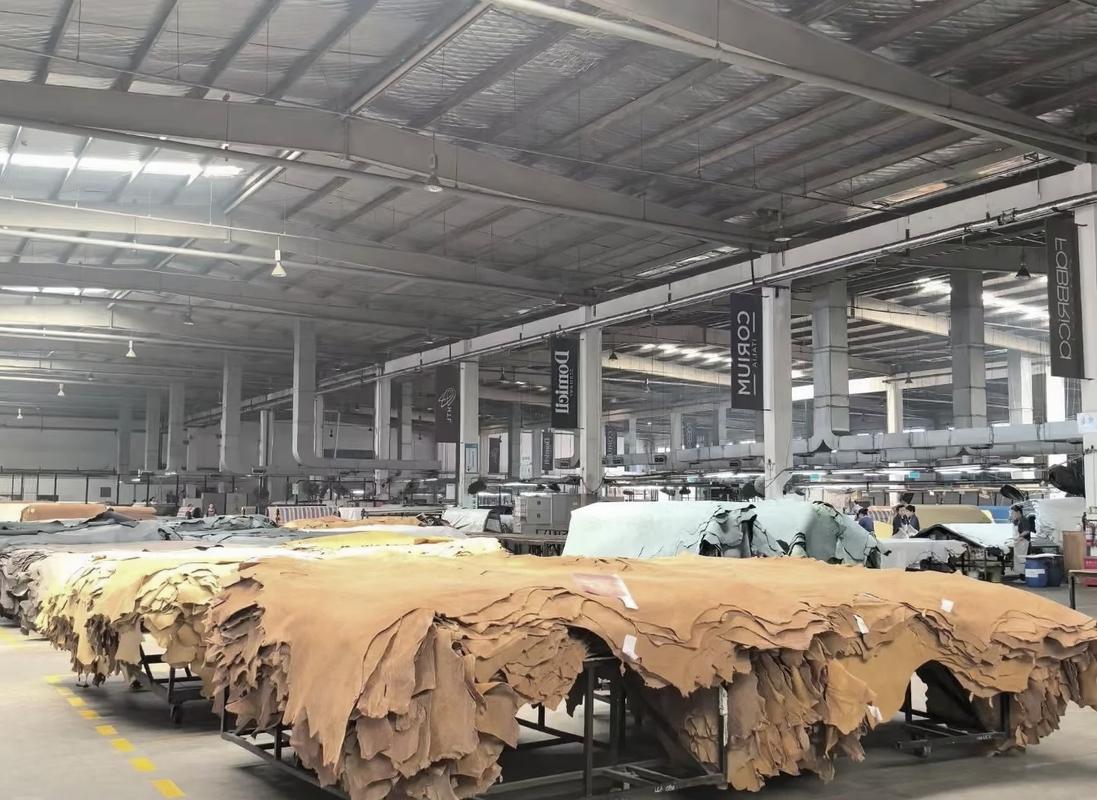
 现代化造纸厂制浆工段生产现场实拍
问:为什么很多造纸厂明明知道浆耗偏高,就是控不住?
答:核心问题其实就两个。第一个是测量滞后,大部分中小厂还是沿用两小时人工取样测浓度的老方法,等你测出偏差,几千吨浆已经流过调浆箱进纸机了,再调已经晚了,偏差攒下来就是海量的浪费。第二个是原料波动太大,现在回收废纸的货源杂,今天来的货干一点含杂少,明天来的货湿一半混了半吨建筑垃圾,老操作工就算眼睛不眨盯八个小时,也赶不上波动的速度,靠经验赌,十次有三次错。
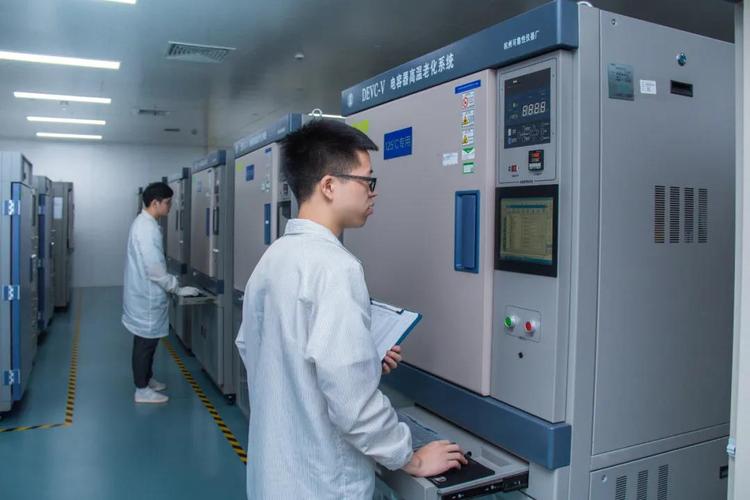
造纸制浆浓度自动控制操作界面实拍
还有个容易被忽略的细节,就是损纸回用。原来生产出的不合格成品、纸边回炉,操作工都是凭着感觉往碎浆机里加,加多加少全靠手,导致整槽浆的纤维强度忽高忽低,为了保成品质量,只能多投1%左右的新浆。现在这套系统把损纸回用比例也锁死了,按当前浆的强度自动调,损纸利用率提了快9个百分点,又省了一笔。
问:这种改造适合中小厂吗?投入会不会很高?
答:真不贵。100万吨产能的整条线改造下来,连设备带调试不到280万,按刚才说的一年省大几百万上千万,最慢6个月就能回本,快的话三个多月就收回投入了。很多中小厂一听到“智能化改造”就觉得要花几千万换设备,其实根本不用,抓核心的点改,投入小,见效快,比你凑钱扩一条新线风险小多了。
浆耗控制的几个避坑提醒
我跑了快十家做过改造的厂,总结了几个大家踩过的坑,给你们提个醒:
💡 别为了降浆耗牺牲成品质量。有些厂子为了冲低浆耗数据,把成品定量压得低于标准,结果环压强度、耐破度不达标,客户整批退货,反而亏得更多。现在做得好的厂,都是把强度指标也放进控制模型里,实时联动调浆量,既抠浆耗,又保合格率。
✅ 别装完设备就不管了。车间水汽大、毛毛多,传感器很容易挂浆沾灰,半个月不清理校准,误差就能从0.5%涨到3%,跟没改一样。定好每周一擦,每天抽一次人工样对比,花不了十分钟,就能一直稳得住。
❗ 别舍不得换磨片。磨片用久了齿会磨平,纤维切断过度,滤水性能差,为了干度达标只能多投浆。我见过一个厂,磨片用了两年没换,算下来多花的浆钱,够买五套新磨片了,这账真的算错了。
不过话说回来,现在造纸行业早就过了躺着赚大钱的时代,产能摆在这里,价格拼得凶,原来靠扩产能抢市场的路子走不通了,接下来拼的就是内功。你比别人一吨省个几十块,行情差的时候你能扛,行情好的时候你能多赚,这点优势,时间长了就是生与死的差别。更何况,浆耗降了,单位成品的能耗、碳排放也跟着降,现在双碳政策下,多出来的碳指标还能卖钱,等于多赚了一份,何乐而不为?
为什么浆耗是造纸厂的利润命门
造纸行业原料成本占比普遍超过70%,不管是原生木浆还是回收废纸浆,价格都在三千到六千每吨区间晃。浆耗是什么?就是生产一吨合格成品纸,需要投进去的绝干浆量。 头部大厂现在能把箱板纸的浆耗控制在1.012以内,很多中小厂还停留在1.03甚至更高。差0.018是什么概念?就是一吨成品纸多扔了18公斤绝干浆,按三千一吨的废纸浆算,一吨多花54块钱。100万吨产能就是5400万。 这是白扔的钱啊。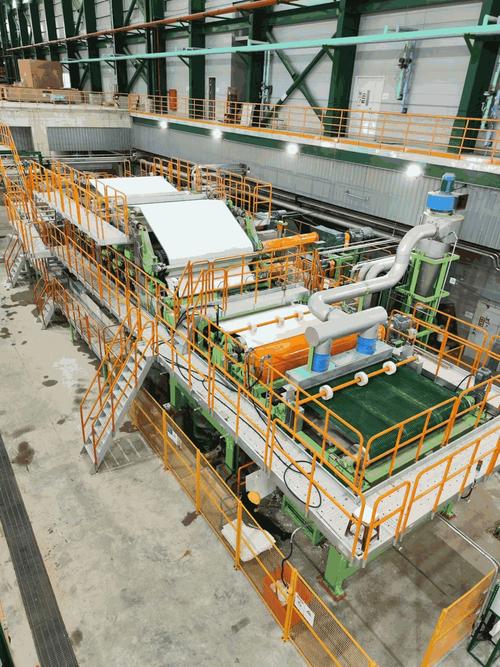 现代化造纸厂制浆工段生产现场实拍
问:为什么很多造纸厂明明知道浆耗偏高,就是控不住?
答:核心问题其实就两个。第一个是测量滞后,大部分中小厂还是沿用两小时人工取样测浓度的老方法,等你测出偏差,几千吨浆已经流过调浆箱进纸机了,再调已经晚了,偏差攒下来就是海量的浪费。第二个是原料波动太大,现在回收废纸的货源杂,今天来的货干一点含杂少,明天来的货湿一半混了半吨建筑垃圾,老操作工就算眼睛不眨盯八个小时,也赶不上波动的速度,靠经验赌,十次有三次错。
头部厂的浆控方案:实操效果比概念靠谱
这次滨州的这家厂,改造的思路其实很简单,没有搞那种花里胡哨的全工厂智能化,就是盯着浆段这一个点改。 他们在碎浆机出口装了两套传感器,一套是在线浓度计,一套是AI视觉探头,能提前十秒预判进来的废纸浆浓度和含杂率变化,然后直接闭环控制调浆阀门,不用操作工动手。原来人工调的浓度误差在±3%左右,现在稳定在±0.5%以内,波动直接砍没了。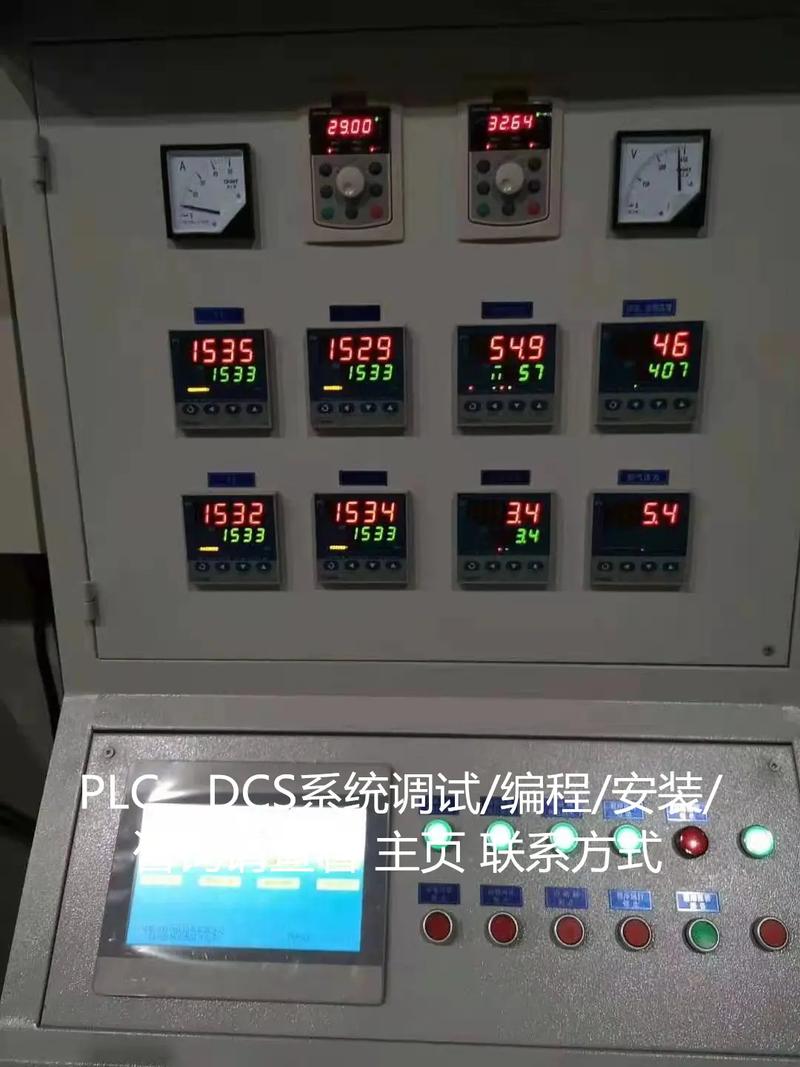 造纸制浆浓度自动控制操作界面实拍
还有个容易被忽略的细节,就是损纸回用。原来生产出的不合格成品、纸边回炉,操作工都是凭着感觉往碎浆机里加,加多加少全靠手,导致整槽浆的纤维强度忽高忽低,为了保成品质量,只能多投1%左右的新浆。现在这套系统把损纸回用比例也锁死了,按当前浆的强度自动调,损纸利用率提了快9个百分点,又省了一笔。
问:这种改造适合中小厂吗?投入会不会很高?
答:真不贵。100万吨产能的整条线改造下来,连设备带调试不到280万,按刚才说的一年省大几百万上千万,最慢6个月就能回本,快的话三个多月就收回投入了。很多中小厂一听到“智能化改造”就觉得要花几千万换设备,其实根本不用,抓核心的点改,投入小,见效快,比你凑钱扩一条新线风险小多了。
浆耗控制的几个避坑提醒
 浆耗控制的几个避坑提醒
我跑了快十家做过改造的厂,总结了几个大家踩过的坑,给你们提个醒:
💡 别为了降浆耗牺牲成品质量。有些厂子为了冲低浆耗数据,把成品定量压得低于标准,结果环压强度、耐破度不达标,客户整批退货,反而亏得更多。现在做得好的厂,都是把强度指标也放进控制模型里,实时联动调浆量,既抠浆耗,又保合格率。
✅ 别装完设备就不管了。车间水汽大、毛毛多,传感器很容易挂浆沾灰,半个月不清理校准,误差就能从0.5%涨到3%,跟没改一样。定好每周一擦,每天抽一次人工样对比,花不了十分钟,就能一直稳得住。
❗ 别舍不得换磨片。磨片用久了齿会磨平,纤维切断过度,滤水性能差,为了干度达标只能多投浆。我见过一个厂,磨片用了两年没换,算下来多花的浆钱,够买五套新磨片了,这账真的算错了。
不过话说回来,现在造纸行业早就过了躺着赚大钱的时代,产能摆在这里,价格拼得凶,原来靠扩产能抢市场的路子走不通了,接下来拼的就是内功。你比别人一吨省个几十块,行情差的时候你能扛,行情好的时候你能多赚,这点优势,时间长了就是生与死的差别。更何况,浆耗降了,单位成品的能耗、碳排放也跟着降,现在双碳政策下,多出来的碳指标还能卖钱,等于多赚了一份,何乐而不为?