制造业质量控制:别再把检验当控制了
我上次去东莞一个做汽车底盘摆臂的代工工厂,老板拉着我逛车间,指着一墙的合格证书叹气。我们每一件都全检,怎么上个月还给主机厂退回来三批货,光罚款就赔了小二十万。
我问他,你的质量控制控制点放哪了?他说放成品仓啊,出仓前全检一遍,不合格的直接报废。
哦,原来如此。你做的哪是质量控制,这是事后验尸。
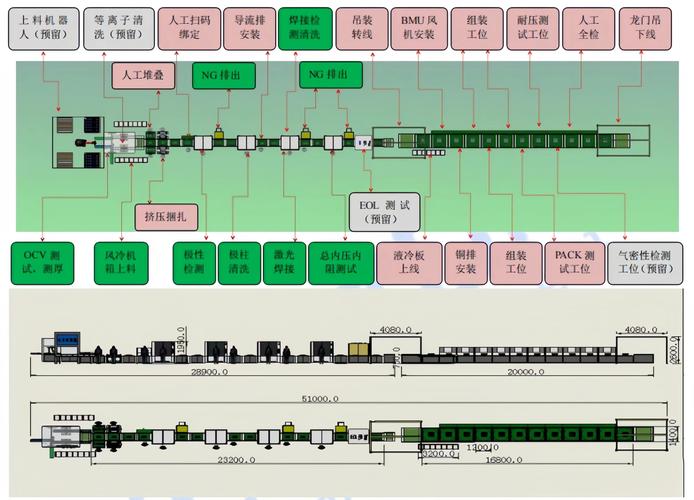
 制造业传统事后检验 vs 过程质量控制对比流程图
问:小工厂订单杂批量小,做全流程质量控制会不会成本太高接不起单?
答:说实话,恰恰是小批量多品种的工厂,更要做过程质量控制。小批量本来利润就薄,整批出一次不良,这一单直接亏掉前两单的利润。现在很多小工厂玩的工位自检+首件三检,根本没多高成本,就是把检验动作拆解到每个换型、每个班次的开头,工人换完刀补自己测三个尺寸,填个表,班组长复检签字,没问题再开干。我认识一个东莞做五金定制的小厂,三十多个人,就这么改了三个月,不良率从7.8%降到1.1%,原来养了8个全检员,现在只留2个,人工成本直接降了十几万一年。
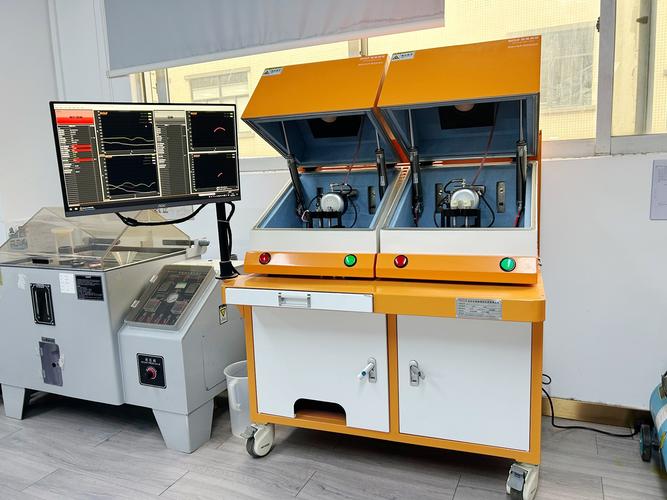
机械加工工位实时质量控制数据采集终端实拍
问:现在到处都在吹零缺陷,零缺陷真的能落地吗?是不是太理想化了?
答:零缺陷根本不是要求你100%不出不良,那是神仙都做不到的事。它核心是“第一次就把事情做对”的思路,把每个环节的标准明确,不给不良流出的机会。我之前接触过一个做医用注塑件的工厂,给国内各大器械厂供货,他们要求每个工人开机前必须核对模温、料温、注塑压力,三个参数不对不准开,首件尺寸不对不准开,三年下来,客诉一共才三起,订单越接越多,客户愿意给比同行高5个点的价格,就图他们质量稳。你说值不值?
三个落地就能用的质量控制优化技巧
我接触过的工厂里,最多的误区就是一提到优化质量控制,就想着投几百万上全新的生产线,其实90%的工厂,只要改几个小地方,不良率就能降一半。
1. ❗ 把检验节点从成品仓往前移到换型、首件
别等加工完一整筐才发现刀补错了,整筐全废。只要换产品、换刀具、换班次,必须做首件三检,签字确认才能批量生产,花十分钟,省几万块的报废。
2. ✅ 车间做不良可视化看板
把这个产品常见的不良样件直接摆看板上,标清楚哪里不能错,什么样是不合格,新工人不用老质检带半天,一眼就能看懂,省了培训成本,也少出低级错误。
3. 💡 每周开一次不良复盘会,只改流程不骂人手
出了不良别上来就罚工人,多想想为什么会出:是刀具有问题?是夹具磨耗了没换?是标准没写清楚?从流程上堵漏洞,比罚工人五十块有用一百倍。
不过话说回来,要是做高精度的产品,该投的检测设备还是不能省,比如三坐标、光谱仪,你连尺寸都测不准,谈什么质量控制?这钱不能省。
现在制造业卷成什么样,大家都清楚。价格压得越来越低,客户要求越来越严,你质量控制做不好,今天省了流程的事,明天赔罚款丢客户,亏的是大的。做制造业,稳就是赚,这句话从来没错。
为什么你做的不是质量控制,是尸体解剖
绝大多数工厂的质量逻辑,都是这么走的:原材料进仓检一下→工人加工→做完送全检区→挑出不良报废,良品打包出货。 出了问题就怪工人粗心,怪QC没看好,怪原材料供应商偷工减料。 从来没想过,质量从来不是检出来的,是造出来的。等你加工完一整箱零件再挑不良,原材料、人工、水电都投进去了,报废就是实打实的亏。哪怕挑出来返工,那也是额外花成本,耽误交期。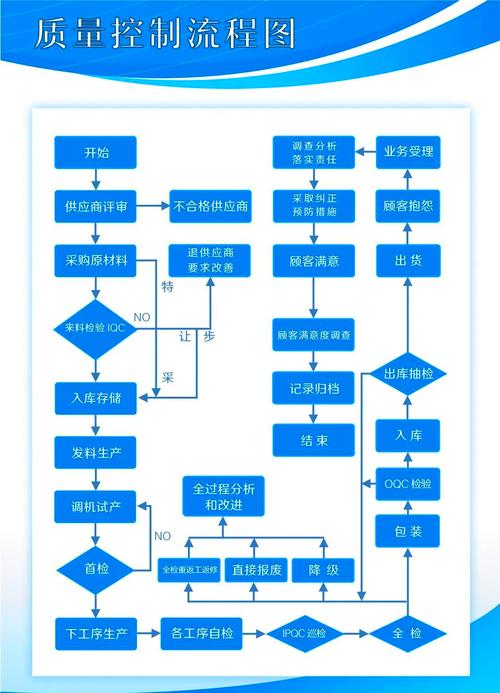 制造业传统事后检验 vs 过程质量控制对比流程图
问:小工厂订单杂批量小,做全流程质量控制会不会成本太高接不起单?
答:说实话,恰恰是小批量多品种的工厂,更要做过程质量控制。小批量本来利润就薄,整批出一次不良,这一单直接亏掉前两单的利润。现在很多小工厂玩的工位自检+首件三检,根本没多高成本,就是把检验动作拆解到每个换型、每个班次的开头,工人换完刀补自己测三个尺寸,填个表,班组长复检签字,没问题再开干。我认识一个东莞做五金定制的小厂,三十多个人,就这么改了三个月,不良率从7.8%降到1.1%,原来养了8个全检员,现在只留2个,人工成本直接降了十几万一年。
2024年制造业质量控制的核心:把问题掐在工位上
现在做制造业,尤其是接海外、汽车、医疗的订单,客户根本不会只看你最终的良品率。人家要你的过程质量控制数据,每一个工序的参数、检验记录都要可追溯,这是IATF16949这类体系的硬要求。 之前我帮一个江苏的汽配厂梳理流程,他们原来就是靠QC最后全检,客户审核差点没通过,后来把每个工序的控点拆出来,机台装了便宜的数据采集终端,尺寸、转速、温度实时上传,一旦参数偏移超出阈值,机台直接报警,工人立马调整,根本不会出一堆不良。 💡 别觉得这种数字化质量控制是大工厂才玩得起的。现在SaaS化的统计过程控制(SPC)工具,小工厂一个月两三百块就能用,手机就能看数据,根本不用自己搭服务器养工程师。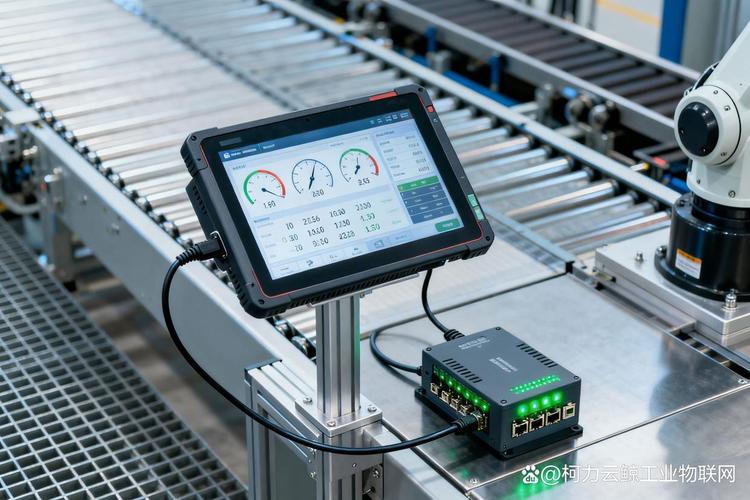 机械加工工位实时质量控制数据采集终端实拍
问:现在到处都在吹零缺陷,零缺陷真的能落地吗?是不是太理想化了?
答:零缺陷根本不是要求你100%不出不良,那是神仙都做不到的事。它核心是“第一次就把事情做对”的思路,把每个环节的标准明确,不给不良流出的机会。我之前接触过一个做医用注塑件的工厂,给国内各大器械厂供货,他们要求每个工人开机前必须核对模温、料温、注塑压力,三个参数不对不准开,首件尺寸不对不准开,三年下来,客诉一共才三起,订单越接越多,客户愿意给比同行高5个点的价格,就图他们质量稳。你说值不值?
三个落地就能用的质量控制优化技巧
 三个落地就能用的质量控制优化技巧
我接触过的工厂里,最多的误区就是一提到优化质量控制,就想着投几百万上全新的生产线,其实90%的工厂,只要改几个小地方,不良率就能降一半。
1. ❗ 把检验节点从成品仓往前移到换型、首件
别等加工完一整筐才发现刀补错了,整筐全废。只要换产品、换刀具、换班次,必须做首件三检,签字确认才能批量生产,花十分钟,省几万块的报废。
2. ✅ 车间做不良可视化看板
把这个产品常见的不良样件直接摆看板上,标清楚哪里不能错,什么样是不合格,新工人不用老质检带半天,一眼就能看懂,省了培训成本,也少出低级错误。
3. 💡 每周开一次不良复盘会,只改流程不骂人手
出了不良别上来就罚工人,多想想为什么会出:是刀具有问题?是夹具磨耗了没换?是标准没写清楚?从流程上堵漏洞,比罚工人五十块有用一百倍。
不过话说回来,要是做高精度的产品,该投的检测设备还是不能省,比如三坐标、光谱仪,你连尺寸都测不准,谈什么质量控制?这钱不能省。
现在制造业卷成什么样,大家都清楚。价格压得越来越低,客户要求越来越严,你质量控制做不好,今天省了流程的事,明天赔罚款丢客户,亏的是大的。做制造业,稳就是赚,这句话从来没错。