测量之痛:当0.001毫米误差毁掉百万订单
干了十五年测量,我还是会经常被一个数据惊出冷汗。
去年秋天那批出口德国的液压阀体,精度要求是±0.005mm。车间那台服役八年的三坐标测量机给出的报告显示全部合格,结果客户装机后反馈阀芯卡滞——他们用蔡司的设备复测,发现有两个孔的圆柱度超差将近0.003mm。老板脸都绿了。那批货值一百七十万,全砸手里了。
问题就出在......我们太信任那台老伙计了。常年恒温车间?那是骗自己的。夏天车间门一开,温度场瞬间波动,大理石导轨热胀冷缩带来的误差早超过了允许值。加上测头磨损补偿不及时,数据看起来很漂亮,实际上全是假象。
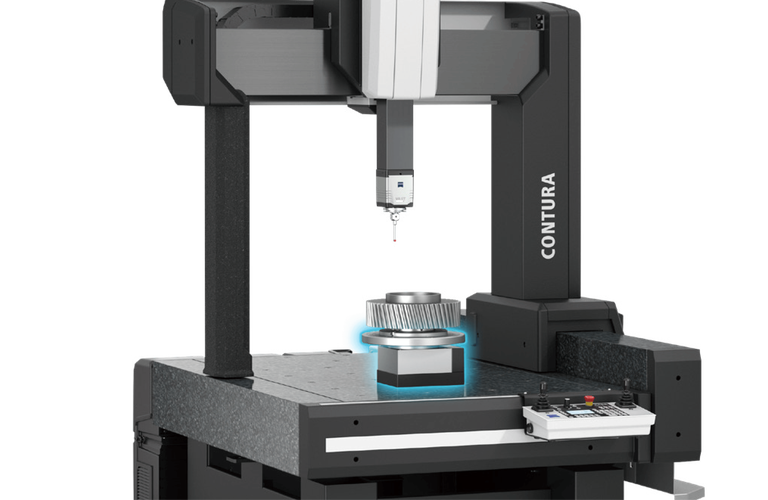 工业三坐标测量机检测精密零件
测量≠读数,你看到的数字可能全是错的
说实话,很多人以为测量就是拿个卡尺比划两下,显示屏出个数就完事。错得离谱。尤其是在精密制造领域,测量系统分析(MSA) 比测量本身更重要。你的量具分辨率够吗?操作员之间的一致性怎么样?零件在测量时的变形考虑了吗?
我记得刚入行时,师父让我测一个薄壁铝件。我老老实实夹在台钳上就用千分表打,师父过来直接踹了我一脚——夹紧力让工件弹性变形了至少0.02mm,测个鬼啊!后来改用非接触式激光扫描,才解决了这个问题。这也是为什么现在在线测量 和 在机测量 越来越火,因为你必须在加工状态下捕捉真实尺寸,而不是在理想环境下测一个已经卸掉应力、恢复变形的工件。
还有个坑:探针半径补偿。三坐标测量机用球形测头去碰触工件,控制器记录的其实是测球中心坐标,需要根据触测方向自动补偿一个半径值。如果工件表面有坡度或者测头逼近方向不理想,补偿方向稍微偏一点,误差就被放大了。我见过最离谱的案例,一个老师傅为了赶速度,所有点都用同一个程序测,根本不看特征——结果测出来的R角全部偏小,批量报废。
💡 小贴士:买设备的时候别只盯着精度参数,厂家标称的“MPE_E from 1.9+L/300 μm”是在20℃±0.5K的恒温条件下测的。你的现场能做到吗?做不到的话,实际精度打个折扣。
从“事后把关”到“过程控制”:在线测量的崛起
以前我们搞质量是“死后验尸”——零件干完了送检,不合格就报废。现在玩不起了。汽车零部件节拍快,一天几千件,等你检出来早就堆成山了。所以大家都在推在线测量:在加工线旁边直接架设测量站,甚至把测头集成到机床主轴里,加工完立刻测,数据实时反馈给机床补偿刀具磨损。
这东西好用吗?真香。但也有翻车的时候。前年我们给一条曲轴生产线上了套马波斯的在线量仪,理论节拍30秒,结果实际测量时间经常超过45秒,整个线被拖垮。后来发现是测量程序太理想化,每个轴颈都采几百个点算圆度,其实工艺上根本不需要那么密的点——改稀疏之后节拍立马达标。所以说,测量策略 比硬件更重要。
❗ 另一个痛点:切削液、切屑满天飞的恶劣环境,传感器怎么活?你以为防护等级IP67就万事大吉了?铁粉会逐渐吸附在测头表面,改变触测力,导致系统误差。我们现在的做法是每两小时自动用气吹清洁测头,并增加一个Master件定时校验,一有漂移立刻报警。
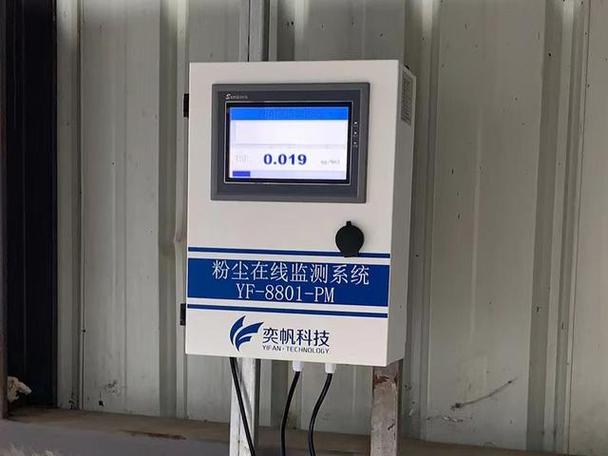 机械加工在线测量系统防尘防护
几个你必须知道的最新趋势
激光跟踪仪现在都玩到重量只有原来的一半了,Leica和API打得火热。特别是大尺寸装配,比如风电齿轮箱合箱,用激光跟踪仪实时监控结合面间隙,可以动态调整螺栓拧紧顺序——这是以前想都不敢想的。不过用过的都知道,激光受温度梯度影响太大,现场如果有热源(比如刚焊完的件放在旁边),光束会弯折,测出来的距离全是假的。所以我们现在干脆在测量区域布置多个温度传感器,用软件算法补偿,效果勉强还行。
还有个不得不提的是CT断层扫描测量。太贵了,一台工业CT几百万起步,但真的能解决内部结构无损检测的痛点,比如增材制造的随形冷却水道、点阵结构。我记得第一次看到CT扫描出来的内部晶格缺陷图时,起了一身鸡皮疙瘩——那东西简直像是给零件拍X光,所有隐藏的孔隙、裂纹全暴露了。不过分辨率始终是个瓶颈,测不了太精细的特征,而且重建算法不同,尺寸提取的重复性也让人头疼。
问:小工厂预算有限,怎么选测量设备?
 问:小工厂预算有限,怎么选测量设备?
答: 别一上来就盯着高端品牌。先理清楚你到底要测什么?是首件全尺寸检测还是批量抽检?公差范围多少?如果只是检查±0.05mm的尺寸,买个四五万块的国产桥式机,配个好点的Renishaw测头,做好温度补偿和环境控制,完全够用。关键是定期校准,用标准球和块规打重复性,别让设备带病运行。另外,关节臂测量机 对于笨重件或者现场返修特别灵活,投资不高,可以优先考虑。
问:自动化产线里的视觉测量靠谱吗?
答: 看应用场景。如果是二维尺寸,比如孔径、间距、轮廓比对,视觉系统配上远心镜头和背光源,速度和精度都很漂亮。但对于三维特征,尤其是需要深度信息的,比如沉孔深度、螺纹牙型,视觉就吃力了。这时候要用线激光轮廓传感器或者结构光扫描。而且视觉系统对工件表面状态敏感——油污、氧化皮、粗糙度变化都会导致测量结果飘忽。我们吃过亏:一个镀锌件因表面反光率不一致,视觉系统把合格品判废了30%,最后不得不改用激光三角法。
最后聊点得罪人的。很多工厂花大钱上了测量系统,数据却只用来出个合格证,完全浪费。真正的价值在于质量数据分析——把测量数据收集起来做SPC,看趋势变化,提前预警刀具磨损或机床温升。甚至反向驱动CAM修改刀补。这才是智能制造闭环。可惜大部分工厂只想买设备不想建体系,最后设备吃灰。
测量这活儿,越干越觉得水深。从一块大理石平台一根杠杆表开始,到如今的多传感器融合,技术一直在变,但核心从来没变:你要知道自己在测什么,以及那个数字到底有多可信。 否则,就跟开头那个故事一样——你以为自己掌握了一切,其实手里全是幻觉。