被当成拧螺丝环节的装配,正在卡死90%高端制造的良率
上周去苏州某新能源三电工厂,站在总装线旁边盯了三个小时。
就看着线上的工程师因为一个定子端盖的装配偏差,把整条线的节拍从120秒拖到了180秒。旁边堆的返工件,快到腰了。
很多人对装配的印象,还停留在“把零件凑到一起拧上螺丝”的层面——觉得这是整个生产流程里技术含量最低、最容易被替代的环节。错得离谱。
装配根本不是“最后一道工序”,是产品设计的反向校验器
我见过太多工厂的流程逻辑:设计出图、机加工、注塑、表面处理,最后把所有零件拉到装配线上拼。一旦拼不上,第一反应就是骂装配工手艺差,罚班组绩效。
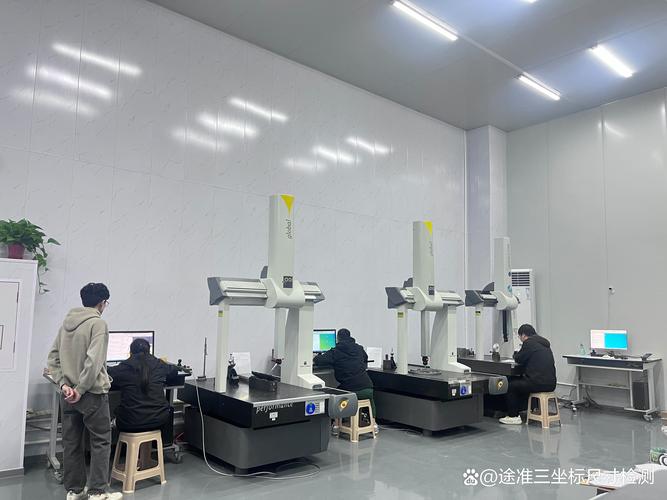
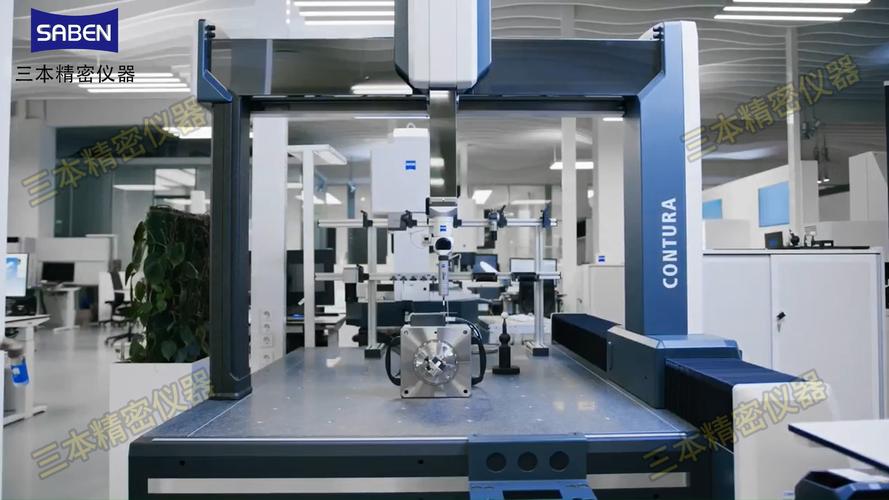
真的,每次看到这种场景我都想叹气。80%的装配现场问题,根源根本不在装配工的手上。之前接触过一家做协作机器人关节的工厂,前面机加工出来的谐波减速器壳体,尺寸公差卡到IT6级,三坐标检测报告上全是合格数据。结果装配的时候发现,定位销孔的同轴度差了0.02mm,轴承根本压不进去。
查了半天才搞明白:机加工是在20℃的恒温车间测的尺寸,装配的时候要把轴承加热到120℃热装进去,端盖是冷装的,两者的热膨胀差叠加到一起,累积公差直接超了设计阈值。前面的检测全是孤立的,根本没考虑装配过程的温度影响、公差累积,最后全靠装配工人硬掰、磨、刮来补窟窿。
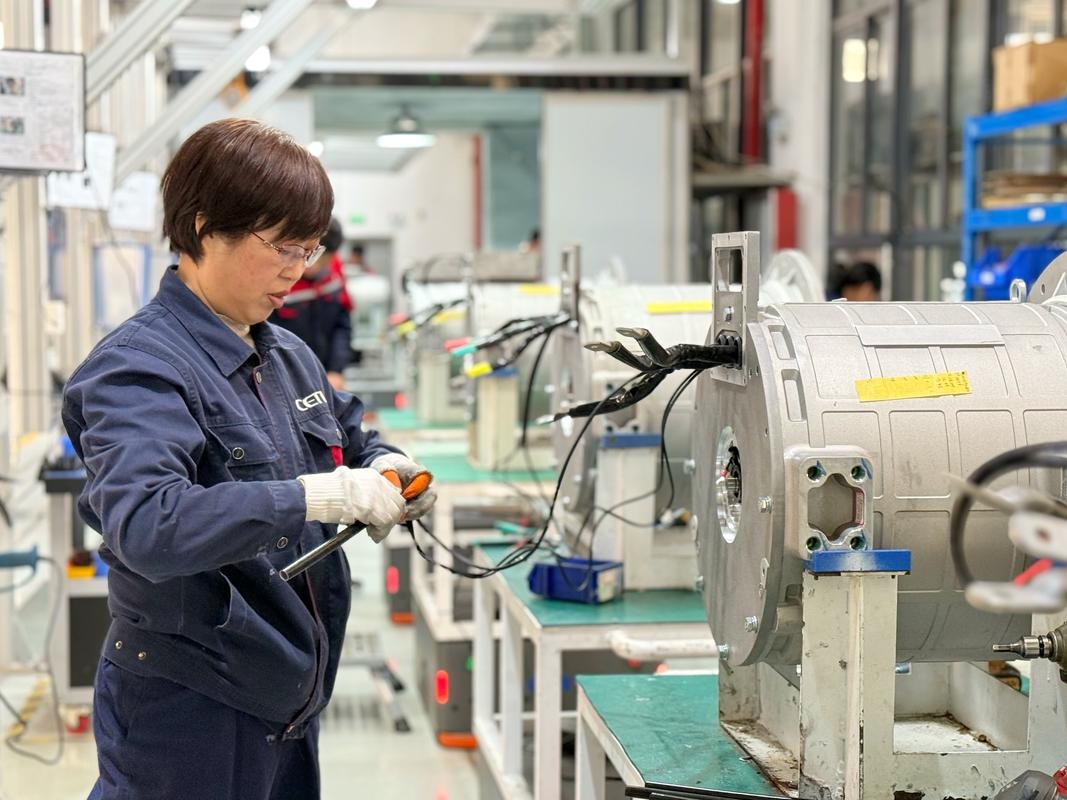 新能源汽车电机定子装配工位实拍
问:我们厂每次装配出问题,第一反应就是罚装配班组的绩效,难道前面的工序真的能撇清关系?
答:说句不好听的,真撇不清。我见过最离谱的一个案例,某储能电池PACK厂,装配的时候发现模组的固定螺栓拧上之后总有0.1mm的间隙,查了三天,最后发现是前面激光焊接的模组端板,焊后变形量超了0.08mm。装配工人硬压着把螺栓拧上,看着是合格了,实际应力全堆在焊缝里,跑半年循环测试之后直接漏液。你说这能怪拧螺栓的工人?人总不能给变形的钢板掰回原形吧。
每次看到工艺部拿着装配不良率的报表去问责班组,我都想把全流程的尺寸链数据甩他们脸上——设计阶段没做累积公差校核,加工工序的热变形、应力变形没提前测,光靠装配工人的手感补窟窿,神仙来了也扛不住。
现在的高端装配,早就不是靠老钳工的手感吃饭了
很多人印象里的高端装配,就是干了二三十年的老钳工,拿着刮刀刮导轨面,靠耳朵听轴承的运转声音判断松紧,靠手感拧螺栓的力度。这种经验当然值钱,但现在的高端制造,真的不能全靠人那点不稳定的手感。
2024年我跑的几个头部工厂,装配工位的变化真的很大:比如航空结构件的装配,每个螺栓的拧紧过程都用扭矩-转角双控系统监控,拧紧曲线实时传到MES系统,一旦出现异常陡降——比如扭矩没到设定值就突然上去了,系统直接锁死工位,提示排查是不是螺纹里卡了碎屑,或者螺栓滑牙了。💡 别觉得这是过度管控,之前某民航维修厂就是因为一个关键螺栓的拧紧扭矩少了3N·m,飞机飞了200小时之后螺栓断裂,差点出重大安全事故。
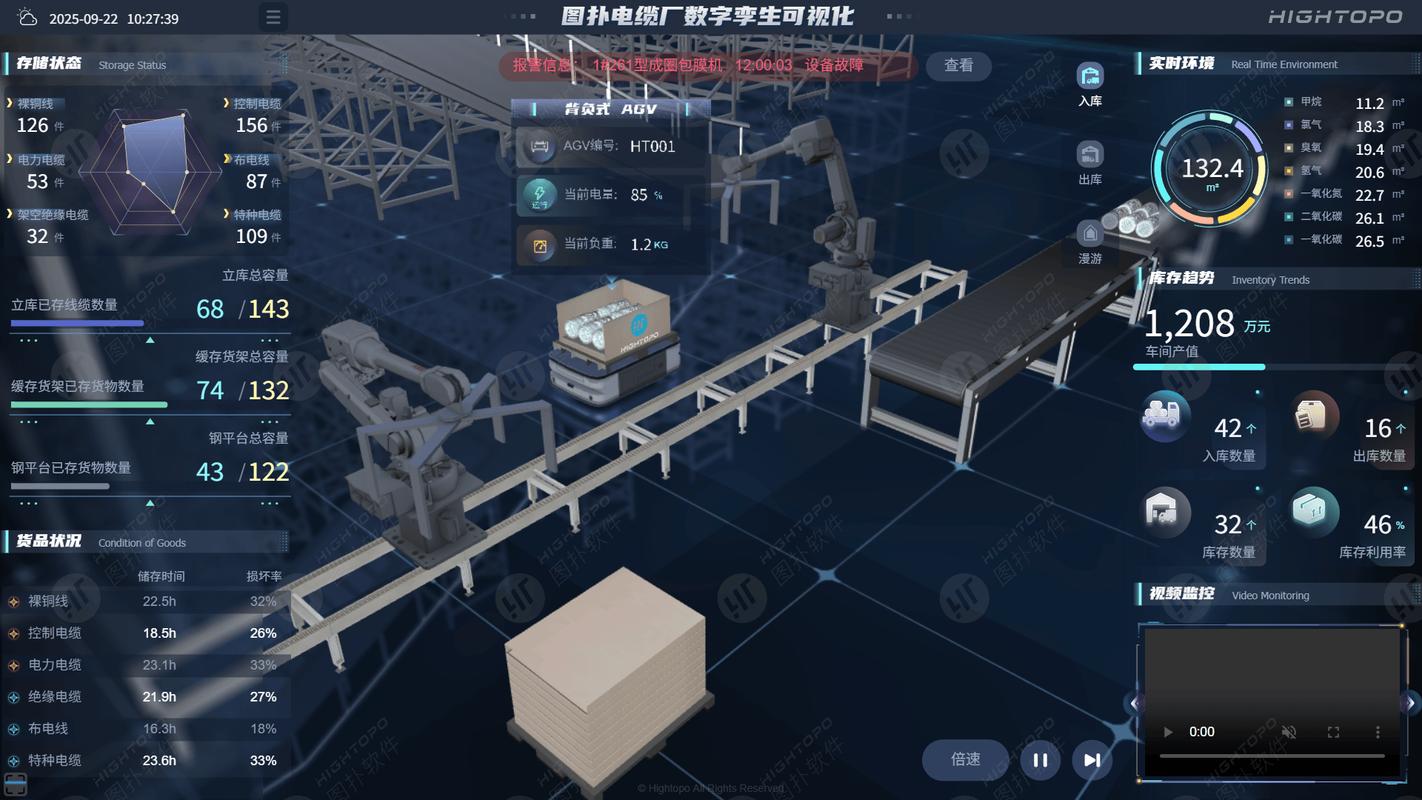 数字孪生装配工位扭矩监控界面截图
问:我们这种中小规模的零部件厂,上整套数字装配系统成本太高,有没有能落地的轻量改造方案?
答:真不用一上来就砸几百万上整套系统。我给很多中小厂出的方案,都是先从最容易出问题的三个装配节点开始改:
✅ 中小厂轻量改造的三个核心动作:
- 所有关键连接部位的螺栓,把原来的普通扭矩扳手换成带蓝牙数据存储的数显扳手,一把也就几百块,每次拧的扭矩、转角、操作时间自动存到本地,出问题直接查记录,不用靠人回忆当时拧了多紧;
- 把原来装配的时候靠人对齐的定位销,换成带位置传感器的导向销,插不到位的时候就亮红灯报警,不用工人蹲下来凑着眼睛看半天才发现没对齐;
- 把每个装配工位的纸质SOP,换成贴在工位旁边的30秒小视频,拍清楚每个步骤的注意事项——比如装密封胶圈的时候不能拧着塞,要顺着槽平推进去。
我见过一个做液压阀的小厂,就改了这三个地方,装配不良率从12%直接降到2.7%,前后花的钱不到两万块。别听那些卖系统的忽悠,一上来就给你报几百万的数字化改造方案,好像不上系统就做不了装配一样——核心是你得先搞清楚,你家的装配不良到底出在哪个环节,而不是为了数字化而数字化。
被很多人忽略的装配“隐性成本”,正在吃掉制造企业的利润
我去年跑了27家制造工厂,算过一笔账:平均下来,装配工人30%的工作时间,根本不是在装零件,是在给前面的工序擦屁股——磨零件上的毛刺、对齐偏差超差的定位孔、刮研配合面的接触点。这些时间,全是纯纯的隐性成本。
之前接触过一家做重型机床的工厂,单台机床的装配周期要45天,其中有18天是在刮研导轨面、调整各运动部件的间隙。后来他们把前面机加工的导轨面平面度公差提了一级,加工的时候用在线检测实时校准,装配的时候需要刮研的时间直接砍了60%,单台机床的装配人工成本省了两万多,一年做两百台,就是四百多万的纯利润。
❗ 很多老板算成本的时候,只算原材料、加工的费用,根本不算装配环节的这些浪费。我见过最夸张的一个厂,装配工位上的工人,每天要来回走1.2公里拿物料、拿工具,一年下来光走路的时间,就相当于三个工人的全年工作量。
其实现在头部制造企业都在推面向装配的设计(DFA),核心逻辑就是从设计阶段就把装配的难度考虑进去:原来一个部件要装12个螺栓,现在改成带卡扣的一体式结构,装配时间从3分钟降到20秒,还不会出漏拧的问题;原来的密封胶圈要在腔体最内侧安装,现在把安装槽改到外侧,工人伸手就能摸到,装胶圈的时间从2分钟降到20秒。
说实话,我见过最离谱的设计,是某个设计师把密封胶圈的安装槽做在腔体最内侧,装配的时候工人得把胳膊伸进去15厘米才能摸到,每次装胶圈要花两分钟,还经常把胶圈挤歪漏液。你说这是设计的时候根本没去装配工位蹲过,纯在办公室里对着三维软件画图纸吧?
装配从来不是生产流程的最后一环。它是把所有设计、加工、供应链的问题,集中暴露出来的那个环节。你在装配环节省的每一分钟,少修的每一个件,最后都会变成真金白银的利润。