工业喷涂别再瞎踩坑!2024一线车间实操避坑手册
上周去苏州一家汽车零部件厂蹲了3天,光看他们调喷涂枪头就踩了3次坑——早上刚喷的一批铝合金支架,膜厚差了12微米,整批返洗,光油漆损耗就小两万。
太亏了。
很多人觉得买了最贵的进口HVLP喷枪就能搞定所有喷涂问题,实际上说明书上给的参数,都是实验室恒温恒湿环境下测出来的,拿到车间里,温度差5度,湿度差20%,参数就得跟着调。硬套参数?必踩坑。
 汽车零部件车间喷涂枪头调试现场
❗ 这里必须提一句:压缩空气的压力波动不能超过±0.02MPa,不然喷出来的膜厚会忽厚忽薄,根本没法靠经验补。还有压缩空气的过滤精度,必须达到0.01微米,不然混进去的水和油会在漆膜表面留下密密麻麻的缩孔——之前有个做农机的厂,找了半个月缩孔的原因,最后发现是空压机房的过滤器三年没换,压缩空气里的油分超了8倍。换个过滤器,问题直接解决。
问:我们车间经常换不同牌号的粉末涂料,每次换料都要重新调喷涂参数吗?
答:别嫌麻烦。尤其是环氧型和聚酯型粉末的带电特性差了近40%,上次帮东莞一家五金厂算过,换料不重调参数,上粉率能掉27%,算下来每多喷1吨粉,要多花近800块的原料成本——别省那10分钟的调枪时间。
静电喷涂挂具积漆清理前后对比
💡 别觉得前处理就是除油、磷化。现在很多新线已经换成硅烷处理了,膜层的附着力比传统磷化高30%,还没有磷渣的环保压力——之前帮佛山一家铝材厂换硅烷前处理,漆膜的百格测试通过率从72%升到了98%,返工率直接降了一半。
问:现在很多厂家推的无气喷涂和静电喷涂,到底选哪个划算?
答:别听销售瞎吹。如果是喷大型钢结构、厚浆型防腐漆,无气喷涂的效率是静电的2.3倍;但如果是3C电子外壳、汽车零部件这种要求膜厚均匀的小件,静电喷涂的上粉率比无气高50%都不止——没有万能的工艺,只有适配产品的选择。
别再迷信“进口枪万能”:喷涂参数的隐形雷区
我见过太多师傅,拿着枪就往工件上怼,走枪速度、枪距、出漆量全靠感觉,碰到简单的平板件还行,一旦碰到带棱角、凹槽的异形件,不是边角露底就是凹槽积漆流挂。 之前碰到个做农机配件的老师傅,走枪速度硬卡说明书上的30cm/s,结果当天车间湿度飙到75%,油漆闪干速度慢了3倍,喷完的工件边缘直接挂流,整批120个配件全部返工。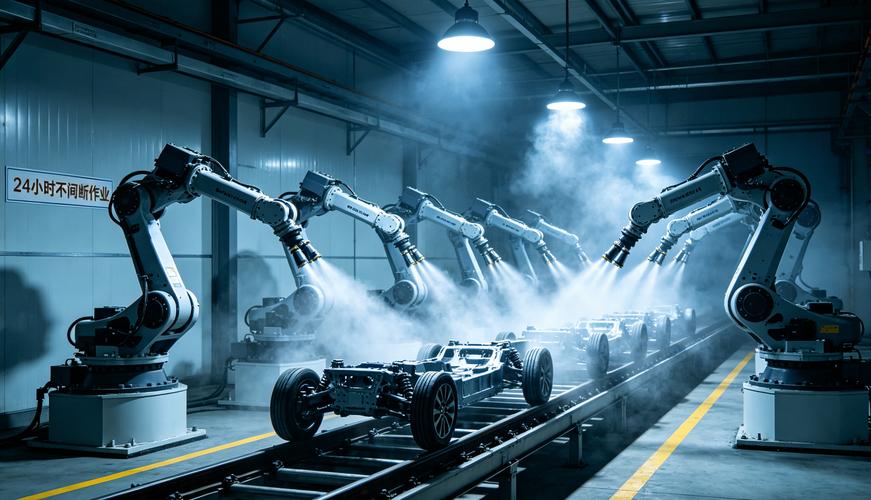 汽车零部件车间喷涂枪头调试现场
❗ 这里必须提一句:压缩空气的压力波动不能超过±0.02MPa,不然喷出来的膜厚会忽厚忽薄,根本没法靠经验补。还有压缩空气的过滤精度,必须达到0.01微米,不然混进去的水和油会在漆膜表面留下密密麻麻的缩孔——之前有个做农机的厂,找了半个月缩孔的原因,最后发现是空压机房的过滤器三年没换,压缩空气里的油分超了8倍。换个过滤器,问题直接解决。
问:我们车间经常换不同牌号的粉末涂料,每次换料都要重新调喷涂参数吗?
答:别嫌麻烦。尤其是环氧型和聚酯型粉末的带电特性差了近40%,上次帮东莞一家五金厂算过,换料不重调参数,上粉率能掉27%,算下来每多喷1吨粉,要多花近800块的原料成本——别省那10分钟的调枪时间。
上粉率差10%?是你忽略了喷涂前的那道隐形工序
很多人觉得喷涂的核心是枪头的调整,实际上近4成的喷涂不良,根源都在喷涂前的准备环节。 去年帮宁波一家家电外壳厂做诊断,他们的静电喷涂线一直上粉率上不去,边角位置的上粉率只有40%,换了新枪、新粉末都没用。最后顺着挂具查接地电阻,测出来居然是3.2MΩ——静电喷涂的接地电阻要求是不超过1MΩ,挂具上积了厚厚一层固化的漆,根本导不走静电,粉末喷上去都飘走了。 后来安排人把所有挂具的积漆全部刮干净,接地电阻降到0.08MΩ,上粉率直接冲到92%。就这么简单的事,他们之前耗了3年都没发现。 静电喷涂挂具积漆清理前后对比
💡 别觉得前处理就是除油、磷化。现在很多新线已经换成硅烷处理了,膜层的附着力比传统磷化高30%,还没有磷渣的环保压力——之前帮佛山一家铝材厂换硅烷前处理,漆膜的百格测试通过率从72%升到了98%,返工率直接降了一半。
问:现在很多厂家推的无气喷涂和静电喷涂,到底选哪个划算?
答:别听销售瞎吹。如果是喷大型钢结构、厚浆型防腐漆,无气喷涂的效率是静电的2.3倍;但如果是3C电子外壳、汽车零部件这种要求膜厚均匀的小件,静电喷涂的上粉率比无气高50%都不止——没有万能的工艺,只有适配产品的选择。