工业落地5年:那些被用在机床、风电上的复合材料,到底踩过多少坑?
上周去苏州的一家机床厂蹲了三天,摸了摸他们刚下线的全复材床身——说真的,比我之前接触的同规格铸铁床身轻了快60%,振动衰减率是铸铁的8倍。
够离谱吧。
之前很多人对工业复合材料的印象,还停留在实验室做个无人机外壳、或者改装车的尾翼,觉得这东西就是"高端圈子的玩物",离真正的大规模工业应用远得很。但实际跑了几个供应链之后才发现,这东西早就悄悄渗进了很多核心制造环节。
现在国内风电领域的复材用量,2024年已经突破180万吨,不是那种小打小闹的实验性用量。很多人说复材贵,确实,十年前进口的T800级碳纤维一公斤要卖三四百,普通厂子根本用不起。但现在呢?国产T700级碳纤维的价格已经跌到120元/公斤以下,比三年前的价格腰斩还多。算上轻量化带来的运输、安装、运维成本,全生命周期算下来,很多场景下比传统金属材料划算得多。
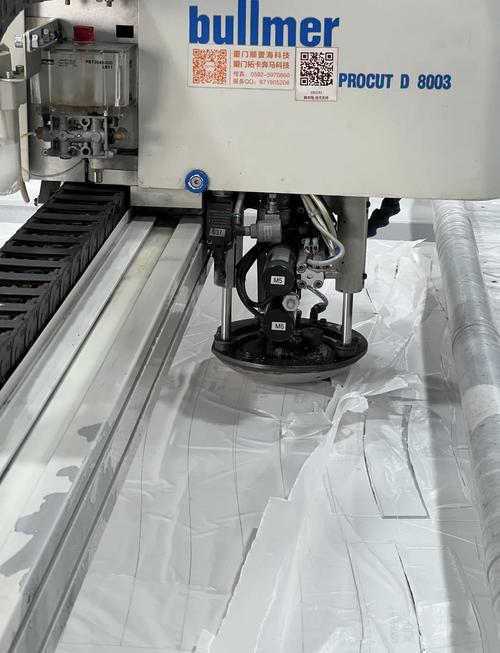
 风电叶片车间大尺寸复合材料铺丝作业场景
之前跟一个在内蒙古风电场待了8年的运维师傅聊天,他说以前换个3米长的金属叶片前缘,要4个工人抬半小时,爬到几十米高的塔筒上,光固定就要折腾俩小时。现在换同尺寸的复材前缘,2个人10分钟就能扛上去,粘接固定完半小时就能收工。
谁用谁香。
问:现在工业用的复合材料,和十年前那种一碰就碎的玻璃钢制品是一回事吗?
答:半毛钱关系都没有。现在工业端主流用的是连续纤维增强热固性/热塑性复材,纤维体积占比能到60%以上,层间剪切强度能到80MPa,别说碰,拿大锤砸都很难砸穿——早年那种手糊玻璃钢,纤维占比才20%不到,树脂多杂质多,风吹日晒两年就粉化,根本进不了工业核心部件的供应链。
跑了这么多厂,见多了一开始兴冲冲上复材项目,最后算下来亏得一塌糊涂的案例。踩的坑翻来覆去就那几个:
- ❗ 第一个坑:盲目追求高模量。有些厂做机床横梁,非要选模量300GPa的超高模量碳纤维复材,算下来材料成本翻了三倍,实际上机测,振动衰减的提升还不到15%,纯纯的浪费。💡 给个实战里摸出来的经验值:做动态精度要求高的结构件,模量180-220GPa的T700级复材就完全够用,多花的钱不如把铺层角度、树脂体系做优化,收益比堆材料高得多。
- ❗ 第二个坑:用金属件的思路做复材连接。很多人做复材结构的时候,还照着钢件、铝件的设计图打螺栓孔,结果孔边应力集中,用了半年就开裂。复材的连接根本不能硬刚,要么用共固化的金属嵌件,要么用结构胶粘接加辅助定位销,靠打孔硬连接的,基本跑不出稳定服役的周期。
- ❗ 第三个坑:只算材料采购价,不算全生命周期成本。有些采购看到复材的单价是钢材的3倍,直接就把方案打回去,根本不算复材做的风机转子,因为整体重量轻了,主轴、轴承、塔筒的载荷能降20%,这些部件省下来的采购和运维成本,早就覆盖复材的溢价了。
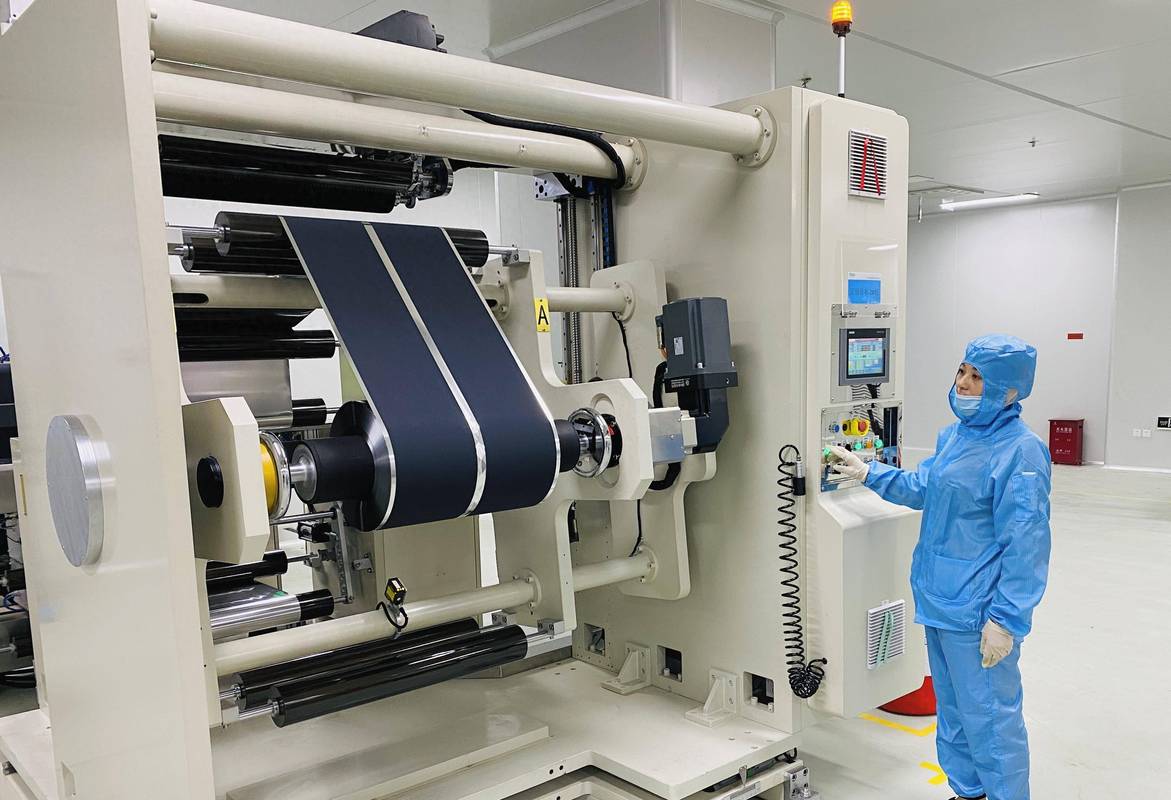
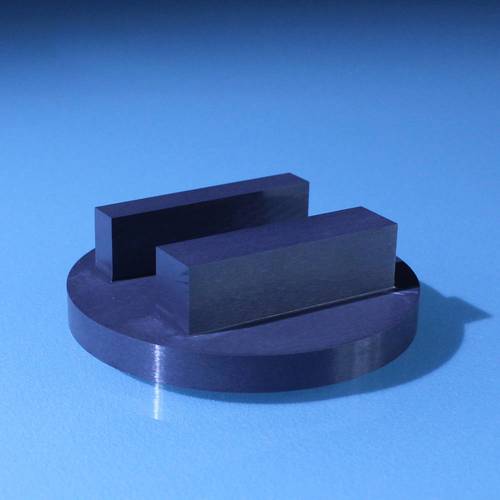
精密机床复合材料床身装配检测现场
问:很多人说复合材料不耐高温,连150℃都扛不住,根本用不了靠近热源的工业场景,是真的吗?
答:那是拿最普通的环氧树脂基复材在说事。现在改性的聚酰亚胺基体复材,长期工作温度能到320℃,短时间扛400℃都没问题,去年国内已经有厂把这种复材用在航空发动机的冷端导流叶片上。当然,如果你拿普通的环氧复材去塞到发动机燃烧室旁边,那确实会化——选材料永远要匹配具体场景,别拿个例当普遍结论。
我前两年还觉得复材的大规模落地至少要等5年,现在看国产化的速度,比我预想的快太多了。
最先爆发的肯定是新能源汽车的电池包下壳体。现在已经有头部车企把碳纤维复材下壳体量产了,比同规格铝合金的轻40%,碰撞时的吸能效果好3倍,关键是现在一体化成型的周期已经压到120秒以内,和铝合金冲压的生产节拍差不多,之前大家吐槽的"复材量产慢、效率低"的问题,已经通过工艺优化解决了。
再就是轨道交通的车体结构。现在复兴号的部分车厢内饰、裙板已经用复材了,接下来要做的是主承力结构,比如车厢的侧梁,用复材做的话,整个车体能轻30%,每趟车跑下来的牵引电费能省10%以上,这个账运营方算得比谁都清楚。
还有精密检测设备的结构件。比如三坐标测量机的横梁,用复材做的话,热膨胀系数是铸铁的1/20,车间温度变个5℃,测量精度根本不会飘,这个是金属件拼尽全力都做不到的性能。
没什么玄乎的。
就是材料成本下来了。
制造工艺顺了。
自然就从实验室走到车间里了。
够离谱吧。
之前很多人对工业复合材料的印象,还停留在实验室做个无人机外壳、或者改装车的尾翼,觉得这东西就是"高端圈子的玩物",离真正的大规模工业应用远得很。但实际跑了几个供应链之后才发现,这东西早就悄悄渗进了很多核心制造环节。
别再把复合材料当成"高端玩具"
现在国内风电领域的复材用量,2024年已经突破180万吨,不是那种小打小闹的实验性用量。很多人说复材贵,确实,十年前进口的T800级碳纤维一公斤要卖三四百,普通厂子根本用不起。但现在呢?国产T700级碳纤维的价格已经跌到120元/公斤以下,比三年前的价格腰斩还多。算上轻量化带来的运输、安装、运维成本,全生命周期算下来,很多场景下比传统金属材料划算得多。
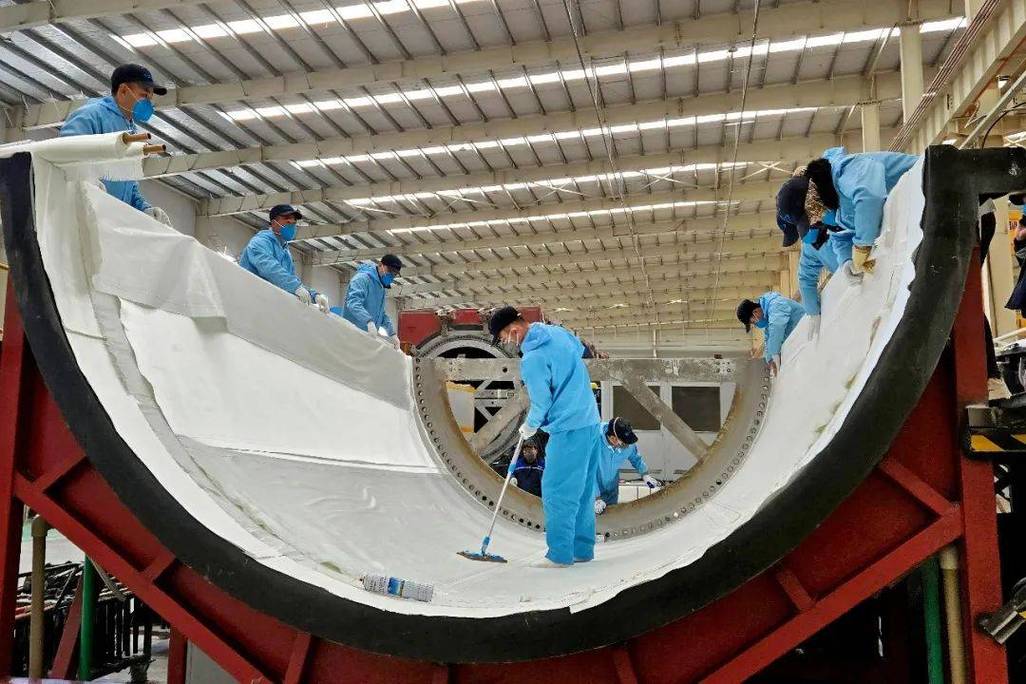 风电叶片车间大尺寸复合材料铺丝作业场景
之前跟一个在内蒙古风电场待了8年的运维师傅聊天,他说以前换个3米长的金属叶片前缘,要4个工人抬半小时,爬到几十米高的塔筒上,光固定就要折腾俩小时。现在换同尺寸的复材前缘,2个人10分钟就能扛上去,粘接固定完半小时就能收工。
谁用谁香。
问:现在工业用的复合材料,和十年前那种一碰就碎的玻璃钢制品是一回事吗?
答:半毛钱关系都没有。现在工业端主流用的是连续纤维增强热固性/热塑性复材,纤维体积占比能到60%以上,层间剪切强度能到80MPa,别说碰,拿大锤砸都很难砸穿——早年那种手糊玻璃钢,纤维占比才20%不到,树脂多杂质多,风吹日晒两年就粉化,根本进不了工业核心部件的供应链。
现在工业端选复合材料,最容易踩的3个坑
跑了这么多厂,见多了一开始兴冲冲上复材项目,最后算下来亏得一塌糊涂的案例。踩的坑翻来覆去就那几个:
- ❗ 第一个坑:盲目追求高模量。有些厂做机床横梁,非要选模量300GPa的超高模量碳纤维复材,算下来材料成本翻了三倍,实际上机测,振动衰减的提升还不到15%,纯纯的浪费。💡 给个实战里摸出来的经验值:做动态精度要求高的结构件,模量180-220GPa的T700级复材就完全够用,多花的钱不如把铺层角度、树脂体系做优化,收益比堆材料高得多。
- ❗ 第二个坑:用金属件的思路做复材连接。很多人做复材结构的时候,还照着钢件、铝件的设计图打螺栓孔,结果孔边应力集中,用了半年就开裂。复材的连接根本不能硬刚,要么用共固化的金属嵌件,要么用结构胶粘接加辅助定位销,靠打孔硬连接的,基本跑不出稳定服役的周期。
- ❗ 第三个坑:只算材料采购价,不算全生命周期成本。有些采购看到复材的单价是钢材的3倍,直接就把方案打回去,根本不算复材做的风机转子,因为整体重量轻了,主轴、轴承、塔筒的载荷能降20%,这些部件省下来的采购和运维成本,早就覆盖复材的溢价了。
 精密机床复合材料床身装配检测现场
问:很多人说复合材料不耐高温,连150℃都扛不住,根本用不了靠近热源的工业场景,是真的吗?
答:那是拿最普通的环氧树脂基复材在说事。现在改性的聚酰亚胺基体复材,长期工作温度能到320℃,短时间扛400℃都没问题,去年国内已经有厂把这种复材用在航空发动机的冷端导流叶片上。当然,如果你拿普通的环氧复材去塞到发动机燃烧室旁边,那确实会化——选材料永远要匹配具体场景,别拿个例当普遍结论。
接下来3年,复合材料会最先落地的工业场景
我前两年还觉得复材的大规模落地至少要等5年,现在看国产化的速度,比我预想的快太多了。
最先爆发的肯定是新能源汽车的电池包下壳体。现在已经有头部车企把碳纤维复材下壳体量产了,比同规格铝合金的轻40%,碰撞时的吸能效果好3倍,关键是现在一体化成型的周期已经压到120秒以内,和铝合金冲压的生产节拍差不多,之前大家吐槽的"复材量产慢、效率低"的问题,已经通过工艺优化解决了。
再就是轨道交通的车体结构。现在复兴号的部分车厢内饰、裙板已经用复材了,接下来要做的是主承力结构,比如车厢的侧梁,用复材做的话,整个车体能轻30%,每趟车跑下来的牵引电费能省10%以上,这个账运营方算得比谁都清楚。
还有精密检测设备的结构件。比如三坐标测量机的横梁,用复材做的话,热膨胀系数是铸铁的1/20,车间温度变个5℃,测量精度根本不会飘,这个是金属件拼尽全力都做不到的性能。
没什么玄乎的。
就是材料成本下来了。
制造工艺顺了。
自然就从实验室走到车间里了。