2024年工业粉尘治理:从除尘选型到合规落地的避坑指南
上周去江苏某五金喷涂厂做现场诊断,车间里的旧布袋除尘器堵得像塞了棉絮的口罩,工人戴的N95半天就黑得透不透光——这不是个例。
别嫌麻烦。真的。
很多工厂老板觉得除尘是给环保做的面子工程,直到被开了几十万的罚单,或者工人因为尘肺找上门要赔偿,才反应过来这是跟生产安全、员工权益绑在一起的刚需。2024年长三角、珠三角的制造业园区已经把颗粒物排放限值压到了10mg/m³以下,还拿十年前的老设备凑数,早晚要出事。
去年山东临沂有家家具厂,车间里的除尘管道积了半管木粉,工人下班的时候随便碰了下管道,静电打出来的火星直接引燃煤粉,半个车间的屋顶都被炸飞了,赔了两百多万不说,还停了三个月工——不炸才怪!我去现场看过,那台除尘设备还是2018年买的,连最基本的静电接地都没做,木粉尘的燃点那么低,不出事才是侥幸。
 五金喷涂车间布袋除尘器积灰现场实拍
很多人选除尘设备的逻辑特别简单,谁便宜买谁,根本不管自己家的粉尘是啥属性。金属粉尘要防静电,水泥粉尘要耐高温,锂电正负极的粉尘要防腐蚀,这些参数差一点,设备用不了半年就得废。
别信网上那些“万能除尘方案”,都是卖设备的套话。我见过做石材加工的买了个普通布袋除尘器,石头粉磨得细,硬度还高,俩月就把滤袋磨破了,排放直接超标;也见过做食品加工的用了带防静电涂层的滤袋,结果涂层掉的碎渣混进了食品原料里,整批货都报废了。
✅ 选型前必须先测3个参数:粉尘粒径、燃点、含湿量
❗ 易燃易爆粉尘的除尘系统必须装泄爆片和静电接地
现在锂电行业扩产快,很多新的工厂上来就要找适配正负极材料的除尘设备,这个工况的要求特别严:锂粉遇空气容易氧化发热,除尘系统必须是全负压设计,还要加惰性气体保护,滤材还要用防腐蚀的聚四氟乙烯覆膜,不然用不了多久滤材就被腐蚀穿了。
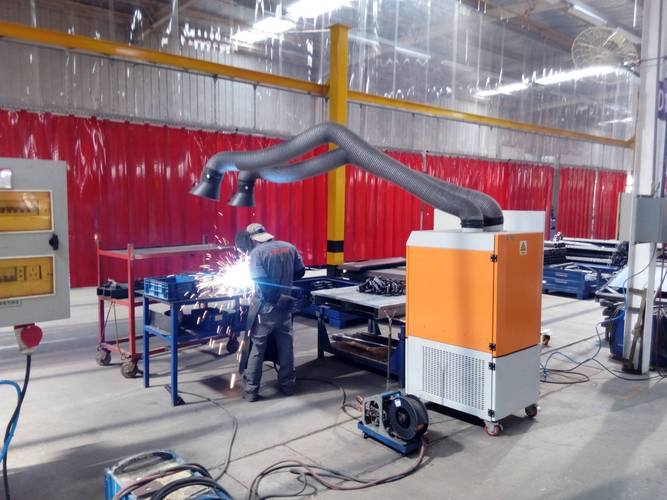
锂电车间正负极材料除尘系统安装现场
问:我们是做小型激光切割加工的,一天开8小时,粉尘量不大,是不是买个几千块的移动式除尘器就行?
答:别踩这个坑。激光切割产生的烟尘是带纳米级金属微粒的,普通移动式除尘器的滤材精度只有5μm,根本拦不住,吸进去的微粒最后还是飘在车间里,工人吸久了就是尘肺。现在长三角的加工园区已经要求这类工位必须配带HEPA H13级滤材的除尘设备,还要加火花拦截装置,不然火花进到滤筒里直接烧穿滤材,上次我去的那家店就是,刚买的设备用了3天就烧了个大洞,赔了客户好几万。
还有人忽略管道的设计,觉得只要设备够好就行。错。除尘管道的风速要是不够,粉尘直接积在管道里,时间长了就是个炸弹。金属粉尘的管道风速得调到18-22m/s,木粉尘得调到16-18m/s,很多工厂图省钱,管道做的细,风速上不去,半年下来管道里的灰能铲出来几吨,真不是夸张。
很多人买完设备就不管了,等到排放超标了才想起来要清灰。现在的新设备都带智能压差传感器了,不用固定时间喷吹,等滤袋的压差超过1200Pa的时候再自动清灰,比之前的定时清灰省太多压缩空气了。我接触的一家汽配厂去年改了这套系统,压缩空气的成本直接省了30%,滤袋的使用寿命从1年延长到了2年半,算下来一年光运维费就省了十几万,这钱比当初买个便宜设备省的那点钱多太多了。
💡 智能压差清灰系统的改造成本,一般1年就能从省下来的运维费里收回来
问:我们的除尘设备刚用了半年,滤袋就堵得不行,清完灰没俩礼拜又堵了,到底是啥问题?
答:90%的情况是进气口的预除尘没做好。比如你们如果是打磨工位的粉尘,没有加前置的旋风分离器,大颗粒的金属砂直接糊在滤袋表面,当然堵得快。还有一种情况是你们的生产环境湿度大,比如旁边有水磨工位,湿气进到除尘设备里,粉尘结露粘在滤袋上,清灰根本吹不掉。我们之前给一家水磨五金厂改的时候,在进气口加了个加热装置,把进风温度提到40℃,结露的问题直接解决,滤袋用了3年都没换过。
说真的。
除尘这事儿,从来不是买个设备摆在那就完事的。从选型到安装再到运维,每一步偷的懒,最后都会变成罚单或者安全事故找回来。
别嫌麻烦。真的。
很多工厂老板觉得除尘是给环保做的面子工程,直到被开了几十万的罚单,或者工人因为尘肺找上门要赔偿,才反应过来这是跟生产安全、员工权益绑在一起的刚需。2024年长三角、珠三角的制造业园区已经把颗粒物排放限值压到了10mg/m³以下,还拿十年前的老设备凑数,早晚要出事。
别再拿“凑合用”的除尘设备应付环保检查了
去年山东临沂有家家具厂,车间里的除尘管道积了半管木粉,工人下班的时候随便碰了下管道,静电打出来的火星直接引燃煤粉,半个车间的屋顶都被炸飞了,赔了两百多万不说,还停了三个月工——不炸才怪!我去现场看过,那台除尘设备还是2018年买的,连最基本的静电接地都没做,木粉尘的燃点那么低,不出事才是侥幸。
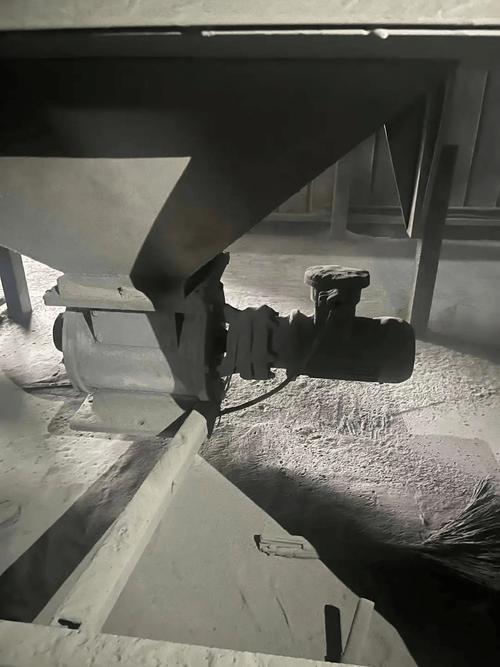 五金喷涂车间布袋除尘器积灰现场实拍
很多人选除尘设备的逻辑特别简单,谁便宜买谁,根本不管自己家的粉尘是啥属性。金属粉尘要防静电,水泥粉尘要耐高温,锂电正负极的粉尘要防腐蚀,这些参数差一点,设备用不了半年就得废。
不同工况的除尘选型,根本没有通用公式
别信网上那些“万能除尘方案”,都是卖设备的套话。我见过做石材加工的买了个普通布袋除尘器,石头粉磨得细,硬度还高,俩月就把滤袋磨破了,排放直接超标;也见过做食品加工的用了带防静电涂层的滤袋,结果涂层掉的碎渣混进了食品原料里,整批货都报废了。
✅ 选型前必须先测3个参数:粉尘粒径、燃点、含湿量
❗ 易燃易爆粉尘的除尘系统必须装泄爆片和静电接地
现在锂电行业扩产快,很多新的工厂上来就要找适配正负极材料的除尘设备,这个工况的要求特别严:锂粉遇空气容易氧化发热,除尘系统必须是全负压设计,还要加惰性气体保护,滤材还要用防腐蚀的聚四氟乙烯覆膜,不然用不了多久滤材就被腐蚀穿了。
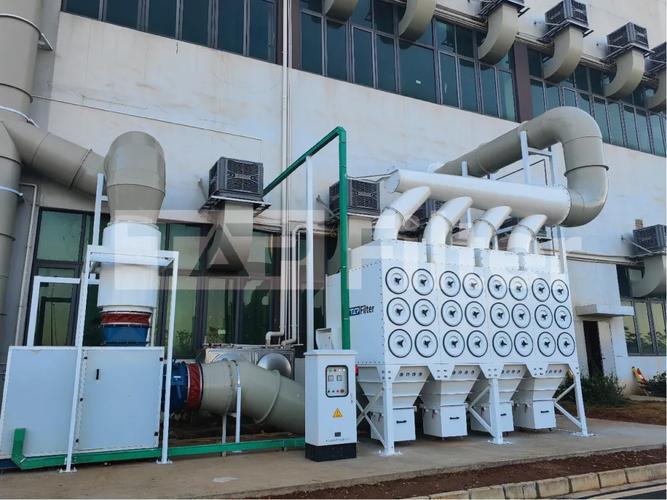 锂电车间正负极材料除尘系统安装现场
问:我们是做小型激光切割加工的,一天开8小时,粉尘量不大,是不是买个几千块的移动式除尘器就行?
答:别踩这个坑。激光切割产生的烟尘是带纳米级金属微粒的,普通移动式除尘器的滤材精度只有5μm,根本拦不住,吸进去的微粒最后还是飘在车间里,工人吸久了就是尘肺。现在长三角的加工园区已经要求这类工位必须配带HEPA H13级滤材的除尘设备,还要加火花拦截装置,不然火花进到滤筒里直接烧穿滤材,上次我去的那家店就是,刚买的设备用了3天就烧了个大洞,赔了客户好几万。
还有人忽略管道的设计,觉得只要设备够好就行。错。除尘管道的风速要是不够,粉尘直接积在管道里,时间长了就是个炸弹。金属粉尘的管道风速得调到18-22m/s,木粉尘得调到16-18m/s,很多工厂图省钱,管道做的细,风速上不去,半年下来管道里的灰能铲出来几吨,真不是夸张。
除尘设备的后期运维,才是真的能省成本的关键
很多人买完设备就不管了,等到排放超标了才想起来要清灰。现在的新设备都带智能压差传感器了,不用固定时间喷吹,等滤袋的压差超过1200Pa的时候再自动清灰,比之前的定时清灰省太多压缩空气了。我接触的一家汽配厂去年改了这套系统,压缩空气的成本直接省了30%,滤袋的使用寿命从1年延长到了2年半,算下来一年光运维费就省了十几万,这钱比当初买个便宜设备省的那点钱多太多了。
💡 智能压差清灰系统的改造成本,一般1年就能从省下来的运维费里收回来
问:我们的除尘设备刚用了半年,滤袋就堵得不行,清完灰没俩礼拜又堵了,到底是啥问题?
答:90%的情况是进气口的预除尘没做好。比如你们如果是打磨工位的粉尘,没有加前置的旋风分离器,大颗粒的金属砂直接糊在滤袋表面,当然堵得快。还有一种情况是你们的生产环境湿度大,比如旁边有水磨工位,湿气进到除尘设备里,粉尘结露粘在滤袋上,清灰根本吹不掉。我们之前给一家水磨五金厂改的时候,在进气口加了个加热装置,把进风温度提到40℃,结露的问题直接解决,滤袋用了3年都没换过。
说真的。
除尘这事儿,从来不是买个设备摆在那就完事的。从选型到安装再到运维,每一步偷的懒,最后都会变成罚单或者安全事故找回来。