工业轴承选型避坑指南:别让一颗小零件拖垮整条生产线
上周去苏州一家新能源电芯厂做现场诊断,刚进车间就听见一阵刺耳的异响——不是风机,不是传送带,是卷绕机主轴上那颗刚换了3天的轴承。
我蹲下来摸了一下轴承座,烫得能煎鸡蛋。问了下现场的维修师傅,说这颗轴承是照着之前老生产线的型号买的,没多想就装上了。
很多人对轴承的认知还停留在“就是个转的零件”,真到了现场出问题,才发现这小玩意儿的坑,比你想象的多得多。
为什么你选的轴承总比别人早坏3个月?
很多人选轴承的逻辑,还停留在“载荷够、尺寸对”就行。
错了。
新能源车间的电解液挥发物、半导体车间的超净环境、重载矿山的粉尘,每一种工况对轴承的要求都天差地别。就说那家苏州的电芯厂,卷绕机的转速比老生产线高了2倍,还带着少量腐蚀性的电解液雾气,之前用的普通密封轴承,密封件几天就被腐蚀硬了,粉尘进去直接磨坏滚道。
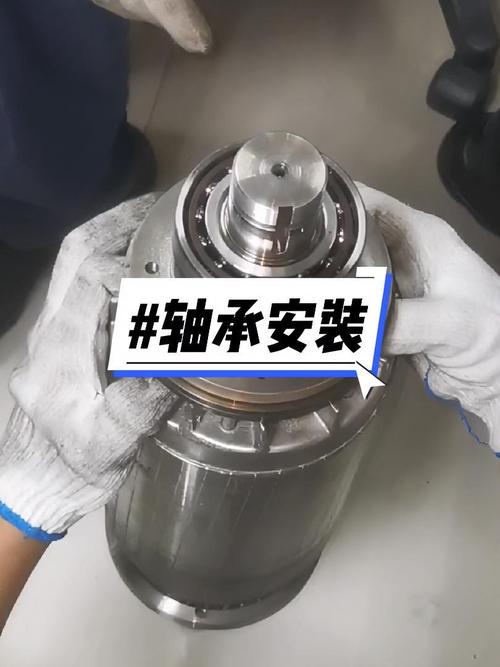 新能源卷绕机主轴轴承安装现场
我见过太多采购,拿着样本对着额定动载荷算寿命,算出来能跑10万小时,实际现场3个月就废——理论值和现场工况的差距,能把你之前的所有选型逻辑全部推翻。
问:我们厂的轴承都是从经销商拿的原厂货,为什么还是比同行坏得快?
答:先查安装。90%的现场轴承失效,根本不是产品质量问题——是安装时用锤子敲内圈,或者润滑脂加得太多(超过轴承内部空间的1/2),高速转起来的时候热量散不出去,滚道直接退火。别不信,我上次在无锡一家齿轮厂,见维修师傅拿钢锯条刮轴承内圈的毛刺,直接把滚道刮出了一道深痕,这轴承能跑过1个月才怪。
现在的新工况,老选型逻辑已经失效了
说实话,这两年去的新工厂,工况和10年前完全不一样了。
半导体晶圆切割机的主轴,要求振动值低于0.5mm/s,还不能有任何油污染——普通的油脂润滑轴承根本用不了,得用带气密封的陶瓷球轴承。人形机器人的关节,要求轴承轻、扭矩小、能反复正反转几十万次——传统的钢球轴承太重,摩擦阻力大,根本达不到要求。
💡 2024年国内头部轴承厂已经开始给人形机器人配套陶瓷球混合轴承,比传统钢球轴承轻40%,转速能提2倍,摩擦阻力降了30%。
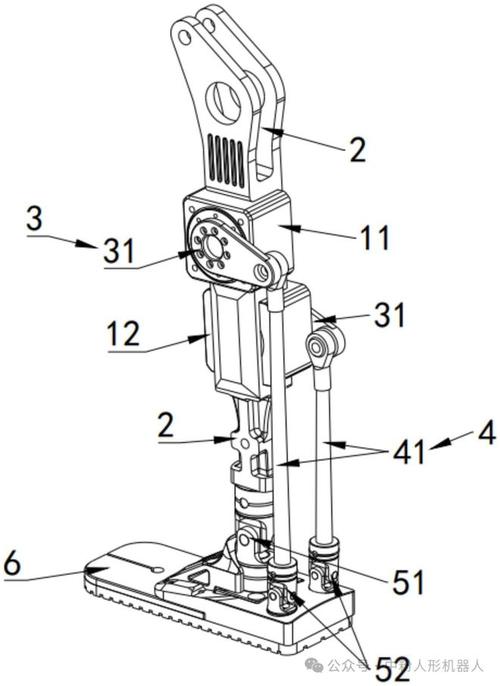 人形机器人关节陶瓷球轴承拆解图
很多人还在抱着10年前的样本选型,以为只要是同尺寸的轴承就能通用,结果到了新工况上,不是坏得快,就是精度达不到要求。
问:国产轴承现在能替代进口的吗?
答:分场景。普通风机、传送带的工况,国产一线厂的产品性价比高30%,寿命差不了多少;但如果是晶圆切割、高速磨床这种精度要求P4级以上的,还是要谨慎——不是造不出来,是批次稳定性还在追进口的水平。别听那些吹“国产替代100%”的忽悠,适合自己工况的才是最好的。
轴承日常维护的3个反常识细节
 轴承日常维护的3个反常识细节
很多人维护轴承的逻辑就是“响了就换”,其实晚了。
✅ 别等轴承响了再换——提前测振动值,ISO 10816标准里,超过4.5mm/s就该准备备件了,别等异响出来,那时候滚道已经掉渣了,可能连带损伤主轴。我见过最离谱的厂,轴承响了还硬跑了3天,最后主轴磨坏了,花了20多万换主轴,而之前那个轴承才几百块。
❗ 润滑脂不是越多越好——高速轴承(DN值超过1e6)的润滑脂填充量是内部空间的1/3,低速重载的最多加2/3,加太多反而搅油发热,温度能比正常值高20℃以上,轴承寿命直接砍半。
💡 别混加不同类型的润滑脂——锂基脂和聚脲脂混在一起,会发生化学反应变稀,直接从密封间隙流走,起不到润滑作用。我之前在一家钢厂,见维修师傅把剩下的半罐锂基脂倒进了聚脲脂的桶里,结果那个轴承跑了一周就坏了,查了半天才发现是润滑脂的问题。
说实话,我见过太多厂的设备维护部门,把轴承当标准件买,随便找个经销商报个型号就下单,结果一年换下来的轴承钱,够买半套新的卷绕机主轴——真的心疼。
上周和那个苏州电芯厂的设备主管吃饭,他说之前总觉得轴承是小零件,不值得花精力研究,现在换了选型逻辑,加了在线振动监测,上个月的轴承采购成本降了40%,还没出过非计划停机。
对吧?
很多时候,拖垮生产线的不是什么大故障,就是你没放在心上的那颗小轴承。