工业皮带:被低估的生产流水线心脏
上个月跑东莞茶山的五金冲压厂,老板拉着我看停机的流水线,地上扔着三根磨断的皮带,脸黑得像打铁。刚停线三小时,订单赶不出来,光违约金就够买十根好皮带了。
很多人觉得皮带不就是个消耗品?能用就行。错得离谱。
 工业流水线磨损断裂的工业皮带实拍
问:同样标注尺寸型号的皮带,为什么价格差能到十倍?
答:核心差异全在看不见的地方。普通小厂做的皮带大多用再生橡胶,里面杂质多,分子结构松散,骨架用的是普通棉线,张力不够,跑重载或者高速传动,两三个月就松垮变形。正规品牌的工业皮带,骨架用高强度聚酯浸胶帆布,或者钢丝绳芯,橡胶用的是原胶配方,齿形精度能控制在0.1毫米以内,同步传动的时候不会跳齿,使用寿命差个五六倍太正常。更何况特殊场景还有额外要求,食品厂用的皮带要过FDA食品安全认证,化工生产线要耐酸碱腐蚀,这些认证和特殊材料,本身就拉高了成本,不是乱加价。
自动化生产流水线新安装的工业同步皮带实拍
延长工业皮带寿命的三个实用现场技巧
实话讲,一半以上提前报废的皮带,不是质量不好,是用错了维护方法。我整理了三个现场工人就能用的小技巧,亲测有用。
✅ 张紧度调好,寿命多半年
很多人安装皮带,要么怕松就往死里紧,要么怕崩就故意松。张紧度太大会把芯线提前拉断,太松会打滑磨齿。现场不用拿专业张力计,教你个笨办法:开口同步皮带安装好后,用手按皮带中部,下沉10到15毫米,就是刚好的张紧度,比仪器调的还适合中小流水线。
✅ 定期清洁,别让残渣腐蚀皮带
食品加工厂、建材加工厂最容易犯这个错,面粉、水泥粉、糖渍掉在皮带上,慢慢渗进橡胶缝隙里,腐蚀橡胶和骨架,不到一年就烂透。其实每天下班花五分钟,用中性清洁剂擦一遍,寿命直接翻一倍。
❗ 特别提醒:别用高压水枪直接冲皮带的接头位置,水渗进芯线会导致钢丝生锈脱胶,用不了三个月就断。
✅ 半个月查一次跑偏,别磨侧边
很多工人看见皮带跑偏,觉得不影响转就不管,结果一直磨侧边,磨着磨着宽度不够,直接断。半个月花十分钟调一次跑偏,能省好多事。
不过话说回来,现在头部大厂已经开始用带传感模块的智能皮带了,能实时监测张力、磨损和温度,提前预警更换,不用等断了才停线。我上个月去福建的新能源车间看过,换皮带的停线时间直接降了七成,确实是好东西。但对中小工厂来说,做好日常维护,选对适合的皮带,比花大价钱上智能设备划算得多,对吧?
工业生产就是这样,越不起眼的小东西,越能卡你脖子。一根皮带而已,牵的是整条线的效率,更是你口袋里的利润。
为什么工业皮带是生产线上最不能省的耗材?
很多工厂采购算成本,只算皮带的采购价,不算停机换皮带的隐形成本。说实话,我见过太多工厂,为了省几十块买杂牌皮带,最后亏几万。 去年中山那家做家电组装的工厂,一条100米的组装线,全部用便宜的杂牌平皮带,不到三个月,三条皮带磨穿齿形,跳齿卡死,停线换了四个多小时,刚好赶出货的订单拖了一天,物流加客户罚款,算下来,是整线皮带采购成本的十八倍。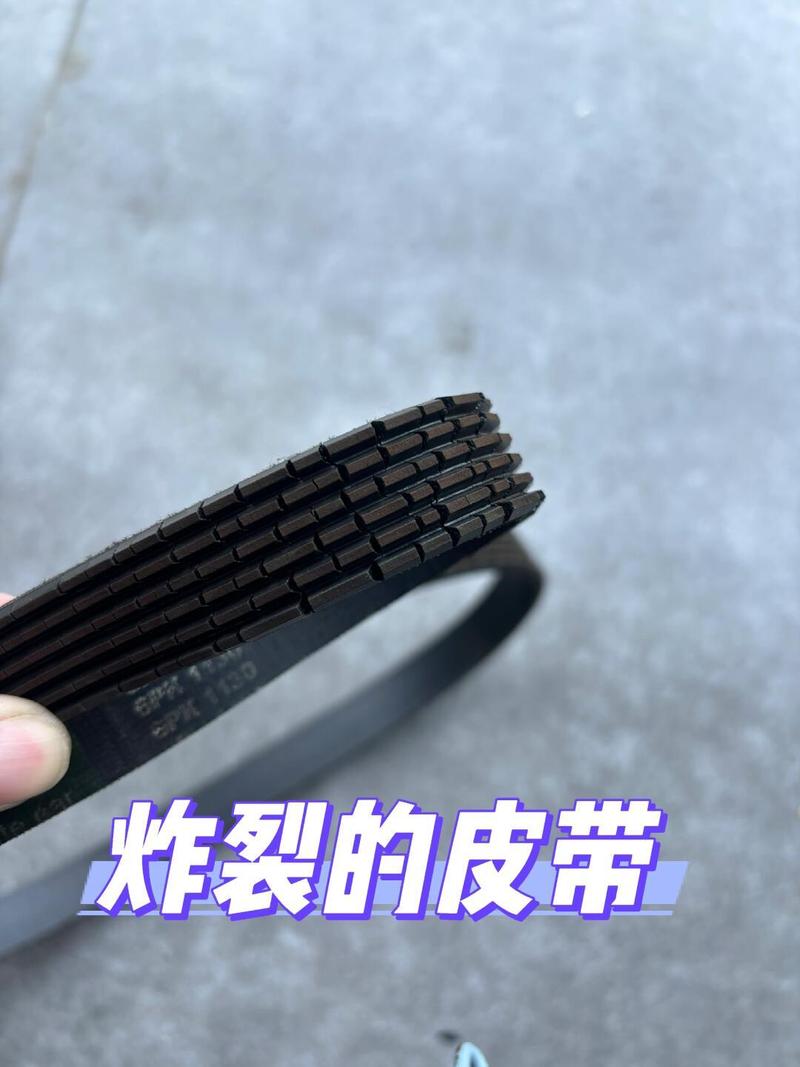 工业流水线磨损断裂的工业皮带实拍
问:同样标注尺寸型号的皮带,为什么价格差能到十倍?
答:核心差异全在看不见的地方。普通小厂做的皮带大多用再生橡胶,里面杂质多,分子结构松散,骨架用的是普通棉线,张力不够,跑重载或者高速传动,两三个月就松垮变形。正规品牌的工业皮带,骨架用高强度聚酯浸胶帆布,或者钢丝绳芯,橡胶用的是原胶配方,齿形精度能控制在0.1毫米以内,同步传动的时候不会跳齿,使用寿命差个五六倍太正常。更何况特殊场景还有额外要求,食品厂用的皮带要过FDA食品安全认证,化工生产线要耐酸碱腐蚀,这些认证和特殊材料,本身就拉高了成本,不是乱加价。
2024年工业皮带选型的几个新坑
这两年自动化改造火,很多工厂换了新设备,选型还是按老经验来,踩坑踩得莫名其妙。 我上个月碰上个深圳做锂电芯的客户,新上的烘烤流水线,采购图便宜,拿普通平皮带代替耐中温的环形皮带,结果烘烤段旁通温度稳定在62度,不到一个月,皮带软化脱层,直接卡进滚筒,烧了两个传动滚筒,连带刮坏了三盘电芯,损失十几万。就为了省不到两千块的皮带差价。 现在自动化设备对皮带的要求,比十年前高太多了。协作机器人第七轴用的同步皮带,要求低蠕变低噪音,你拿普通流水线皮带装上去,运行半年伸长两毫米,机器人定位精度直接超差,整台几十万的机器人都用不了。 问:新上自动化流水线,选皮带最容易忽略什么参数? 答:90%的选型人员只看长度宽度和传动型号,直接忽略最小轮径和运行温度范围。小轮径传动对皮带的弯曲疲劳性能要求极高,普通皮带绕小直径滚筒反复转,不出半年芯线就断。温度更是重灾区,北方露天矿山的皮带,冬天零下三十多度,普通橡胶会脆得像饼干,一拉就裂,必须用耐低温聚氨酯皮带。南方沿海湿热地区,还要要求皮带防霉菌防盐雾,不然不到一年就烂透了。这些参数都印在选型手册的角落,没人看,最后出事才追悔莫及。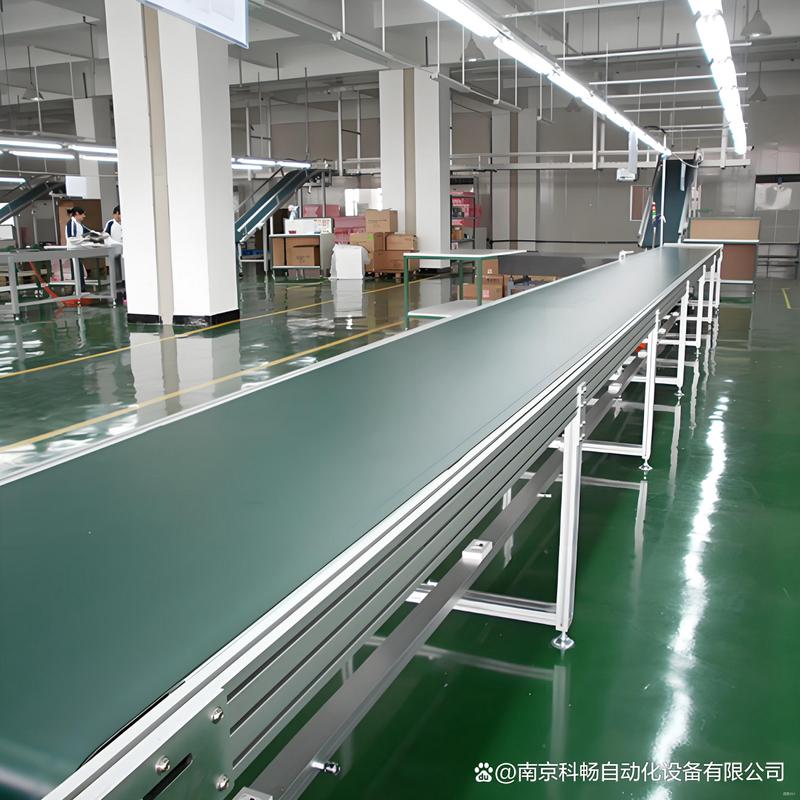 自动化生产流水线新安装的工业同步皮带实拍
延长工业皮带寿命的三个实用现场技巧
 延长工业皮带寿命的三个实用现场技巧
实话讲,一半以上提前报废的皮带,不是质量不好,是用错了维护方法。我整理了三个现场工人就能用的小技巧,亲测有用。
✅ 张紧度调好,寿命多半年
很多人安装皮带,要么怕松就往死里紧,要么怕崩就故意松。张紧度太大会把芯线提前拉断,太松会打滑磨齿。现场不用拿专业张力计,教你个笨办法:开口同步皮带安装好后,用手按皮带中部,下沉10到15毫米,就是刚好的张紧度,比仪器调的还适合中小流水线。
✅ 定期清洁,别让残渣腐蚀皮带
食品加工厂、建材加工厂最容易犯这个错,面粉、水泥粉、糖渍掉在皮带上,慢慢渗进橡胶缝隙里,腐蚀橡胶和骨架,不到一年就烂透。其实每天下班花五分钟,用中性清洁剂擦一遍,寿命直接翻一倍。
❗ 特别提醒:别用高压水枪直接冲皮带的接头位置,水渗进芯线会导致钢丝生锈脱胶,用不了三个月就断。
✅ 半个月查一次跑偏,别磨侧边
很多工人看见皮带跑偏,觉得不影响转就不管,结果一直磨侧边,磨着磨着宽度不够,直接断。半个月花十分钟调一次跑偏,能省好多事。
不过话说回来,现在头部大厂已经开始用带传感模块的智能皮带了,能实时监测张力、磨损和温度,提前预警更换,不用等断了才停线。我上个月去福建的新能源车间看过,换皮带的停线时间直接降了七成,确实是好东西。但对中小工厂来说,做好日常维护,选对适合的皮带,比花大价钱上智能设备划算得多,对吧?
工业生产就是这样,越不起眼的小东西,越能卡你脖子。一根皮带而已,牵的是整条线的效率,更是你口袋里的利润。