冲压件降本增效:制造业车间里的实用优化经验
很多做机械加工的老板,一到算季度利润的时候,盯着冲压件的物料损耗单皱眉。
多数人第一反应都是降本要压供应商钢材价,要换更便宜的原材料。可实际上,车间里不起眼的细节,藏着比这大得多的利润空间。
 汽车车身冲压件排料优化对比图
为啥差这么多?说穿了就是排料的问题。很多开模十几年的老师傅,习惯按经验排刀,为了避免送料出问题,刻意留宽了边角余料,从来没算过累积下来的损耗。
现在行业里早就用自动排料软件提前模拟了,普通形状的冲压件,一次优化就能提升3-5个点的材料利用率,复杂的拉伸类冲压件最多能提8个点以上。
问:我们厂老师傅都说自动排料容易出问题,真的靠谱吗?
答:说实话,老师傅的经验当然值钱,但一个多工位的复杂冲压件,排列组合有上百种,老师傅算一天,软件几分钟就能遍历所有可能性,还能自动匹配工厂现有卷料的标准宽度步距,不会出现排出来很好但买不到对应料的尴尬,现在新开模具,九成以上都会用软件预排,出错概率比人工低多了。
还有个容易忽略的点:修模的时候,很多工人习惯把定位块往大了修,就怕送料错位出不良。多出来的两三个毫米,看起来不多,一万件冲压件做下来,就能多耗小半卷料,积少成多,又是一笔不小的浪费。
模具磨损导致的不良冲压件成品对比
冲压油选不对,也是毁模具的大杀手❗
很多小厂图便宜用废机油混着当冲压油,拉伸的时候容易粘模,不光刮花冲压件表面出不良,还会加速模具凹模的磨损,算下来,省了几千块的油钱,废了上百件冲压件,还提前大半年换模具,怎么算都是亏。
问:我们厂主要做小批量定制冲压件,单量少换模勤,也要花功夫做模具保养吗?
答:那当然,定制冲压件的单件利润高,出一件不良,亏的就是好几件的利润,而且模具保养好,精度保持得好,下次客户翻单直接就能生产,不用重新修模校模,省下来的时间就能接更多单,怎么算都划算。
冲压件生产的智能化,真不是大厂才玩得起的花架子
很多中小厂老板一提到智能化就摇头,说我们做冲压件就是赚辛苦钱,投那玩意干嘛?其实不是,现在很多智能化改造都是轻量化的,投入不高,见效特别快。
去年接触到温州一家二十多台冲床的冲压厂,也就百来人的规模,他们在出料口装了一套几千块的视觉在线检测系统,专门挑带毛刺、变形、尺寸不对的不良冲压件。原来要三个工人全检,现在一个工人管机器就行,还不会漏检,客户投诉直接降了八成,不到半年就收回了成本。💡
还有现在普及的快速换模夹具,原来换一套大型冲压模要两三个小时,现在熟练工人半小时就能搞定,原来量少的单不敢接,现在小到几十件的定制冲压件也能接,利润率比大批量走量还高。
说实话,很多人提起冲压件,都觉得是低附加值的苦力活,赚不到什么钱。可你只要把这些不起眼的细节抠到位,利润空间一下子就能拉开好几个点。
现在新能源汽车、光伏设备都需要大量高精度冲压件,你能把不良率从千分之三降到万分之三,能把交付周期再缩短两天,客户就愿意给你稳定的长期单,价格还能比同行高两个点,这不比你到处抢低价烂单舒服?
不过话说回来,也不要上来就瞎折腾,砸几百万全换设备全改线,先把排料优化、模具保养、废料分类这些基础活做好,这些都是投入几十块几百块就能见效益的事,先把这部分浮在水面的利润装到口袋里,再慢慢升级设备,稳扎稳打比什么都强,对吧?
别只盯原材料进价,冲压件的废料损耗才是隐形大坑
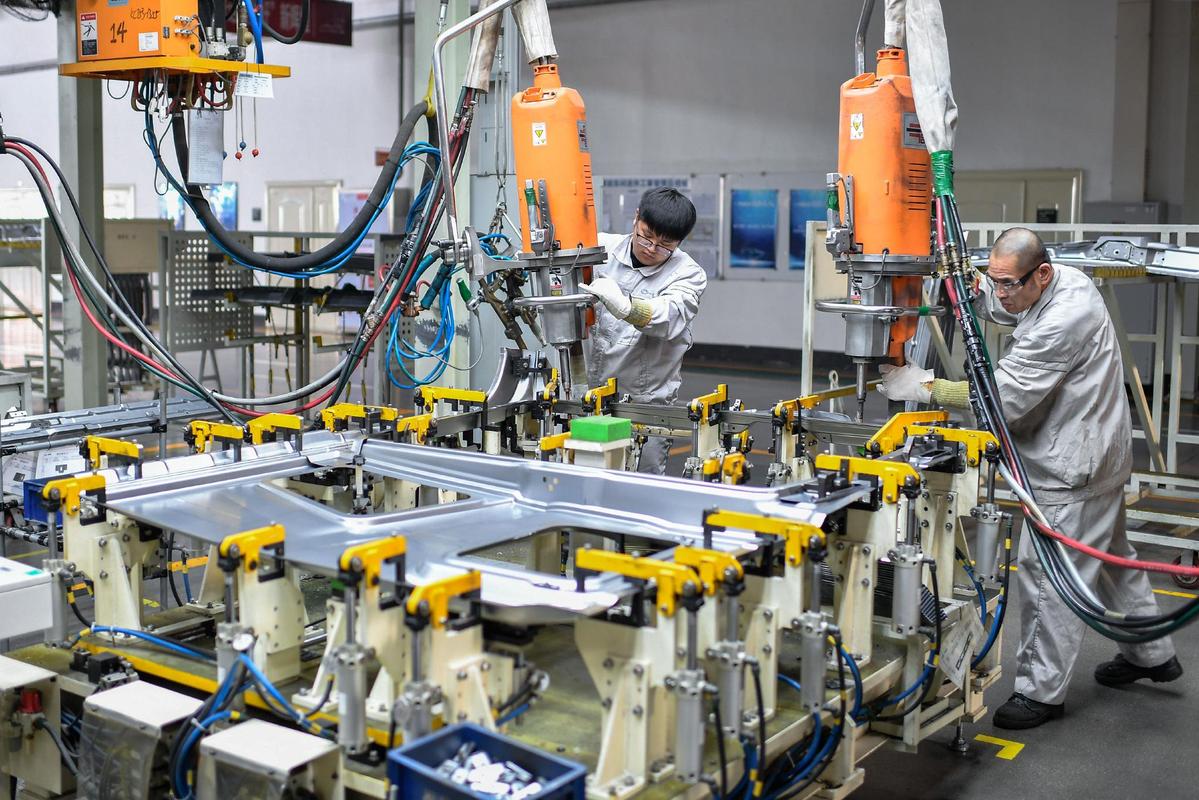
上个月去东莞一家做汽车五金冲压的工厂调研,老板拉着我看废料堆,苦笑着说他们厂钢材利用率一直卡在62%,隔壁同行能做到71%,差了快9个点。一年两百多吨钢材就变成废铁按斤卖,小一百万直接打了水漂。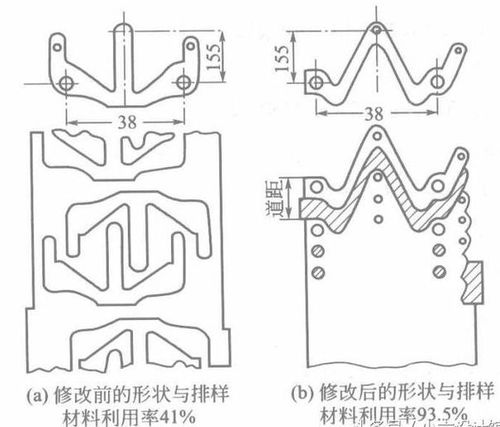 汽车车身冲压件排料优化对比图
为啥差这么多?说穿了就是排料的问题。很多开模十几年的老师傅,习惯按经验排刀,为了避免送料出问题,刻意留宽了边角余料,从来没算过累积下来的损耗。
现在行业里早就用自动排料软件提前模拟了,普通形状的冲压件,一次优化就能提升3-5个点的材料利用率,复杂的拉伸类冲压件最多能提8个点以上。
问:我们厂老师傅都说自动排料容易出问题,真的靠谱吗?
答:说实话,老师傅的经验当然值钱,但一个多工位的复杂冲压件,排列组合有上百种,老师傅算一天,软件几分钟就能遍历所有可能性,还能自动匹配工厂现有卷料的标准宽度步距,不会出现排出来很好但买不到对应料的尴尬,现在新开模具,九成以上都会用软件预排,出错概率比人工低多了。
还有个容易忽略的点:修模的时候,很多工人习惯把定位块往大了修,就怕送料错位出不良。多出来的两三个毫米,看起来不多,一万件冲压件做下来,就能多耗小半卷料,积少成多,又是一笔不小的浪费。
冲压件的模具寿命优化,花一块钱能省十块钱
我见过太多工厂,冲床二十四小时连轴转,模具坏了才修,冲压件出毛刺尺寸超差了才换镶件,这中间亏的钱,远比你想象的多。 浙江有家做家电外壳冲压件的工厂,原来一套冷冲模具平均冲八万次就报废了,后来他们改了个简单的习惯:每三万次冲压就拆模做一次保养,给成型镶件做一遍氮化处理,现在一套模具平均能冲十六万次,模具采购成本直接砍半。 模具磨损导致的不良冲压件成品对比
冲压油选不对,也是毁模具的大杀手❗
很多小厂图便宜用废机油混着当冲压油,拉伸的时候容易粘模,不光刮花冲压件表面出不良,还会加速模具凹模的磨损,算下来,省了几千块的油钱,废了上百件冲压件,还提前大半年换模具,怎么算都是亏。
问:我们厂主要做小批量定制冲压件,单量少换模勤,也要花功夫做模具保养吗?
答:那当然,定制冲压件的单件利润高,出一件不良,亏的就是好几件的利润,而且模具保养好,精度保持得好,下次客户翻单直接就能生产,不用重新修模校模,省下来的时间就能接更多单,怎么算都划算。
冲压件生产的智能化,真不是大厂才玩得起的花架子
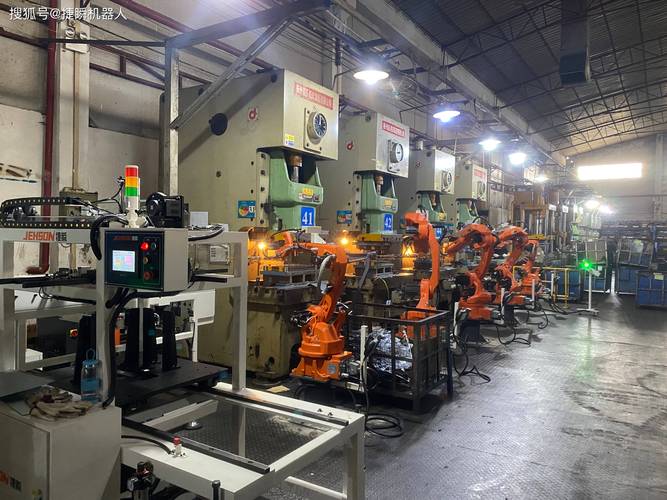 冲压件生产的智能化,真不是大厂才玩得起的花架子
很多中小厂老板一提到智能化就摇头,说我们做冲压件就是赚辛苦钱,投那玩意干嘛?其实不是,现在很多智能化改造都是轻量化的,投入不高,见效特别快。
去年接触到温州一家二十多台冲床的冲压厂,也就百来人的规模,他们在出料口装了一套几千块的视觉在线检测系统,专门挑带毛刺、变形、尺寸不对的不良冲压件。原来要三个工人全检,现在一个工人管机器就行,还不会漏检,客户投诉直接降了八成,不到半年就收回了成本。💡
还有现在普及的快速换模夹具,原来换一套大型冲压模要两三个小时,现在熟练工人半小时就能搞定,原来量少的单不敢接,现在小到几十件的定制冲压件也能接,利润率比大批量走量还高。
说实话,很多人提起冲压件,都觉得是低附加值的苦力活,赚不到什么钱。可你只要把这些不起眼的细节抠到位,利润空间一下子就能拉开好几个点。
现在新能源汽车、光伏设备都需要大量高精度冲压件,你能把不良率从千分之三降到万分之三,能把交付周期再缩短两天,客户就愿意给你稳定的长期单,价格还能比同行高两个点,这不比你到处抢低价烂单舒服?
不过话说回来,也不要上来就瞎折腾,砸几百万全换设备全改线,先把排料优化、模具保养、废料分类这些基础活做好,这些都是投入几十块几百块就能见效益的事,先把这部分浮在水面的利润装到口袋里,再慢慢升级设备,稳扎稳打比什么都强,对吧?