小批量生产:为什么它成了制造圈新的赚钱赛道?
上个月跑了珠三角三个制造工业园,见了五个开机械加工厂的老板。
三个都在说同一件事:原来靠走量养活工厂的大批量订单,越来越少,价格压得离谱还拖款。反过来,找上门的小批量订单,越来越多。
原来谁接小单谁傻。赚的那点钱,不够调机一次的工时费。现在呢?不少老板靠小批量生产,活得比原来滋润多了。
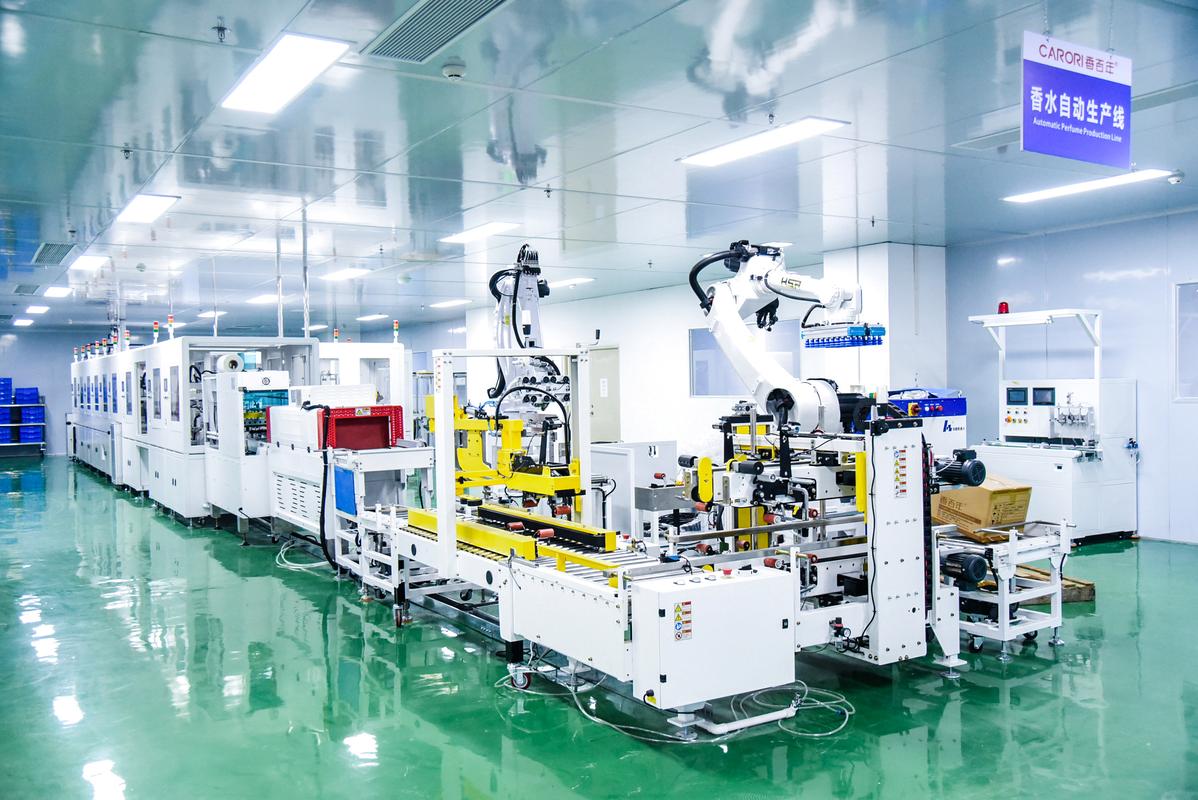
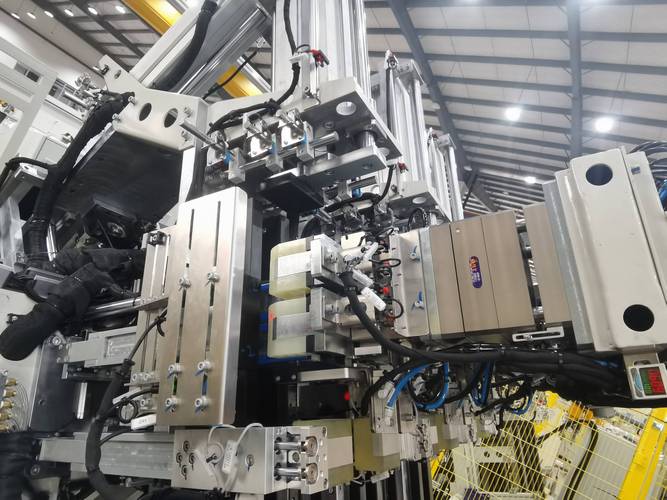
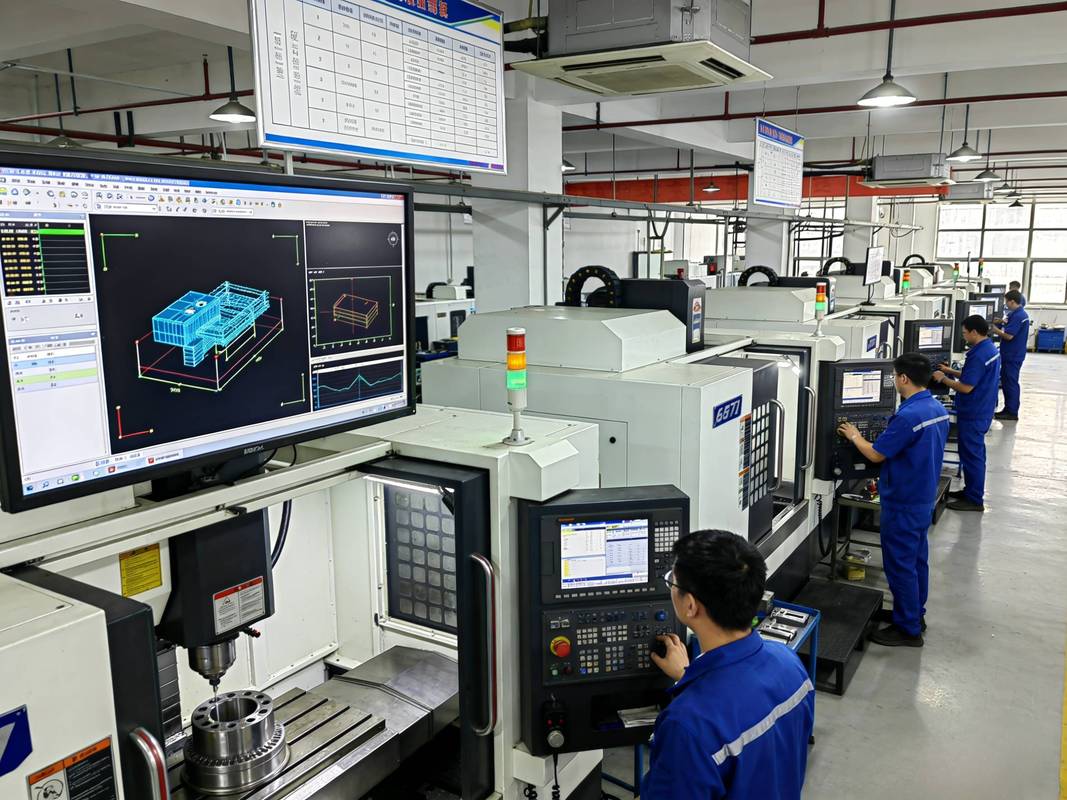
 东莞工厂车间小批量生产机械加工场景
问:小批量生产是不是只能用来做新品打样,赚点辛苦钱?
答:真不是。现在很多稳定盈利的小批量生产,都是正经的量产订单。举个例子,我认识一个宁波做越野改装配件的工厂,全系列有近千个SKU,每个SKU一年的销量也就三五十件,加起来一年做两个多亿的营收,毛利能做到30%以上,比做给整车厂配套的大批量改装件赚钱多了。还有现在很多工业自动化集成商,每个项目的非标部件都不一样,每个项目也就十几件,这都是长期稳定的小批量生产需求,根本不是一锤子买卖的打样。
问:入行做小批量生产,最容易踩的坑是什么?怎么控制成本?
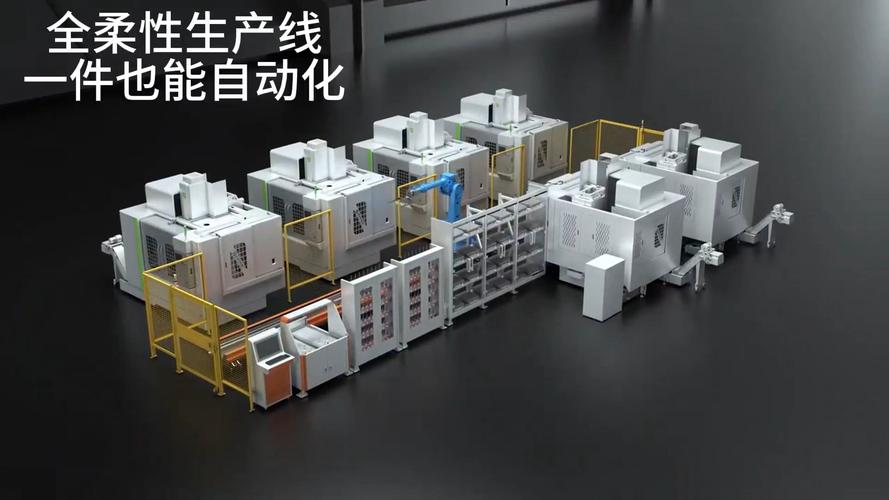
答:最坑的就是盲目砸钱上全自动化生产线,说我要升级做柔性制造,结果设备买了,开工率不到30%,每个月折旧都赚不回来,活活被拖死。说实话,现在做小批量生产,成本控制的核心就是压固定成本。很多做得好的厂,都是用八成新的二手数控设备,搭配通用模块化工装,不用专门为某款产品做昂贵的专属工装,能共用就共用。把固定成本压下来,哪怕单量波动,也亏不到哪里去。
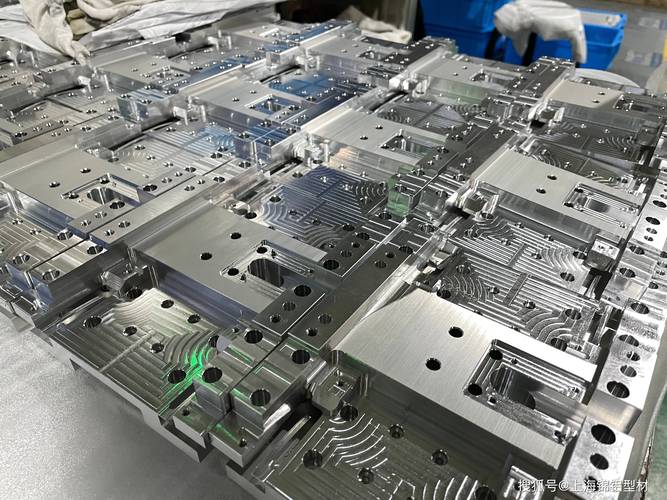
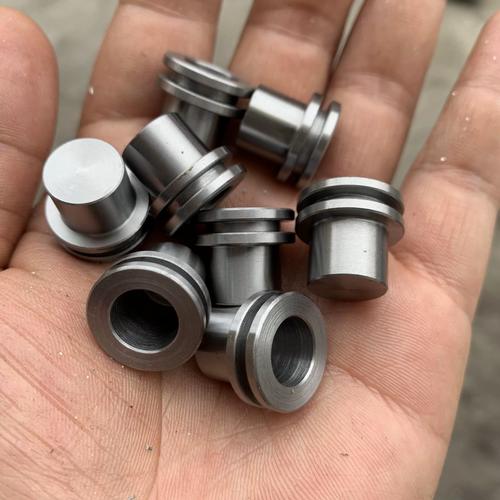
机械加工厂小批量生产零件调机操作场景
不过话说回来,不是什么厂都能赚这个钱。核心门槛是什么?是把换产时间压缩到极致。你做一款小单,调机要调一天,这一天的人工、设备损耗,摊到10件产品上,每件成本直接涨三成,不亏才怪。现在做得好的厂,换产调机时间能控制在两个小时以内,这个就是核心竞争力。
想转做小批量生产,先搞定这三件事
✅ 第一,把工艺模块化拆分
别每个新单都从头画图纸做工艺。把你常接的订单按材料、精度、尺寸分成不同的模块,接了单直接拼模块出工艺方案,一天就能出工艺,原来要三天,省出来的时间就是钱。
✅ 第二,培养全能工,别堆人头
小批量生产工序多单量少,一个工人只会开铣床,一个只会开CNC,两个人的工时分摊到十件产品上,成本直接上去。培养能开多台设备、做多道工序的全能工,一个人看两台CNC还能顺带做检验,人力成本直接降三分之一。
✅ 第三,重新做报价逻辑
别拿大批量的报价公式套小批量。大批量是把调机、工装成本平摊到几千几万件产品里,小批量你总共就做十几件,一定要把固定成本单独算进去,别不好意思报高价。很多新手做小批量亏,就是报价的时候只算了材料和单位工时,忘了把调机、工装、管理成本加进去,做一单亏一单。
说实话,现在制造行业整体内卷,大批量订单抢得头破血流,反而小批量生产是个少有人抢的赛道,门槛不高,利润不低,还不用看大客户脸色。当然,也不是说转就转,先拿十分之一的产能试手,摸清楚规律了再扩,稳一点总没错。
为什么小批量生产突然火了?
本质原因是需求端变了。 原来的制造逻辑是,我造一百万台同款产品,卖给一百万个人,摊薄成本赚钱。现在呢? 用户要个性化,品牌要多SKU,新品迭代速度快到吓人。新能源车企换个配置就要改一批零部件,医疗设备厂商要给不同医院做定制化改装,户外装备品牌一年出十几个新款,每个款先试产几十台卖卖看,不好卖直接砍款。 这些需求,全都是小批量生产的盘子。 原来整个产业链都撑不起小单,现在不一样了。数控CNC已经普及到乡镇加工厂,柔性工装换型只要几十分钟,连供应链都变了——材料商做小批量材料分销,外协厂也专门接小单,整个生态已经成熟了。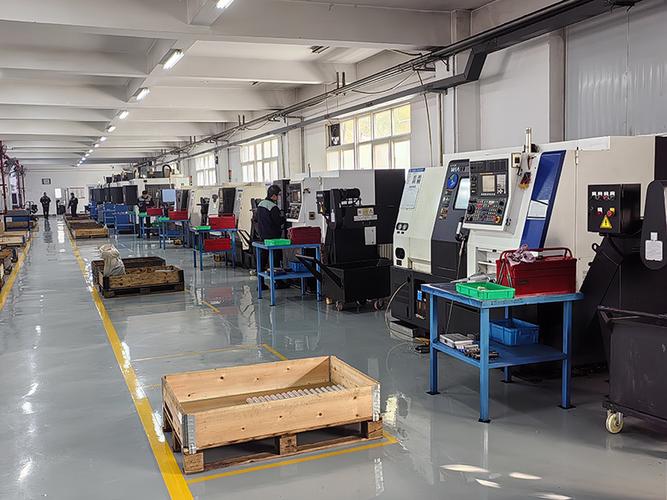 东莞工厂车间小批量生产机械加工场景
问:小批量生产是不是只能用来做新品打样,赚点辛苦钱?
答:真不是。现在很多稳定盈利的小批量生产,都是正经的量产订单。举个例子,我认识一个宁波做越野改装配件的工厂,全系列有近千个SKU,每个SKU一年的销量也就三五十件,加起来一年做两个多亿的营收,毛利能做到30%以上,比做给整车厂配套的大批量改装件赚钱多了。还有现在很多工业自动化集成商,每个项目的非标部件都不一样,每个项目也就十几件,这都是长期稳定的小批量生产需求,根本不是一锤子买卖的打样。
问:入行做小批量生产,最容易踩的坑是什么?怎么控制成本?
答:最坑的就是盲目砸钱上全自动化生产线,说我要升级做柔性制造,结果设备买了,开工率不到30%,每个月折旧都赚不回来,活活被拖死。说实话,现在做小批量生产,成本控制的核心就是压固定成本。很多做得好的厂,都是用八成新的二手数控设备,搭配通用模块化工装,不用专门为某款产品做昂贵的专属工装,能共用就共用。把固定成本压下来,哪怕单量波动,也亏不到哪里去。
小批量生产的赚钱逻辑,和大批量完全不一样
大批量拼的是规模,谁成本低谁赢。 小批量拼的是速度和灵活,谁能快速响应,谁就能赚响应速度溢价。 客户要15件零件,要求两周交货。你说我十天就能给你出来,价格比别家高15%,客户眼睛都不眨就签合同。为什么?客户的项目等着上线,晚一天交货损失都不止这点钱。这个就是响应速度的溢价,是小批量生产最大的利润来源。 我见过那个东莞的机加工老板,原来给某自主车企做大批量底盘零件,毛利才8个点,还要押三个月款。去年腾出来三分之一的产能接工业机器人的小批量订单,每个款平均20台,毛利能到22个点,大部分客户还付30%预付款,现金流比原来好太多了。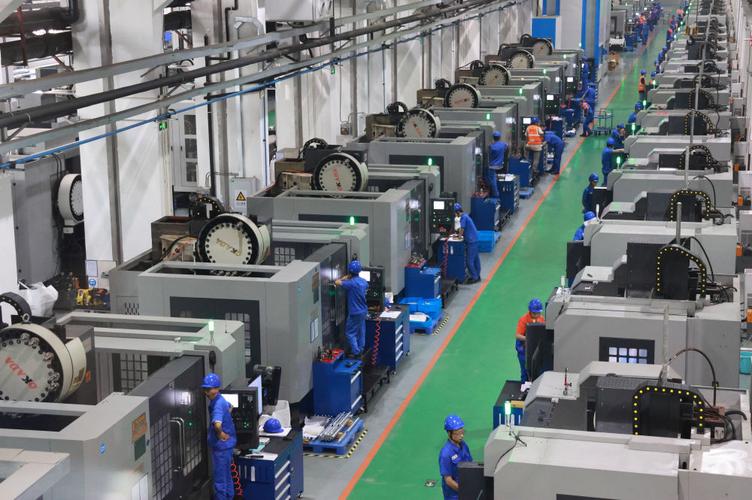 机械加工厂小批量生产零件调机操作场景
不过话说回来,不是什么厂都能赚这个钱。核心门槛是什么?是把换产时间压缩到极致。你做一款小单,调机要调一天,这一天的人工、设备损耗,摊到10件产品上,每件成本直接涨三成,不亏才怪。现在做得好的厂,换产调机时间能控制在两个小时以内,这个就是核心竞争力。
想转做小批量生产,先搞定这三件事
 想转做小批量生产,先搞定这三件事
✅ 第一,把工艺模块化拆分
别每个新单都从头画图纸做工艺。把你常接的订单按材料、精度、尺寸分成不同的模块,接了单直接拼模块出工艺方案,一天就能出工艺,原来要三天,省出来的时间就是钱。
✅ 第二,培养全能工,别堆人头
小批量生产工序多单量少,一个工人只会开铣床,一个只会开CNC,两个人的工时分摊到十件产品上,成本直接上去。培养能开多台设备、做多道工序的全能工,一个人看两台CNC还能顺带做检验,人力成本直接降三分之一。
✅ 第三,重新做报价逻辑
别拿大批量的报价公式套小批量。大批量是把调机、工装成本平摊到几千几万件产品里,小批量你总共就做十几件,一定要把固定成本单独算进去,别不好意思报高价。很多新手做小批量亏,就是报价的时候只算了材料和单位工时,忘了把调机、工装、管理成本加进去,做一单亏一单。
说实话,现在制造行业整体内卷,大批量订单抢得头破血流,反而小批量生产是个少有人抢的赛道,门槛不高,利润不低,还不用看大客户脸色。当然,也不是说转就转,先拿十分之一的产能试手,摸清楚规律了再扩,稳一点总没错。