工业制造中的快速原型:跳过漫长等待,把试错成本砍半
我干工业产品开发快十五年,见过太多好项目,死在打样阶段。
改一次设计,等半个月,废几十万开模费。
项目预算本来就紧,折腾两回,老板直接喊停。
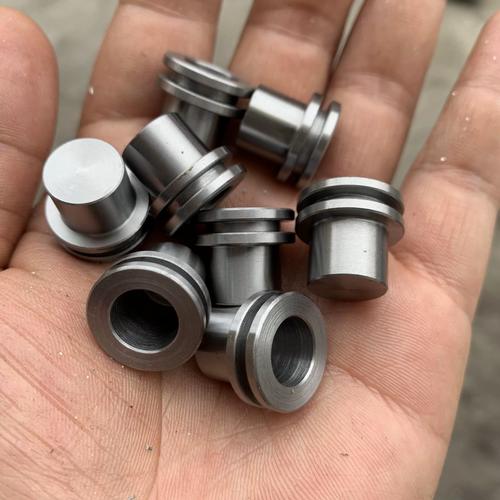
 工业CNC加工快速原型金属样品
现在快速原型完全把这套逻辑推翻了。
不管是3D打印、CNC快速切削还是真空复模,几天就能拿到符合尺寸要求的实体件,成本只有传统开模的十分之一甚至几十分之一。
你测装配,测受力,测外观,测人机交互,测完改,改完再打样,折腾个三五回,花的钱还比不上以前开一套模。
问:快速原型是不是只能做外观样,不能做功能测试?
答:那是十年前的老观念了。现在金属快速原型用CNC加工或者SLM金属3D打印,强度、硬度、精度和批量生产的零件差不到5%,塑料件用高强度PA烧结,做卡扣、传动结构测试完全够用。甚至很多小批量定制的工业设备,直接用快速原型件当成品用,根本不用开模。
不同工业快速原型工艺成品对比图
问:快速原型的精度能满足汽车、航空这类高端行业的要求吗?
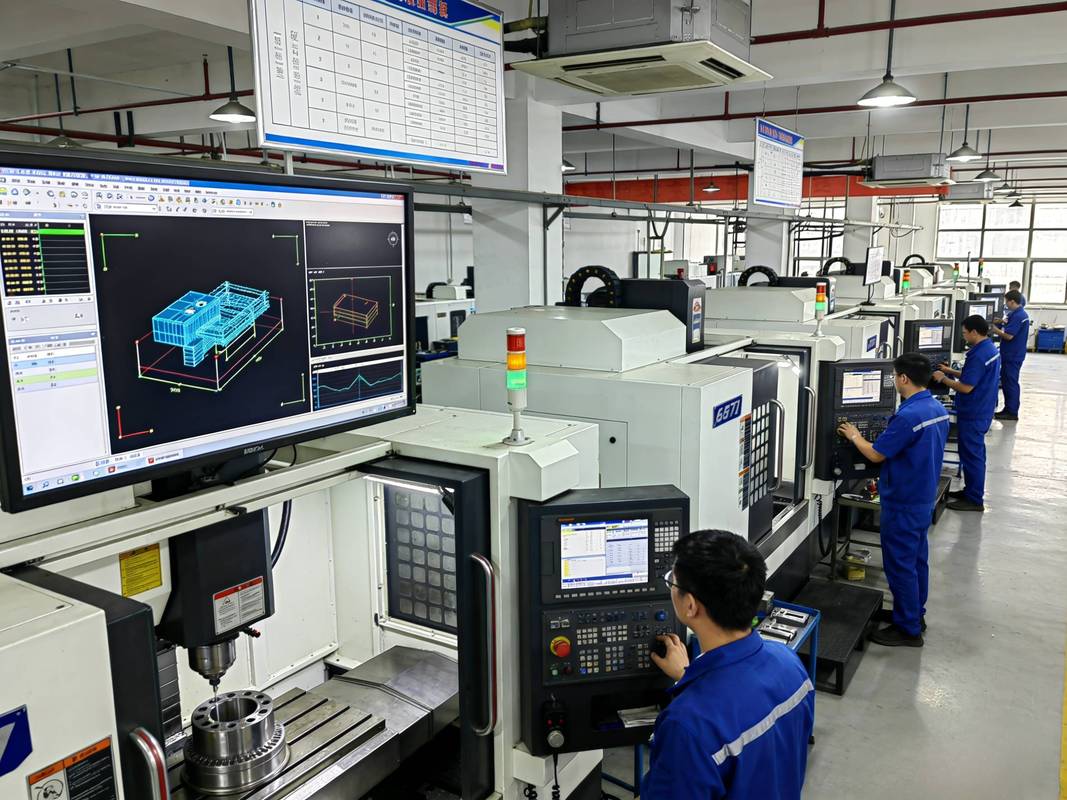
答:完全没问题。现在国内头部的快速原型服务商,CNC加工精度能做到±0.01mm,金属3D打印精度也能控制在±0.05mm以内。航空的风洞测试样、汽车的碰撞测试样,全都是用快速原型做的。很多新势力车企现在新项目全流程都用快速原型做早期验证,把整个项目周期从18个月压缩到12个月以内,这已经是现在行业的标准操作了。
用快速原型最容易踩的几个坑
说实话,我听过不少人吐槽快速原型不好用,大部分不是工艺不行,是自己没踩对点。
第一个坑:直接拿快速原型件的性能对标批量件。比如真空复模的塑料件,因为用的是AB水,耐温性比注塑原生料低10-20度,你要是拿来做发动机舱的零件,当然会变形,这不是快速原型的错,是你选错了工艺,这种情况直接选CNC加工塑料板或者3D打印高强度料就没问题。
第二个坑:不提前说你的测试需求,不给公差留余量。3D打印的塑料件热胀冷缩率比注塑件高,你完全按原图纸做,装配的时候很可能卡不上。提前跟服务商说清楚你做这个样要测什么,要不要留修模余量,人家会给你提前调整,省得最后来回折腾。
第三个坑:贪便宜找小作坊。我之前有个客户,图便宜找了个个人工作室做传动齿轮样,齿距差了0.1mm,装上去转两圈就崩了,回来跟我说快速原型都是骗人的。其实正规服务商做,这个误差能控制在0.01mm以内,价格也就贵个两三百,犯不上省这点钱耽误项目。
不过话说回来,现在快速原型对制造业最大的改变,不是省了多少钱,是给了小团队试错的勇气。以前中小厂想做新产品,光开模就能把现金流拖垮,现在几万块就能折腾三五回,成了就上,不成也亏不了多少。
这才是真的改变了制造业的游戏规则。对吧?
快速原型到底解决了什么工业老问题?
十几年前我在主机厂做底盘附件开发,一个十来厘米的铝合金护板支架,要验证碰撞受力,开一套钢模就得20天,费用八万,只能出3个样品。改个壁厚,调整个安装孔位,就得重新开模,又是八万。项目做下来,三分之一的预算砸进打样,剩下的优化只能砍砍砍,最后上市出了小问题,团队全跟着懊恼。 那时候哪有什么灵活的试错空间?对中小团队来说,开一次模就是背水一战,错了直接公司现金流都断了。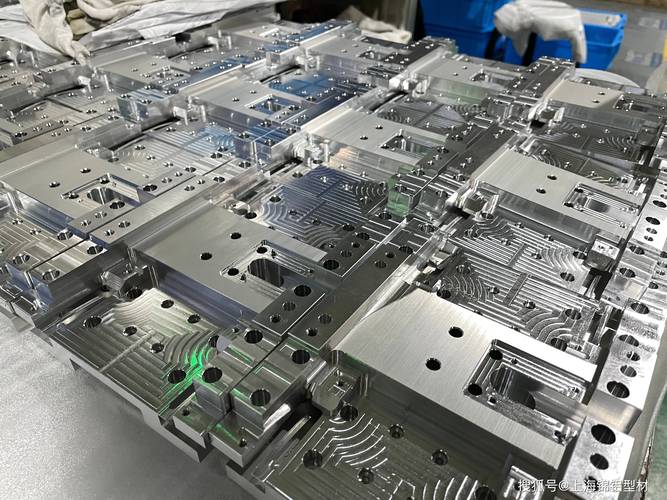 工业CNC加工快速原型金属样品
现在快速原型完全把这套逻辑推翻了。
不管是3D打印、CNC快速切削还是真空复模,几天就能拿到符合尺寸要求的实体件,成本只有传统开模的十分之一甚至几十分之一。
你测装配,测受力,测外观,测人机交互,测完改,改完再打样,折腾个三五回,花的钱还比不上以前开一套模。
问:快速原型是不是只能做外观样,不能做功能测试?
答:那是十年前的老观念了。现在金属快速原型用CNC加工或者SLM金属3D打印,强度、硬度、精度和批量生产的零件差不到5%,塑料件用高强度PA烧结,做卡扣、传动结构测试完全够用。甚至很多小批量定制的工业设备,直接用快速原型件当成品用,根本不用开模。
不同需求怎么选快速原型工艺?
我整理了现在行业最常用的选择逻辑,不用记,对着套就行: 💡 只需要验证外观造型、配色搭配:选SLA光固化3D打印,表面光滑能上色,一天就能出,巴掌大的零件几百块搞定。 ✅ 需要做金属功能样做受力、装配测试:选CNC铝合金加工,精度最高,几千块就能搞定,大部分工业测试需求都能满足。 ❗ 需要20-100件小批量塑料件做测试或者小批量出货:选真空复模,成本只有注塑开模的零头,一周就能出,性能接近注塑件。 ❗ 需要上百件上千件中小批量零件:直接走快速注塑,现在很多厂能做快速开模,两周就能出,比传统开模快一倍,成本砍一半。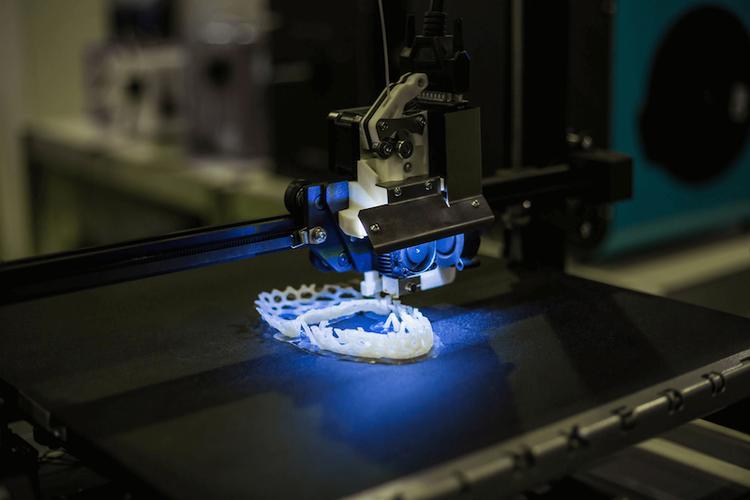 不同工业快速原型工艺成品对比图
问:快速原型的精度能满足汽车、航空这类高端行业的要求吗?
答:完全没问题。现在国内头部的快速原型服务商,CNC加工精度能做到±0.01mm,金属3D打印精度也能控制在±0.05mm以内。航空的风洞测试样、汽车的碰撞测试样,全都是用快速原型做的。很多新势力车企现在新项目全流程都用快速原型做早期验证,把整个项目周期从18个月压缩到12个月以内,这已经是现在行业的标准操作了。
用快速原型最容易踩的几个坑
 用快速原型最容易踩的几个坑
说实话,我听过不少人吐槽快速原型不好用,大部分不是工艺不行,是自己没踩对点。
第一个坑:直接拿快速原型件的性能对标批量件。比如真空复模的塑料件,因为用的是AB水,耐温性比注塑原生料低10-20度,你要是拿来做发动机舱的零件,当然会变形,这不是快速原型的错,是你选错了工艺,这种情况直接选CNC加工塑料板或者3D打印高强度料就没问题。
第二个坑:不提前说你的测试需求,不给公差留余量。3D打印的塑料件热胀冷缩率比注塑件高,你完全按原图纸做,装配的时候很可能卡不上。提前跟服务商说清楚你做这个样要测什么,要不要留修模余量,人家会给你提前调整,省得最后来回折腾。
第三个坑:贪便宜找小作坊。我之前有个客户,图便宜找了个个人工作室做传动齿轮样,齿距差了0.1mm,装上去转两圈就崩了,回来跟我说快速原型都是骗人的。其实正规服务商做,这个误差能控制在0.01mm以内,价格也就贵个两三百,犯不上省这点钱耽误项目。
不过话说回来,现在快速原型对制造业最大的改变,不是省了多少钱,是给了小团队试错的勇气。以前中小厂想做新产品,光开模就能把现金流拖垮,现在几万块就能折腾三五回,成了就上,不成也亏不了多少。
这才是真的改变了制造业的游戏规则。对吧?