增材制造:为什么它正在改写航空航天工业的生产规则
上个月去上海虹桥参加航空配套展,我蹲在一台金属增材制造设备旁看了半个多小时。
旁边值班的工程师闲下来跟我唠了俩小时,把我五年前对增材制造的刻板印象砸得稀碎。
以前我也觉得,增材制造就是实验室里打样、给文创行业做手办的花活儿,上不了工业批量生产的台面。
现在呢?
 航空发动机增材制造燃油喷嘴成品
别小看这百分之三十的减重。民航飞机每一公斤减重,飞二十年全生命周期能省超过30万的燃油成本。一架飞机用几十个这样的增材零件,就是上千万的成本节省。
问:增材制造打印出来的零件强度够过航空适航证吗?
答:别拿五年前的老黄历看现在。去年国内商飞ARJ21支线客机已经正式用上了增材制造生产的钛合金结构件,多项适航认证都拿到了。现在金属增材制造的后热处理工艺早就成熟了,只要参数调校到位,零件致密度能到99.9%以上,强度比传统铸造还高,点阵结构的抗疲劳性甚至优于传统工艺。
问:那为什么现在还没有全机都用增材制造造零件?
答:太贵啊!
目前金属增材制造的设备成本、金属粉末成本都还没下来,小批量做复杂零件,成本比传统开模铸造低太多,可要是大批量造简单的机翼蒙皮、普通结构件,还是传统锻压划算。再过十年?不好说,现在国内已经有企业把钛合金粉末的成本砍了三分之一了,说不定再过五年,成本还能再降一半。
增材制造修复航空涡轮叶片现场
东航的维修基地去年一年就用这种方法修了快两百片叶片,直接省了近两个亿的采购成本,你说香不香?
不止民航,现在国内军机维修也开始大面积用增材制造了,很多之前只能报废的贵重零件,现在修修就能接着用,节省的经费能多安排不少新研发项目。
别盲目跟风:选对工艺比砸钱买设备重要
我最近见了好几个工厂老板,一听说增材制造风口,砸一两千万买了设备,结果回来放着落灰,用不顺。为啥?根本没搞清楚自己要做什么,盲目跟风买错了工艺。
给大家捋几个最常用的场景,省得你们踩坑:
💡 做小批量钛合金航空结构件、发动机零件:选激光选区熔化(SLM),精度高质量稳,适合复杂小件,就是速度慢成本高,对应场景完全没问题。
💡 做大型航空工装、塑料检测夹具:选选择性激光烧结(SLS),不用支撑,成型速度快,强度够,成本比SLM低好多。
❗ 做大尺寸火箭燃料箱壳体、大型钛合金框架:选电弧增材制造,能打印好几米级的大件,成型速度比SLM快几十倍,成本低一个数量级,完全适配大型件需求。
没有什么“万能增材制造工艺”,那些吹自己设备能搞定所有产品的厂商,都是鬼话。
不过话说回来,这两年国内增材制造的进步真的让人惊喜。去年我去珠海航展,看到好几家国内企业展出了用增材制造做的碳化硅陶瓷基复合材料构件,给下一代大推力航空发动机用,耐热性比传统单晶叶片还高两百度,推重比能直接上一个台阶。
之前做这种复杂的陶瓷基构件,传统工艺烧结出来十件有九件开裂,合格率不到10%,增材制造一次成型,合格率直接拉到60%以上,成本砍了一半还多。这就是实打实的技术突破。
别把增材制造当成什么遥不可及的未来黑科技。它现在已经扎进航空工业的生产、维修各个环节了,改着传统制造的老规则。
再过五年,你去任何一家航空配套厂逛,看不到增材制造设备,才奇怪。
不是“样品专用”,是批量生产的核心解法
航空工业对零件的要求有多反人类?要轻,要强,还要能扛一两千度的高温,内部还要做复杂的冷却通道、点阵结构来减重散热。 传统制造工艺是什么样?做复杂内腔只能分开铸造再焊接,拼缝处天生带应力,飞个几年容易出裂纹,重量还下不去。 增材制造不一样,一层一层堆出来,再复杂的内腔、点阵结构都能一次成型。我当时亲眼见过打印好的航空发动机燃油喷嘴,内部四个交叉的冷却流道,传统工艺根本做不出来,增材一次就成型,重量比焊接组装的轻32%,使用寿命还翻了一倍。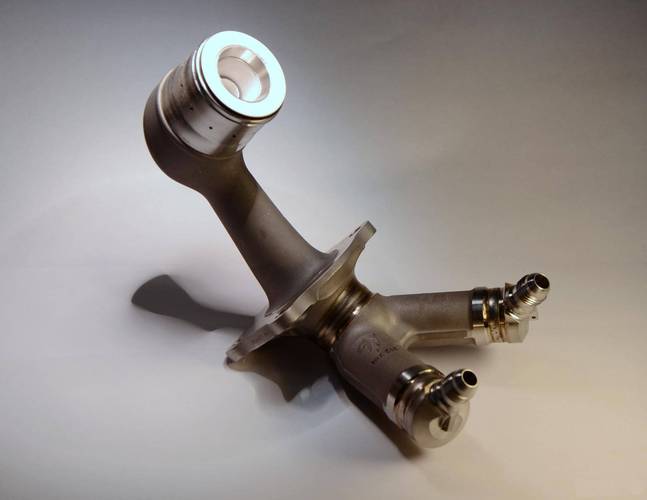 航空发动机增材制造燃油喷嘴成品
别小看这百分之三十的减重。民航飞机每一公斤减重,飞二十年全生命周期能省超过30万的燃油成本。一架飞机用几十个这样的增材零件,就是上千万的成本节省。
问:增材制造打印出来的零件强度够过航空适航证吗?
答:别拿五年前的老黄历看现在。去年国内商飞ARJ21支线客机已经正式用上了增材制造生产的钛合金结构件,多项适航认证都拿到了。现在金属增材制造的后热处理工艺早就成熟了,只要参数调校到位,零件致密度能到99.9%以上,强度比传统铸造还高,点阵结构的抗疲劳性甚至优于传统工艺。
问:那为什么现在还没有全机都用增材制造造零件?
答:太贵啊!
目前金属增材制造的设备成本、金属粉末成本都还没下来,小批量做复杂零件,成本比传统开模铸造低太多,可要是大批量造简单的机翼蒙皮、普通结构件,还是传统锻压划算。再过十年?不好说,现在国内已经有企业把钛合金粉末的成本砍了三分之一了,说不定再过五年,成本还能再降一半。
被忽略的降本惊喜:维修端的隐形革命
说实话,大部分人都盯着增材制造造新件,其实增材制造在航空维修领域的价值,比造新件还大。 你知道吗?民航发动机的一片涡轮叶片,采购价就要几十万,要是叶片只是不小心击伤了一小块,按照以前的规则,整个叶片都得扔。几十万直接打水漂。 之前也有焊补工艺,但是焊补精度不够,做完之后叶片动平衡差,飞不了几千小时又出问题,没人敢用。 现在呢?用增材制造直接在损伤位置精准堆出修复轮廓,之后打磨精加工,精度能控制在0.01毫米以内,做完动平衡完全符合适航要求,修复成本只有换件的十分之一。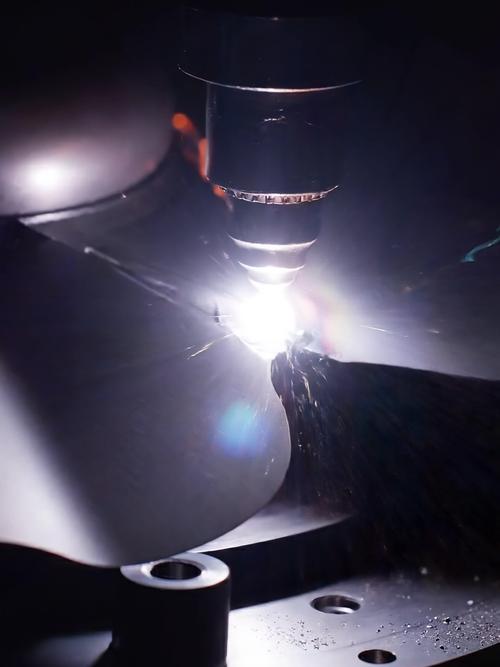 增材制造修复航空涡轮叶片现场
东航的维修基地去年一年就用这种方法修了快两百片叶片,直接省了近两个亿的采购成本,你说香不香?
不止民航,现在国内军机维修也开始大面积用增材制造了,很多之前只能报废的贵重零件,现在修修就能接着用,节省的经费能多安排不少新研发项目。
别盲目跟风:选对工艺比砸钱买设备重要
 别盲目跟风:选对工艺比砸钱买设备重要
我最近见了好几个工厂老板,一听说增材制造风口,砸一两千万买了设备,结果回来放着落灰,用不顺。为啥?根本没搞清楚自己要做什么,盲目跟风买错了工艺。
给大家捋几个最常用的场景,省得你们踩坑:
💡 做小批量钛合金航空结构件、发动机零件:选激光选区熔化(SLM),精度高质量稳,适合复杂小件,就是速度慢成本高,对应场景完全没问题。
💡 做大型航空工装、塑料检测夹具:选选择性激光烧结(SLS),不用支撑,成型速度快,强度够,成本比SLM低好多。
❗ 做大尺寸火箭燃料箱壳体、大型钛合金框架:选电弧增材制造,能打印好几米级的大件,成型速度比SLM快几十倍,成本低一个数量级,完全适配大型件需求。
没有什么“万能增材制造工艺”,那些吹自己设备能搞定所有产品的厂商,都是鬼话。
不过话说回来,这两年国内增材制造的进步真的让人惊喜。去年我去珠海航展,看到好几家国内企业展出了用增材制造做的碳化硅陶瓷基复合材料构件,给下一代大推力航空发动机用,耐热性比传统单晶叶片还高两百度,推重比能直接上一个台阶。
之前做这种复杂的陶瓷基构件,传统工艺烧结出来十件有九件开裂,合格率不到10%,增材制造一次成型,合格率直接拉到60%以上,成本砍了一半还多。这就是实打实的技术突破。
别把增材制造当成什么遥不可及的未来黑科技。它现在已经扎进航空工业的生产、维修各个环节了,改着传统制造的老规则。
再过五年,你去任何一家航空配套厂逛,看不到增材制造设备,才奇怪。