工业切割进化:为什么激光切割成了中小制造厂的必选项?
别被老设备绑死:不同工业切割工艺的隐形坑
工业发展这么多年,切割工艺换了好几轮,很多工厂老板还抱着老观念:能切就行,换设备几十万,犯不着。
真的犯不着吗?
我们掰着手指头算:
火焰切割,优点就是便宜,设备成本低,能切一两米的厚钢板,对吧?但缺点太致命,只能切普通碳钢,切不锈钢、铝合金就挂渣严重,热变形大,下料至少要留8-10mm的加工余量,后面铣磨要花掉两倍的工时。你算一下,工人工资一天三百,这就是白扔的钱。
等离子切割,比火焰快一点,能切有色金属,但切口斜度大,厚板精度差到离谱,而且粉尘、噪音污染大,现在环评查的严,动不动就给你开整改单,够你头疼。
传统线切割,精度够,但速度慢到离谱,切个厚件要几天,只能做小批量模具,根本接不了批量下料的活。
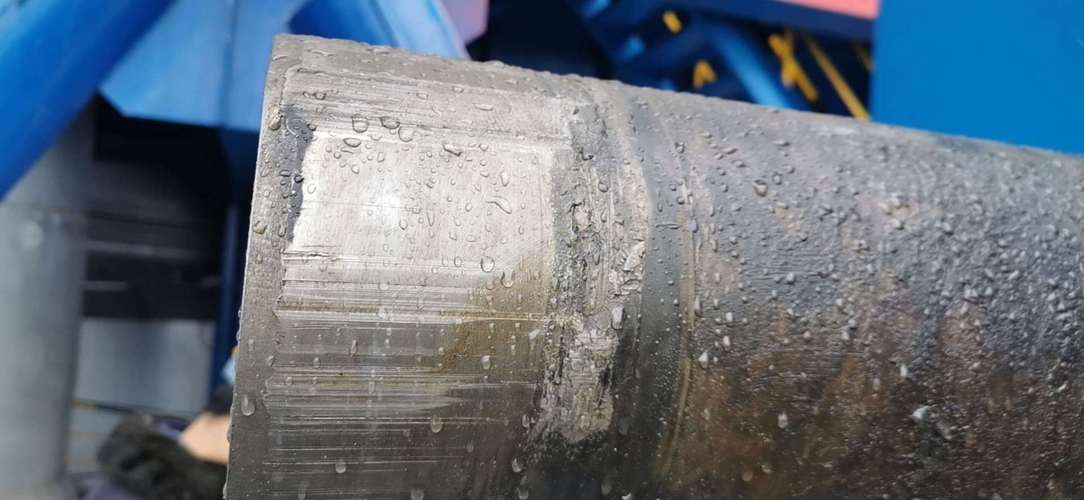
 不同工业切割工艺切割面对比实拍
现在不一样了,光纤激光切割的门槛这几年降的离谱,十年前一台千瓦机要上百万,现在几万块就能拿下入门款,万瓦级的也才几十万,中小厂咬咬牙就能上。
说到这,刚好解答两个很多人问我的问题:
问:我厂里现在还在用老等离子,活能接就是赚的少,有必要换激光切割吗?
答:得分情况说。如果你接的都是大型钢结构粗加工,常年切100mm以上的厚钢板,那火焰切割确实成本更低,没必要换。但如果你接的是钣金机柜、五金配件、新能源汽配这种要求公差在1mm以内的订单,哪怕你一个月只出100吨料,换激光切割最多半年就能回本——省下的打磨工时、减少的废料损耗,比你算的设备折旧多太多了。
问:现在选切割设备,光纤切割和CO2切割到底选哪个?
答:90%做金属加工的中小厂,选光纤准没错。CO2切割切厚亚克力、木板这些非金属还行,工业金属切割领域,光纤的电光转换效率是CO2的三倍,维护成本低一半,现在万瓦光纤能切到50mm厚的碳钢,完全覆盖绝大多数工厂的需求了。
2024年选切割设备,最容易踩的三个坑
现在很多老板动了换切割设备的心思,一调研就乱了,要么买错亏几十万,我整理了几个今年碰到的真实坑,给你们提个醒:
❗ 贪大功率,一步到位
很多老板觉得,我买就买最大功率的,以后接厚活不用换。说实话,3万瓦甚至更大功率的设备,价格是一万瓦的两三倍,电费每小时多耗十几度,你一年能接几次50mm以上厚板的活?绝大多数工厂80%的订单都是切20mm以下的薄板,一万瓦足够用了,真碰到厚活外发加工都比你买个大设备放那吃灰划算。
❗ 只看设备报价,不看售后配件
去年碰上个浙江老板,贪便宜买了小厂的激光切割机,比市场价便宜十几万,开心的不得了。结果用了三个月,切割头保护镜坏了,找厂家买,价格比一线品牌原厂贵一倍,等配件寄过来花了一周,耽误了大客户的交货期,赔了八万违约金,现在那台机器放那当废铁卖都没人要。
💡 记住,买工业切割设备,买的不是那堆铁,是后续的服务和稳定的配件供应,这点钱真不能省。
❗ 忽略排版软件的适配性
很多人看设备只看硬件,忽略软件。现在大部分工厂接的都是多品种小批量的定制单,软件能不能自动优化排版,能不能对接你厂里的ERP系统,差一点点,每天浪费的钢板就是大几百。我见过一个厂,原来用的旧软件排版,材料利用率只有70%,换了自动排版软件之后,直接提到85%,一个月多赚好几万,就这么简单。
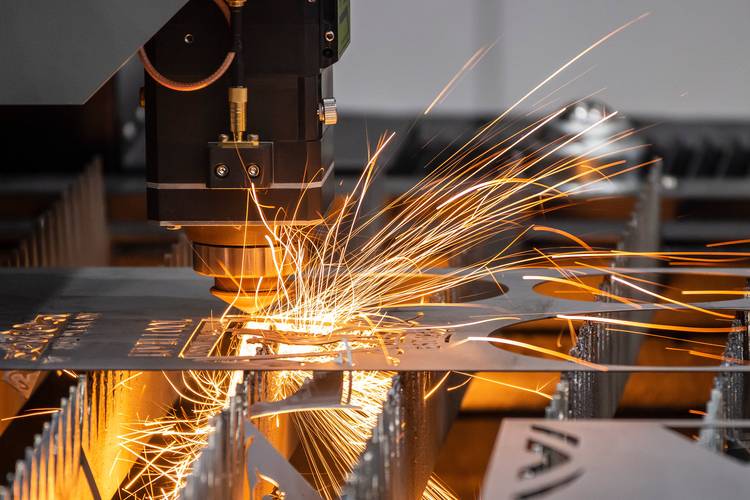
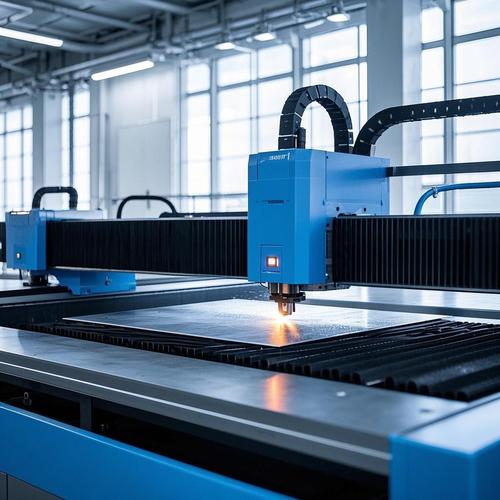 现代化工厂车间万瓦光纤激光切割机作业图
切割的本质,从来都是抢订单
 切割的本质,从来都是抢订单
很多人觉得,切割就是个下料的前置工序,不产生额外价值,能凑合用就凑合用。
这个观念错的离谱。
好的切割,切口光滑无挂渣,不需要二次打磨,省了工人的工时,就是省了钱。公差控制准,不需要返工,不会因为尺寸不对整批报废,就是赚钱。排版利用率高,同样一张钢板,你能多下两个件,就是纯利润。
更关键的是,原来你老设备做不了的高精度订单,现在能做了,客单价直接往上跳一档,这不叫升级设备,这叫换了个更大的饭碗。
不过话说回来,也不是说所有人都要追新。适合自己的才是最好的,你开个做大型钢结构的厂,没必要非要换激光,继续用你的火焰切割没问题。但如果你是做钣金、做汽配、做五金加工,还抱着十年前的老切割机不肯换,那你别怪同行抢了你的订单。
市场就这么大,你省了换设备的几十万,丢的是一年几百万的订单,怎么算怎么亏。
不信你去问问周边换了新设备的老板,十个有九个说换晚了。