搞了20年焊接,才懂高端制造赢在这些细节
前两周去佛山的一家新能源汽车底盘工厂赶项目。亲眼看着一群干了十几年的老师傅,为了一道铝焊接的微裂纹蹲了三个通宵。
很多外行觉得,焊接不就是把两块金属烧熔粘一起吗?能有什么技术含量?
放在十年前可能是这么回事,放现在,高端制造的门槛,一大半卡在焊接上。
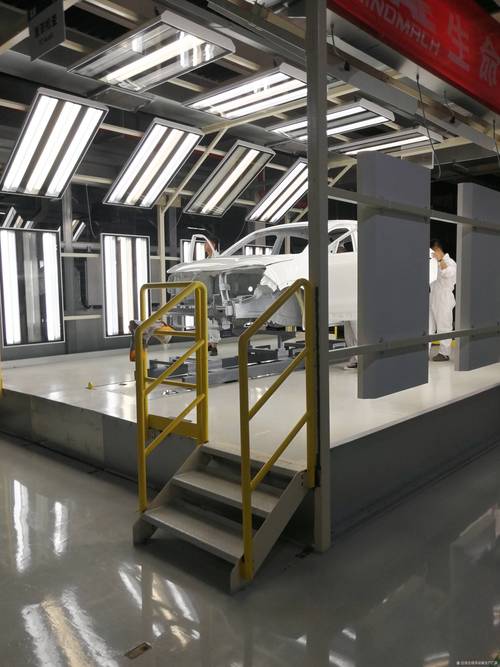
 新能源汽车电池托盘激光焊接生产现场
很多工厂老板以为,花几百万买几台焊接机器人,就能搞定高端订单了。说实话,十家有八家栽在这上面。
机器是死的,人是活的,母材的杂质含量、环境温湿度、保护气的纯度,差一点,焊出来的质量就是天差地别。
问:现在自动化焊接普及这么快,手工焊接会很快被淘汰吗?
答:完全不会。上个月我在昆山一家风电零配件厂,他们光是焊接机器人就有12台,但最核心的塔筒内环焊缝补焊,全靠两个拿了国际焊工证的老师傅稳着。机器人处理规则平面焊缝效率确实高,遇到复杂曲面、变形后的补焊,对弧温的感知、运枪的轻重快慢,老师傅手上那点感觉,现在的AI还学不来。
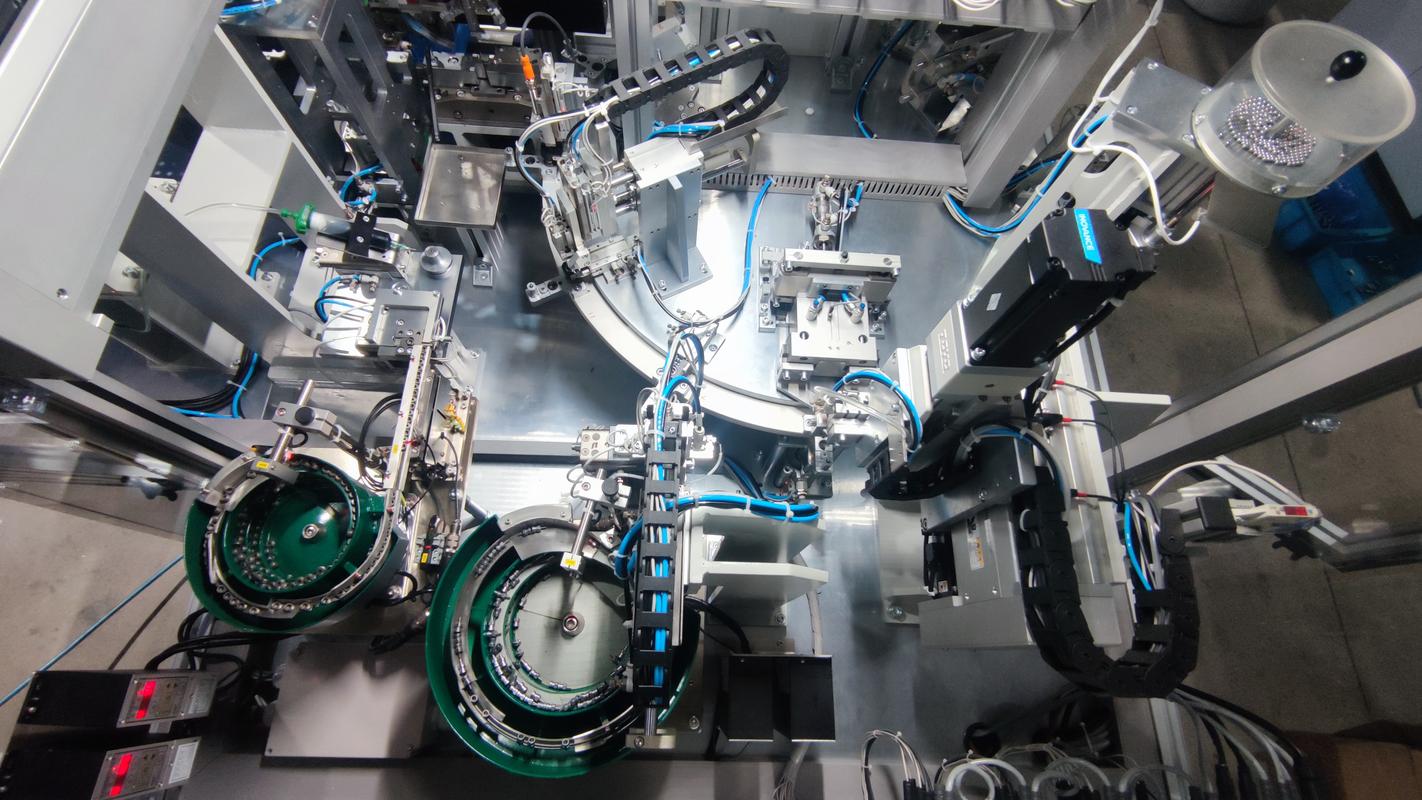
工业焊接机器人现场调试参数
不过话说回来,现在入行的年轻焊工,起点比我们那时候高多了,有自动化设备辅助,学起来也快,就是别太浮躁,沉不下心抠细节就不行。
问:现在网上炒得很热的冷焊接,真的能替代传统热焊接做结构性焊接吗?
答:别交智商税。现在市面上的冷焊接,要么是高强度粘接剂,要么是冷压焊,只适合补小漏、修非受力的外观件,真让它承载荷抗疲劳,用不到一年百分百出问题。我早年在工地见过有人用冷焊补挖掘机大臂的裂纹,结果干活到一半大臂直接断了,差点出人命。要做受力结构件,老老实实选传统热焊接,别听商家吹得神乎其神就交钱。
焊接这行,未来的机会在哪
说实话,我最近两年跑工厂,最大的感受就是,焊接从来不是什么夕阳工序,高端制造往前跑,它跑得比谁都快。
现在AI辅助调参已经落地了,你把母材材质、厚度、焊缝要求输进去,AI一分钟就能给出最优的电流、电压、走枪速度参数,比老师傅调大半天误差还小,很多做批量订单的工厂已经用上了,降本提效真的看得见。
异种材料焊接现在也成熟了,以前铝和钢根本焊不到一起,现在用搅拌摩擦焊,强度够,变形小,新能源汽车的轻量化结构全靠这个,现在懂这个工艺的焊工,月薪开两万都抢不到。
说白了,焊接哪有什么惊天动地的大创新,全是抠细节。
上周佛山那个工厂的问题最后怎么解决的?说出来你可能不信,就是把保护气的纯度从99.9%提到99.99%,再把焊前预热温度提高20度,微裂纹就消失了。
就这么点小事,决定了整批订单的生死,也决定了一个工厂能不能拿下高端订单。
干这行越久越明白,所有的制造优势,都是焊出来的,对吧。
为什么焊接成了高端制造的核心卡点
早年造普通农用机械、低载荷钢结构,焊缝差个1毫米,气孔多两三个,凑合用十年八年也出不了大事。 现在不一样了。 新能源汽车的电池托盘,要防腐蚀、要密封防漏、还要承受整车颠簸的交变载荷,用的都是6系铝镁合金,一点气孔裂纹都不能有。风电的塔筒焊缝,要扛十几年12级台风的反复吹袭,疲劳强度差一点,就是机毁人亡的大事。光伏跟踪支架要在西北荒漠用25年,焊缝腐蚀速度差一倍,寿命直接打对折。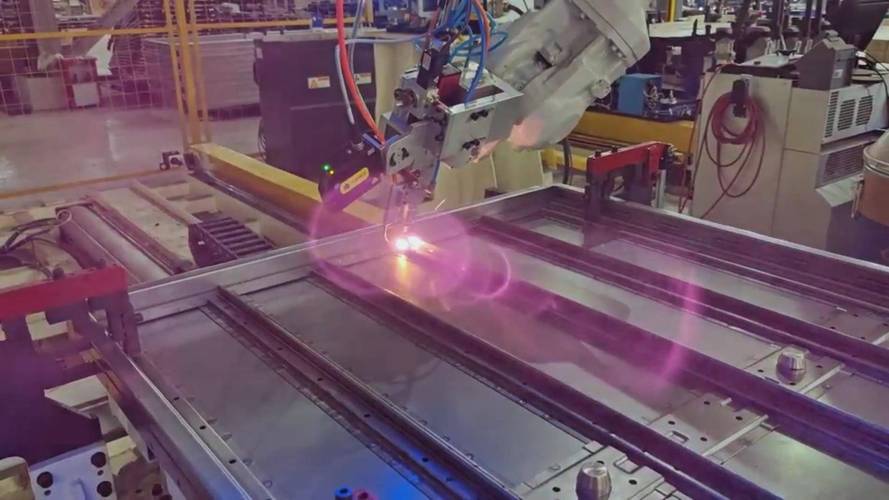 新能源汽车电池托盘激光焊接生产现场
很多工厂老板以为,花几百万买几台焊接机器人,就能搞定高端订单了。说实话,十家有八家栽在这上面。
机器是死的,人是活的,母材的杂质含量、环境温湿度、保护气的纯度,差一点,焊出来的质量就是天差地别。
问:现在自动化焊接普及这么快,手工焊接会很快被淘汰吗?
答:完全不会。上个月我在昆山一家风电零配件厂,他们光是焊接机器人就有12台,但最核心的塔筒内环焊缝补焊,全靠两个拿了国际焊工证的老师傅稳着。机器人处理规则平面焊缝效率确实高,遇到复杂曲面、变形后的补焊,对弧温的感知、运枪的轻重快慢,老师傅手上那点感觉,现在的AI还学不来。
2024年工厂做焊接最容易踩的三个坑
❗ 盲目跟风换新型焊接工艺 现在激光焊接、搅拌摩擦焊火得一塌糊涂,很多工厂不管焊什么都要凑这个热闹。其实你要是焊20毫米以上的厚钢板,激光焊的熔深根本不够,成本还比传统埋弧焊高五六倍,完全是花冤枉钱。适合你的,才是对的。 💡 跳过焊前处理、省掉焊后去应力 为了赶订单,很多工厂直接把这两道工序砍了。母材表面的锈迹、油污不清理,焊进去直接就是气孔杂质;焊完不做去应力处理,残余应力留着,放两个月自己就开裂了。去年长三角一家做储能集装箱的工厂,就是为了赶交付砍了去应力工序,第一批货运到西北,冬天一冻,三分之一的焊缝直接开裂,全部返厂,亏了两千多万。这不是偷懒,这是拿整个厂子开玩笑。 ✅ 砍掉焊工技能培训预算 很多老板觉得,都自动化了还要什么培训?焊机参数调好,工人按按钮就行。真出了问题,全车间没人能搞定,喊厂家上门一来一回耽误半个月,损失的钱够做十年培训了。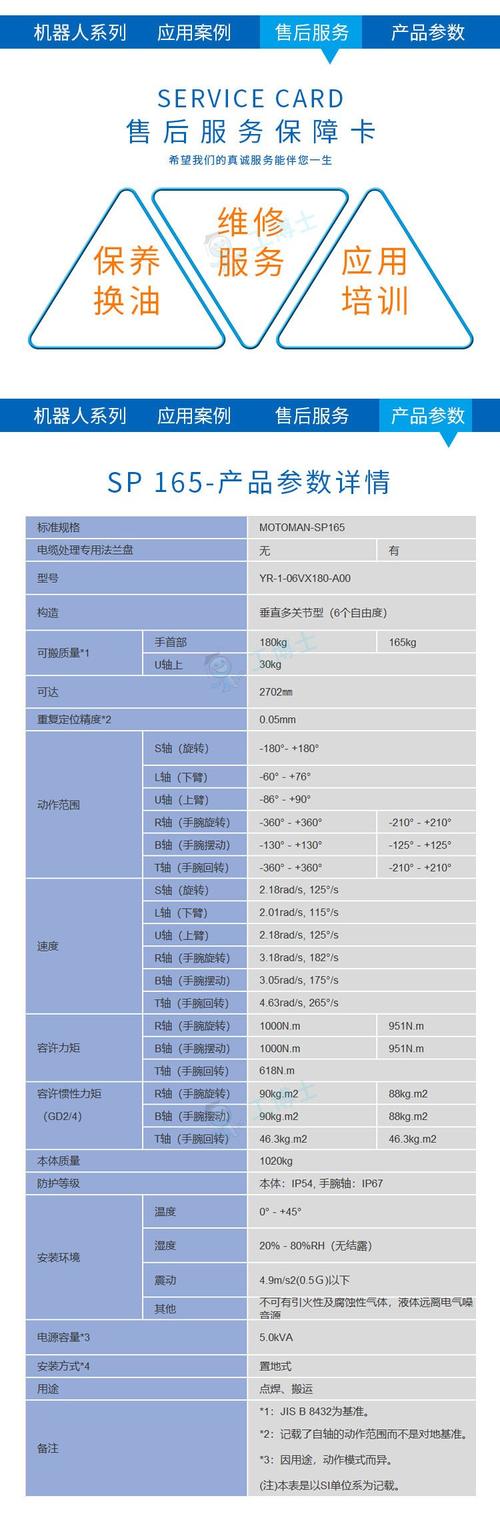 工业焊接机器人现场调试参数
不过话说回来,现在入行的年轻焊工,起点比我们那时候高多了,有自动化设备辅助,学起来也快,就是别太浮躁,沉不下心抠细节就不行。
问:现在网上炒得很热的冷焊接,真的能替代传统热焊接做结构性焊接吗?
答:别交智商税。现在市面上的冷焊接,要么是高强度粘接剂,要么是冷压焊,只适合补小漏、修非受力的外观件,真让它承载荷抗疲劳,用不到一年百分百出问题。我早年在工地见过有人用冷焊补挖掘机大臂的裂纹,结果干活到一半大臂直接断了,差点出人命。要做受力结构件,老老实实选传统热焊接,别听商家吹得神乎其神就交钱。
焊接这行,未来的机会在哪
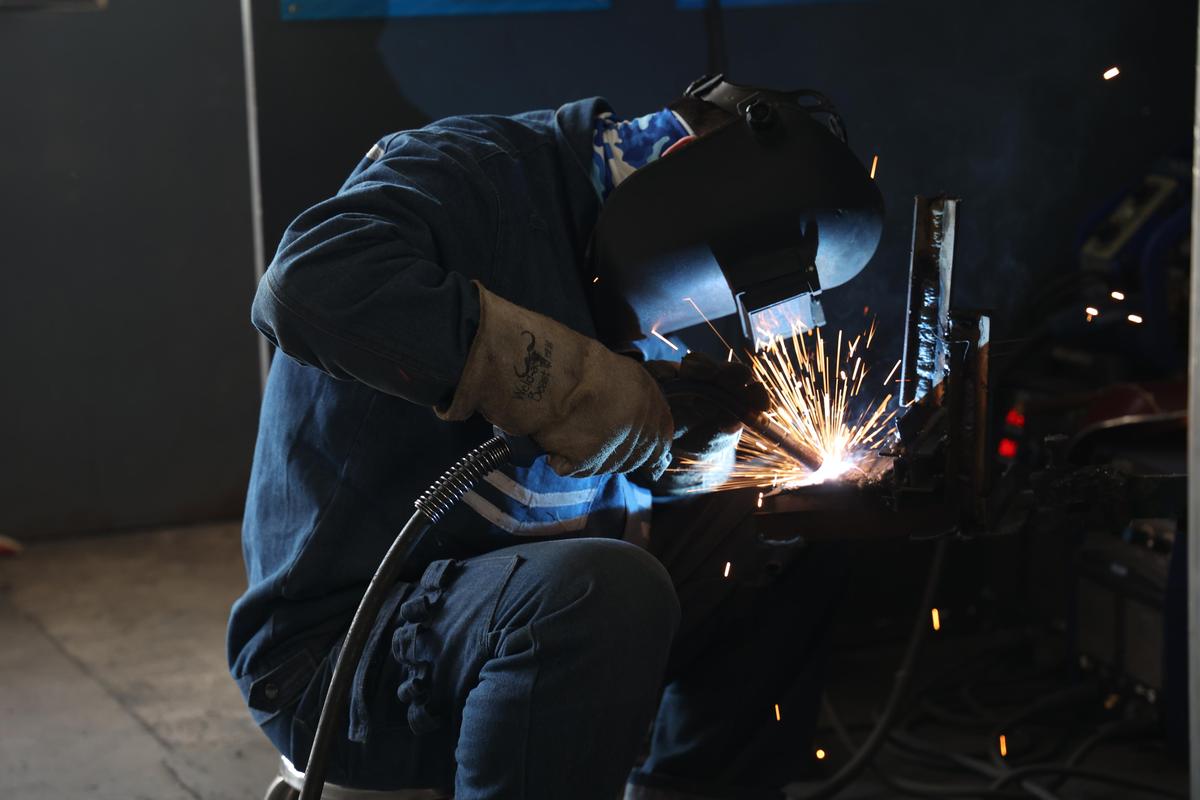 焊接这行,未来的机会在哪
说实话,我最近两年跑工厂,最大的感受就是,焊接从来不是什么夕阳工序,高端制造往前跑,它跑得比谁都快。
现在AI辅助调参已经落地了,你把母材材质、厚度、焊缝要求输进去,AI一分钟就能给出最优的电流、电压、走枪速度参数,比老师傅调大半天误差还小,很多做批量订单的工厂已经用上了,降本提效真的看得见。
异种材料焊接现在也成熟了,以前铝和钢根本焊不到一起,现在用搅拌摩擦焊,强度够,变形小,新能源汽车的轻量化结构全靠这个,现在懂这个工艺的焊工,月薪开两万都抢不到。
说白了,焊接哪有什么惊天动地的大创新,全是抠细节。
上周佛山那个工厂的问题最后怎么解决的?说出来你可能不信,就是把保护气的纯度从99.9%提到99.99%,再把焊前预热温度提高20度,微裂纹就消失了。
就这么点小事,决定了整批订单的生死,也决定了一个工厂能不能拿下高端订单。
干这行越久越明白,所有的制造优势,都是焊出来的,对吧。