钣金折弯:老技师都容易踩的隐形坑,最新工艺避坑指南
干了快二十年钣金加工,我见过太多好活儿,最后栽在折弯这一步。
很多外行人看折弯,不就是踩脚踏扳角度?有什么难的?
错得离谱。
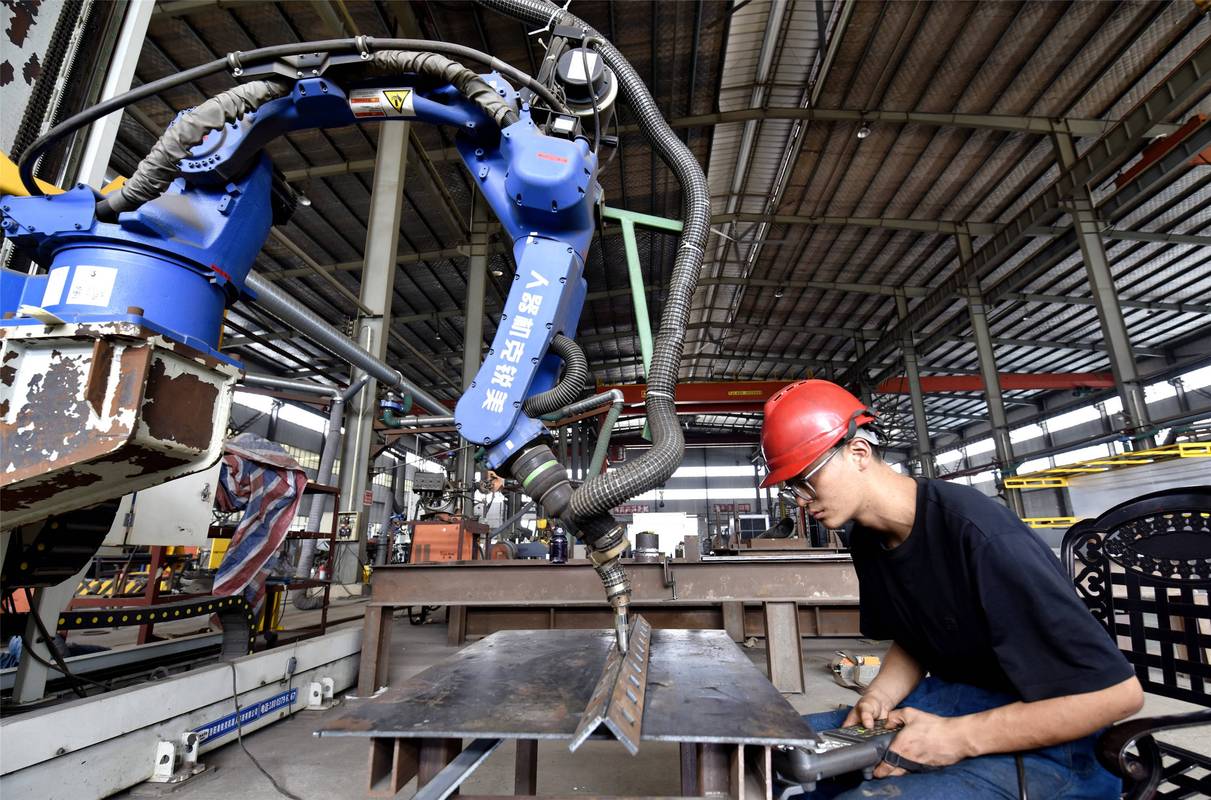
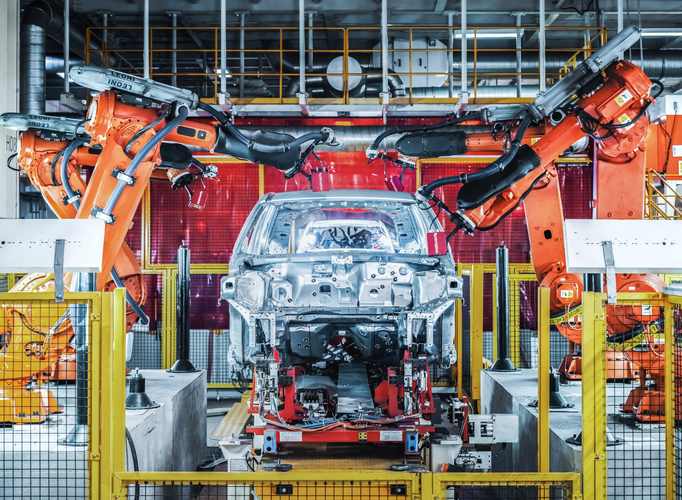
 工厂车间钣金数控折弯机加工现场图
同一块板材,不同的折弯顺序,做出来的精度天差地别。我见过新手折个箱体,先折长边再折短边,最后短边根本下不去刀,活活把整张板废了,这种错误,真的不是个例。
问:折弯的回弹为什么总是算不准?
答:这个问题我被问了没有一百也有八十次。很多新手只会死背材料手册给的回弹系数,根本忘了实际生产里的变量——同牌号的冷轧钢板,不同钢厂生产出来的硬度能差十多个HV,回弹角度直接差出去半度多。更何况你的模具用了大半年,刃口磨耗、模具间隙都变了,手册上的死数怎么可能准?现在新款数控折弯机都带实时回弹补偿传感器,折的时候能自动调角度,但不少小厂舍不得换设备,全靠技师凭手感补刀,这就是为什么同样的活儿,老技工折出来全合格,新手折出来废一半。
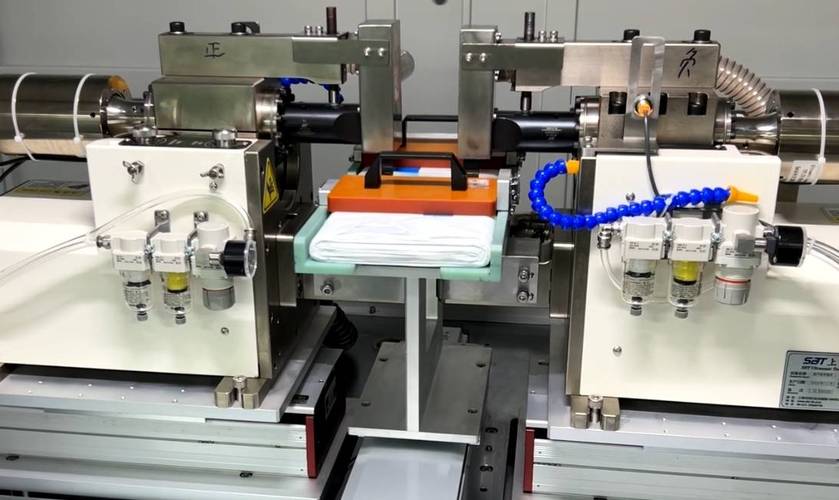
数控折弯机回弹补偿功能操作面板图
近两年折弯工艺的新变化
这两年新能源、光伏行业爆火,对折弯的要求完全推翻了以前的老经验。
比如光伏跟踪支架的长构件,都是几毫米厚的热镀锌板,要求十几米整体折弯,公差控制在0.5mm以内,还不能破坏表面的镀锌层——破坏了就会腐蚀,用个三五年就坏了,客户绝对不会收货。以前的老折弯机干不了这个活,现在都是电液同步数控折弯机配滚轮折弯工艺,滚压折弯不刮伤镀层,精度还稳。
还有新能源汽车的电池包外壳,都是大尺寸铝合金薄板,要求折弯后完全无划痕、平整度差不超过0.2mm,现在很多厂都换成了氮气弹簧折弯模具,压力比传统机械模具均匀太多,折出来的成品合格率能从七成涨到九成五,效果立竿见影。
说实话,我上个月去东莞一个加工厂拜访,老板还在用十几年前攒的旧折弯机,天天说能凑活用不要换,结果一批两千件的活儿,折完废了三百多件,算下来亏的钱都够付新设备的首付了,真的犯不上。
折弯这活儿,就是靠细节堆出来的。很多书本上没写的经验,都是踩坑踩出来的。比如冬天车间温度低,带塑料覆膜的PP复合板折弯容易裂,提前拉去暖房放一夜就好;比如折圆弧折弯,分段折的话刀数越多圆弧越光滑,太多新手为了省刀数,折出来全是棱角,还要打磨半天,反而更费时间。
干这行这么久,我最深的感受就是,折弯从来不是什么简单的辅助工序,它就是钣金加工的脸面,折得好,精度够,客户一眼就能看出你的厂水平什么样。
为什么说折弯是钣金加工的隐形门槛
下料切板错了,还能切小补焊改一改。折弯一刀错了,整张板直接报废,连回炉的价值都没多少。 现在下游行业要求越来越刁,新能源汽车的结构件、光伏支架的长构件,公差动不动就要求0.1mm级别,差一丝都装不上。 不少小厂报价还按刀数算钱,根本没把折弯的技术成本算进去,最后做一单亏一单,都是常事。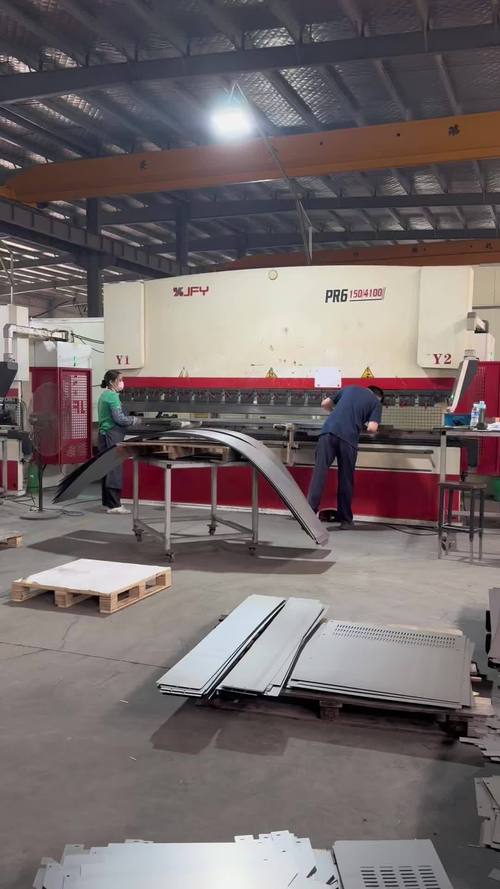 工厂车间钣金数控折弯机加工现场图
同一块板材,不同的折弯顺序,做出来的精度天差地别。我见过新手折个箱体,先折长边再折短边,最后短边根本下不去刀,活活把整张板废了,这种错误,真的不是个例。
问:折弯的回弹为什么总是算不准?
答:这个问题我被问了没有一百也有八十次。很多新手只会死背材料手册给的回弹系数,根本忘了实际生产里的变量——同牌号的冷轧钢板,不同钢厂生产出来的硬度能差十多个HV,回弹角度直接差出去半度多。更何况你的模具用了大半年,刃口磨耗、模具间隙都变了,手册上的死数怎么可能准?现在新款数控折弯机都带实时回弹补偿传感器,折的时候能自动调角度,但不少小厂舍不得换设备,全靠技师凭手感补刀,这就是为什么同样的活儿,老技工折出来全合格,新手折出来废一半。
折弯加工最实用的几个避坑技巧
💡 厚板内R折弯不是一定要开微槽 很多人默认厚板折弯必须开V槽减回弹,可如果折弯位置是受力件,开槽深度超过板厚四分之一,尤其是6系铝合金,折弯的时候百分百从槽底开裂。真要控制回弹,不如调整下模V口宽度,比开槽安全多了。 ❗ 短边折弯一定要换专用模具 折10mm以下的短边,拿常规V模上去折,十有八九会出问题——要么角度歪到姥姥家,要么折弯边压出无法修复的死痕。现在早就有专用的尖V短边折弯模具,几十块钱的成本就能解决大问题,别舍不得换。 ✅ 压痕问题大多有解 问:折弯压痕能不能完全避免? 答:完全消除很难,但九成以上的情况都能降到可接受范围。压痕本质就是下模V口对板材的挤压应力,你换宽度大一号的V口,或者给下模V口贴一层0.5mm厚的耐磨聚氨酯垫,软接触就能消掉大部分明显压痕,对外观要求高的家电钣金、装饰件特别有用。不过话说回来,这么做会增加一点工时成本,总比整张板报废强,对吧?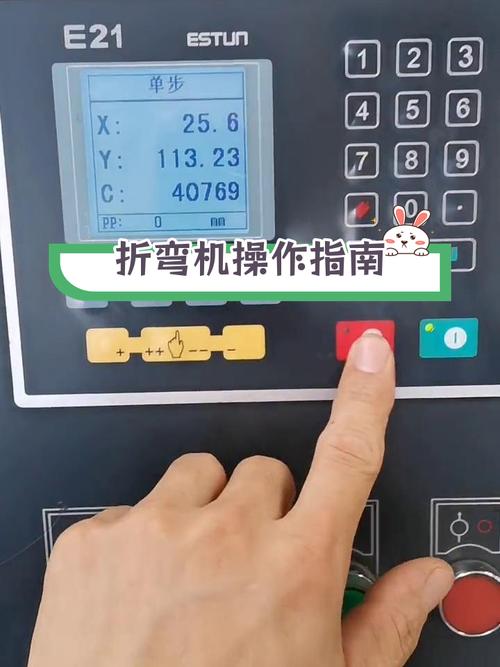 数控折弯机回弹补偿功能操作面板图
近两年折弯工艺的新变化
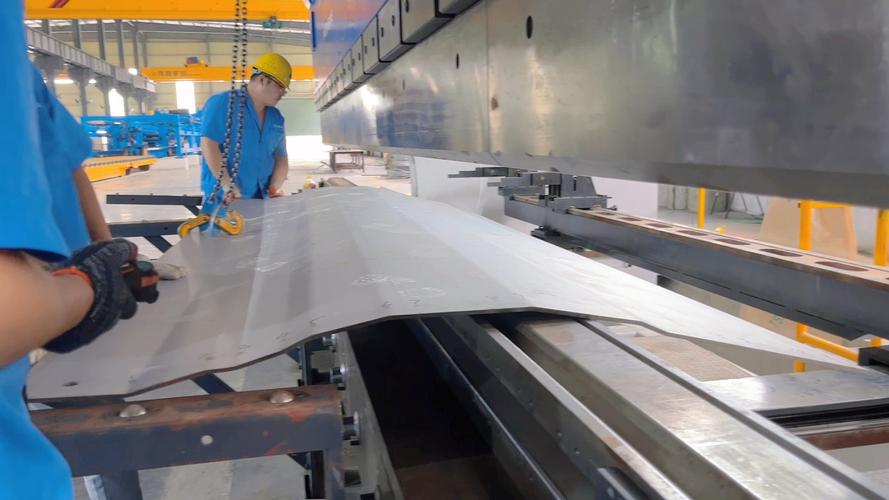 近两年折弯工艺的新变化
这两年新能源、光伏行业爆火,对折弯的要求完全推翻了以前的老经验。
比如光伏跟踪支架的长构件,都是几毫米厚的热镀锌板,要求十几米整体折弯,公差控制在0.5mm以内,还不能破坏表面的镀锌层——破坏了就会腐蚀,用个三五年就坏了,客户绝对不会收货。以前的老折弯机干不了这个活,现在都是电液同步数控折弯机配滚轮折弯工艺,滚压折弯不刮伤镀层,精度还稳。
还有新能源汽车的电池包外壳,都是大尺寸铝合金薄板,要求折弯后完全无划痕、平整度差不超过0.2mm,现在很多厂都换成了氮气弹簧折弯模具,压力比传统机械模具均匀太多,折出来的成品合格率能从七成涨到九成五,效果立竿见影。
说实话,我上个月去东莞一个加工厂拜访,老板还在用十几年前攒的旧折弯机,天天说能凑活用不要换,结果一批两千件的活儿,折完废了三百多件,算下来亏的钱都够付新设备的首付了,真的犯不上。
折弯这活儿,就是靠细节堆出来的。很多书本上没写的经验,都是踩坑踩出来的。比如冬天车间温度低,带塑料覆膜的PP复合板折弯容易裂,提前拉去暖房放一夜就好;比如折圆弧折弯,分段折的话刀数越多圆弧越光滑,太多新手为了省刀数,折出来全是棱角,还要打磨半天,反而更费时间。
干这行这么久,我最深的感受就是,折弯从来不是什么简单的辅助工序,它就是钣金加工的脸面,折得好,精度够,客户一眼就能看出你的厂水平什么样。