被低估的工业牙齿:现代制造里磨具的隐形革命
你摸过新上市电动车的车门内饰板吗?那种没有一丝波纹的镜面质感,你以为是五轴机床一刀铣出来的?错。最后那道收光的工序,全靠磨具。没人提。但少了它,再高端的设计也出不了成品。
 汽车发动机曲轴加工用高性能陶瓷磨具实拍
十年前我跑工厂,磨具都是放在仓库角落堆着,领料的时候按箱拿,没人把它当核心配件。现在呢?上个月去无锡看一家做碳化硅衬底的厂,人家把磨具放在恒温恒湿的库房里,领一块磨具要登记编号,磨损数据要录入系统,比对待进口刀具还金贵。
为啥?碳化硅衬底减薄,要求磨完厚度公差控制在0.5微米以内,磨具磨粒掉一颗,整个衬底就刮花了,一片成本大几千,直接废了。
问:是不是磨具价格越高质量就越好?进口磨具一定比国产靠谱吗?
答:真不是这么回事。我接触的那家光伏厂,原来一直用某欧洲品牌的磨具,去年换了郑州一家厂做的定制磨具,价格只有进口的六成,使用寿命还比进口长了17%,磨出来的硅片合格率还高了0.8个百分点。为啥?人家专门针对他们厂金刚线切割硅片的表面特性,改了陶瓷结合剂的孔隙率,排屑更好,不容易堵屑烧伤,适配性比通用款进口磨具强太多了。选磨具看匹配度,不看牌子,也不看绝对价格。
现在高端制造的精度竞争,已经卡到磨具这一层了。你机床买得再好,磨具不行,最后一步照样掉链子。
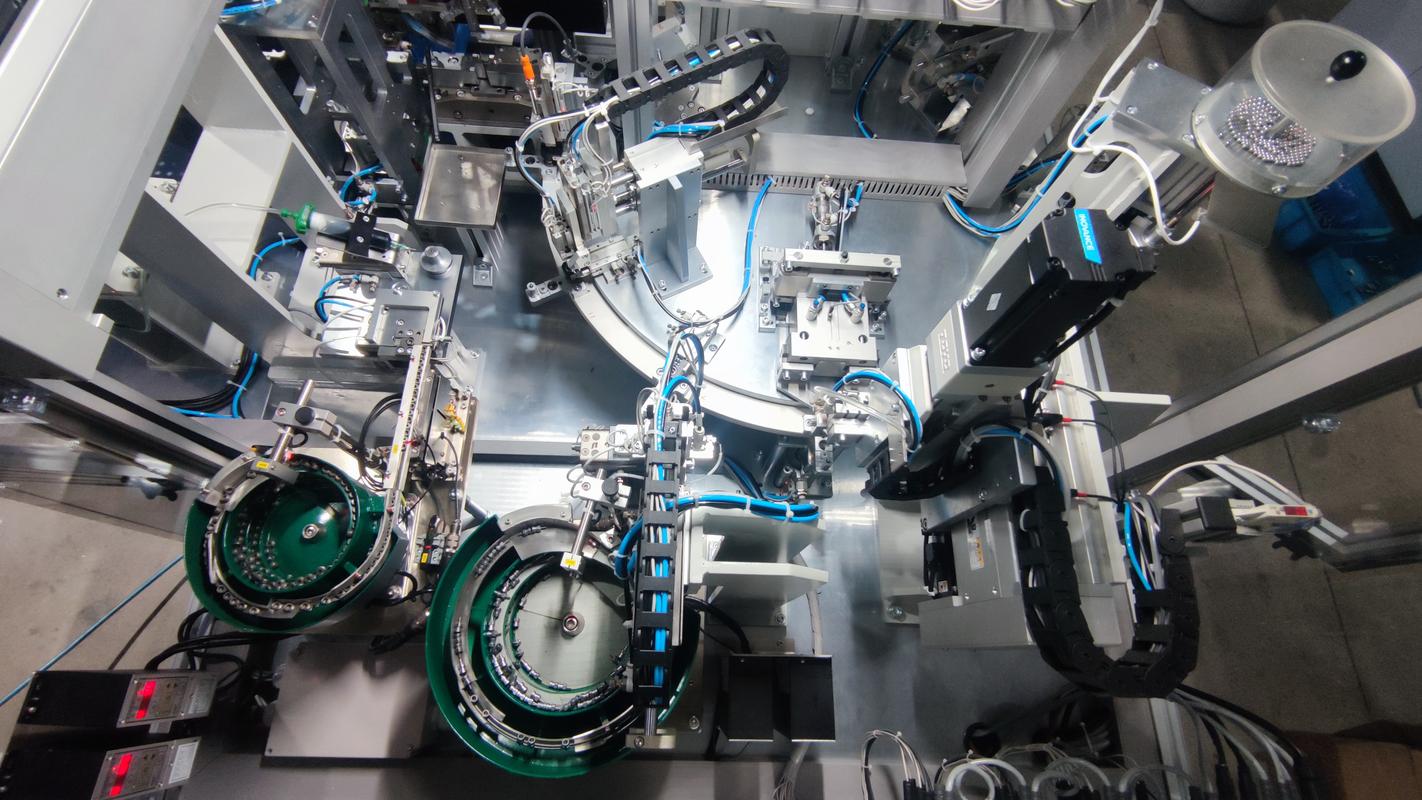
工业生产线带磨损传感智能磨具应用实拍
问:我们就是个几十人的小加工厂,换定制化磨具真的划算吗?
答:我给你算笔账你就懂了。你做异形零件,用标准磨具磨,磨完还要手工修,一个零件修十分钟,一天出不了几个,废品率还能到5%以上,定制磨具一次成型,不用修,废品率降到1%以下,就算一个磨具多花20块,一天多做十个八个零件,几天就把多花的钱赚回来了。我见过一个做五金工具的小厂,换了定制磨具之后,月利润涨了近两成,就是这么来的。
选磨具的三个实用判断技巧,看完就能用
✅ 先看加工材料匹配:软材料用硬磨具,硬材料用软磨具,这是铁则。很多人搞反,磨铝合金软材料用软磨具,结果磨粒很快就磨平了,磨不动还堵屑;磨淬火硬钢用硬磨具,磨粒磨钝了掉不下来,直接把工件烧伤发蓝,直接废了。
💡 记不住就想:软料磨具硬,磨粒不容易掉,能一直切;硬料磨具软,磨钝了自动掉,露出新磨粒,一直好用。
❗ 再看机床转速匹配:转速越高,要求磨具的结合强度越高。1000转以下的普通磨床,树脂磨具就能扛,上万转的高速磨床,必须用陶瓷或者金属结合剂的高强度磨具,不然转速高了离心力太大,磨具碎了飞出来,那就是人命关天的事,别省这个钱。
✅ 最后看光洁度要求:要Ra0.2以下的镜面,那你就得选1200目以上的细粒度磨具,别图快用600目的,磨完再抛,多花两道工序,反而更贵。如果只是粗磨留加工余量,那选粗粒度磨具,进给快,效率高,没必要用细的浪费钱。
说实话,我见过太多老板,在磨具上抠那几毛钱成本,最后出一批废品,一亏就是几十万,这笔账怎么就算不明白呢?
不过话说回来,现在国产磨具真的给我们长脸了。十年前高端的半导体、光伏领域磨具全靠进口,价格贵还交货慢,现在国内磨具厂做出来的产品,性能不比进口差,价格还便宜一半,交货期从三个月缩到一周。
这不香吗?
工业制造的升级,从来都不是什么宏大的黑科技一下子颠覆,都是在这些不起眼的小地方一点点抠精度,抠成本。磨具就是这么个不起眼的关键角色。你重视它,它就能给你赚回来。
别再把磨具当廉价耗材,它现在是卡精度的核心
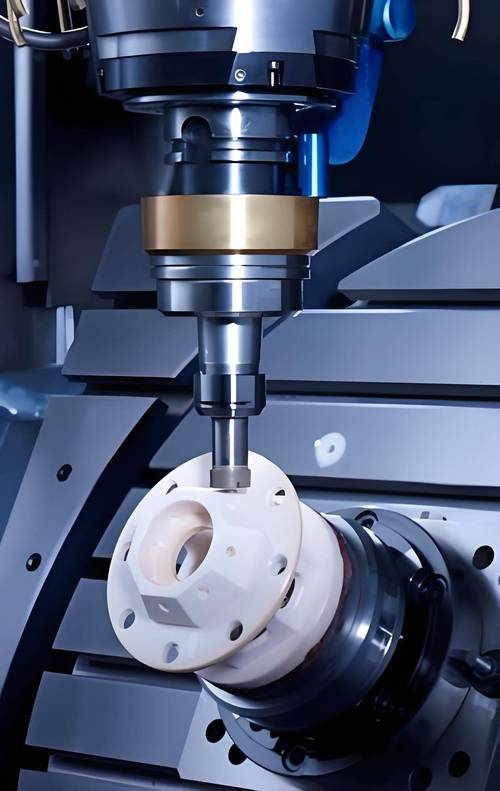 汽车发动机曲轴加工用高性能陶瓷磨具实拍
十年前我跑工厂,磨具都是放在仓库角落堆着,领料的时候按箱拿,没人把它当核心配件。现在呢?上个月去无锡看一家做碳化硅衬底的厂,人家把磨具放在恒温恒湿的库房里,领一块磨具要登记编号,磨损数据要录入系统,比对待进口刀具还金贵。
为啥?碳化硅衬底减薄,要求磨完厚度公差控制在0.5微米以内,磨具磨粒掉一颗,整个衬底就刮花了,一片成本大几千,直接废了。
问:是不是磨具价格越高质量就越好?进口磨具一定比国产靠谱吗?
答:真不是这么回事。我接触的那家光伏厂,原来一直用某欧洲品牌的磨具,去年换了郑州一家厂做的定制磨具,价格只有进口的六成,使用寿命还比进口长了17%,磨出来的硅片合格率还高了0.8个百分点。为啥?人家专门针对他们厂金刚线切割硅片的表面特性,改了陶瓷结合剂的孔隙率,排屑更好,不容易堵屑烧伤,适配性比通用款进口磨具强太多了。选磨具看匹配度,不看牌子,也不看绝对价格。
现在高端制造的精度竞争,已经卡到磨具这一层了。你机床买得再好,磨具不行,最后一步照样掉链子。
2024年磨具行业的三个新变化,很多行内人都没跟上
第一个变化,高速陶瓷磨具全面替代传统树脂磨具。原来低速磨削,树脂磨具便宜,够用。现在新能源生产线都是高速磨削,主轴转速动不动就上万转,磨削温度能升到好几百度,树脂磨具扛不住,不到几个小时就变形掉粒,陶瓷结合剂的磨具耐高温,强度高,寿命是树脂的三到五倍,算下来综合成本反而更低。 第二个变化,小批量定制磨具不再贵得离谱。原来做非标准磨具,开模费就得大几千,小工厂根本用不起,现在3D打印磨具基体技术成熟了,开模费直接省了,几十件定制的成本也压下来了,针对特殊工件改个形状、调个粒度,很简单。 第三个变化,智能磨具开始落地了。不是啥炒作业的概念,现在已经有磨具厂做出来带微型传感的磨具,能实时监测磨粒的磨损量,到寿命了自动给机床发信号换磨具,不用工人靠经验猜,既不会提前换浪费磨具,也不会磨穿了伤工件。 工业生产线带磨损传感智能磨具应用实拍
问:我们就是个几十人的小加工厂,换定制化磨具真的划算吗?
答:我给你算笔账你就懂了。你做异形零件,用标准磨具磨,磨完还要手工修,一个零件修十分钟,一天出不了几个,废品率还能到5%以上,定制磨具一次成型,不用修,废品率降到1%以下,就算一个磨具多花20块,一天多做十个八个零件,几天就把多花的钱赚回来了。我见过一个做五金工具的小厂,换了定制磨具之后,月利润涨了近两成,就是这么来的。
选磨具的三个实用判断技巧,看完就能用
 选磨具的三个实用判断技巧,看完就能用
✅ 先看加工材料匹配:软材料用硬磨具,硬材料用软磨具,这是铁则。很多人搞反,磨铝合金软材料用软磨具,结果磨粒很快就磨平了,磨不动还堵屑;磨淬火硬钢用硬磨具,磨粒磨钝了掉不下来,直接把工件烧伤发蓝,直接废了。
💡 记不住就想:软料磨具硬,磨粒不容易掉,能一直切;硬料磨具软,磨钝了自动掉,露出新磨粒,一直好用。
❗ 再看机床转速匹配:转速越高,要求磨具的结合强度越高。1000转以下的普通磨床,树脂磨具就能扛,上万转的高速磨床,必须用陶瓷或者金属结合剂的高强度磨具,不然转速高了离心力太大,磨具碎了飞出来,那就是人命关天的事,别省这个钱。
✅ 最后看光洁度要求:要Ra0.2以下的镜面,那你就得选1200目以上的细粒度磨具,别图快用600目的,磨完再抛,多花两道工序,反而更贵。如果只是粗磨留加工余量,那选粗粒度磨具,进给快,效率高,没必要用细的浪费钱。
说实话,我见过太多老板,在磨具上抠那几毛钱成本,最后出一批废品,一亏就是几十万,这笔账怎么就算不明白呢?
不过话说回来,现在国产磨具真的给我们长脸了。十年前高端的半导体、光伏领域磨具全靠进口,价格贵还交货慢,现在国内磨具厂做出来的产品,性能不比进口差,价格还便宜一半,交货期从三个月缩到一周。
这不香吗?
工业制造的升级,从来都不是什么宏大的黑科技一下子颠覆,都是在这些不起眼的小地方一点点抠精度,抠成本。磨具就是这么个不起眼的关键角色。你重视它,它就能给你赚回来。