别不信,夹具选不对,精密加工全白费
别不信,我前阵子在苏州跑加工厂,亲眼见一个干了二十年的老师傅对着五轴机骂街。调了三天活,废了五件价值几千块的钛合金料,问题出在哪?不是机床精度不够,也不是刀具选差了。就是夹具装歪了0.01毫米。
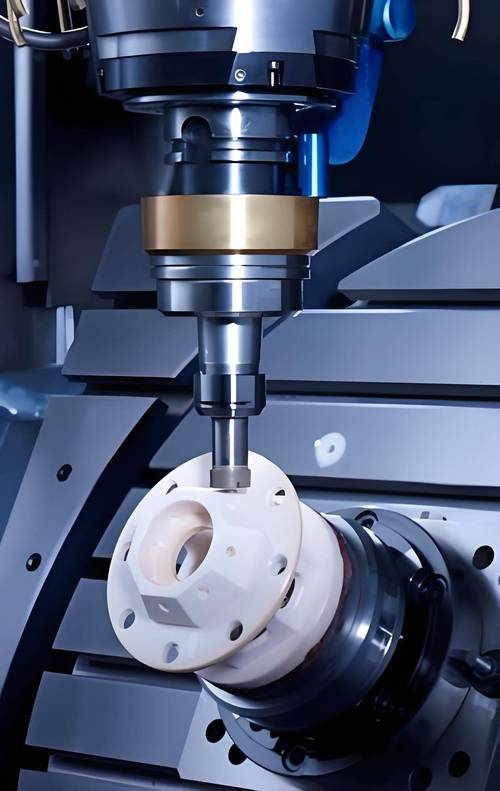
 CNC加工中心液压工装夹具现场实拍
问:为什么工厂愿意花几十万买进口机床,却舍不得在好夹具上多花钱?
答:说白了就是算账算错了地方。老板眼里,机床能直接出活,夹具是看不见的消耗品,一百块能搞定的绝不肯花一千。可实际呢?我刚才说的苏州那个厂,老板花八十万进的五轴,就是为了接航空航天的精密件订单,结果夹具用的还是五年前攒的旧虎钳,定位基准每次装夹都差个一丝半丝,合格率一直上不去,差点把到手的订单丢了。后来换了一套进口零点定位夹具,花了不到八万,合格率直接从不到50%跳到99%,不到三个月就把夹具钱赚回来了。
现在的夹具早就不是当年钳工师傅手工焊的那种粗笨玩意了。模块化快换、气动夹紧、液压定心、零点定位,针对不同加工场景有全套的解决方案,核心就是帮你省调机时间,提合格率,说白了就是帮你赚钱。
多品种小批量快换模块化夹具安装
问:我是做小批量多品种加工的,到底选快换夹具还是定制夹具更划算?
答:其实特别好分,你算算单款产品的月产量,如果单款每月稳定出个几十上百件,长期翻单,那做定制专用夹具效率肯定更高。如果你的订单都是三五件十来件就换款,一个月换十几种产品,那闭眼冲模块化快换夹具,零点定位系统一装,换型换件三分钟搞定,调机时间直接砍90%,赚的钱远比你买夹具花的多。真的,试过的都说香。
不过话说回来,现在也有新东西出来,我去年在深圳一个做医疗器械的厂见过他们用3D打印的树脂夹具做试加工,异形的膝关节植入件,复杂曲面不好定位,开金属夹具要几千还要等一周,3D打印十几个小时就出来了,精度够试加工用,成本才几百块,真的太香了。现在很多做定制化产品试制的工厂都开始用了,这个趋势真的要关注。
别忽略夹具维护,这才是隐性降本
我见过太多工厂,花大价钱买了好夹具,用完就往机床上一扔,切屑掉进去也不吹,定位面磕了碰了也不校正,用了不到一年,精度掉得一塌糊涂,还说人家品牌的夹具不好。其实真不是,夹具的定位面就是命根子,你给它造坏了,精度自然没了。
每周至少用气枪吹一次定位基准面,每三个月用千分表校一次重复定位精度,活动部件每月打一次润滑油,这套流程走下来,一套几万几十万的夹具用五六年都没问题,平均下来一年才几万块,比你每年换便宜夹具真的划算太多。
干机械这行,拼到最后拼的都是细节。很多人比完机床比刀具,比完刀具比人员,就是忘了比夹具。可偏偏就是这个不起眼的环节,卡了不知道多少订单,废了不知道多少料子,亏了不知道多少钱。
手稳才能出好活,夹具就是你的手。对吧?
夹具从来不是凑合用的夹紧工具
现在都2024年了,五轴联动加工都普及到小加工厂了,还有很多老板觉得,夹具就是个把工件夹住的铁疙瘩,能焊能用就行,能省则省。这话真的坑死人。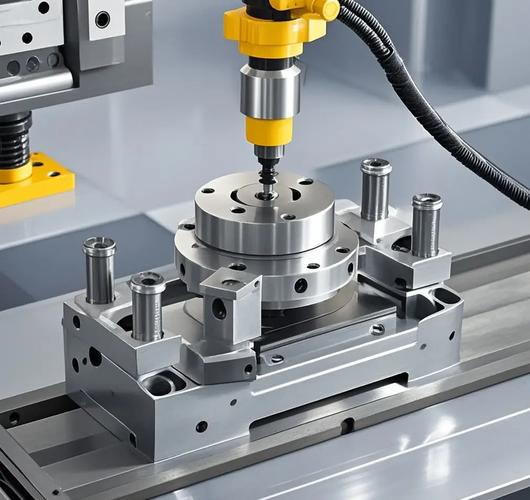 CNC加工中心液压工装夹具现场实拍
问:为什么工厂愿意花几十万买进口机床,却舍不得在好夹具上多花钱?
答:说白了就是算账算错了地方。老板眼里,机床能直接出活,夹具是看不见的消耗品,一百块能搞定的绝不肯花一千。可实际呢?我刚才说的苏州那个厂,老板花八十万进的五轴,就是为了接航空航天的精密件订单,结果夹具用的还是五年前攒的旧虎钳,定位基准每次装夹都差个一丝半丝,合格率一直上不去,差点把到手的订单丢了。后来换了一套进口零点定位夹具,花了不到八万,合格率直接从不到50%跳到99%,不到三个月就把夹具钱赚回来了。
现在的夹具早就不是当年钳工师傅手工焊的那种粗笨玩意了。模块化快换、气动夹紧、液压定心、零点定位,针对不同加工场景有全套的解决方案,核心就是帮你省调机时间,提合格率,说白了就是帮你赚钱。
工厂选型必踩的三个夹具坑
第一个坑,只看价格不看重复定位精度。便宜夹具卖你几千,用三个月,夹紧次数多了,定位面磨损,每次装夹差个0.02mm,你每天上班先调两个小时机,一天八个小时工时,直接去掉四分之一,这个人工成本,算过吗? ❗第二个坑,不结合自己的生产模式乱选。你开的是做小批量多品种的散单加工厂,非要贪便宜做一堆专用定制夹具,换一次产品就要拆一次换一次夹具,一折腾大半天过去了,本来能接三单,现在只能接一单,亏的是谁? 💡第三个坑,做自动化升级忘了适配夹具。很多工厂上自动化上下料机器人,买了最好的机器人,结果夹具还是手动的,定位精度不够,机器人放进去偏个几丝,直接撞刀,废工件废刀,还把机器人精度撞坏了,赔了夫人又折兵。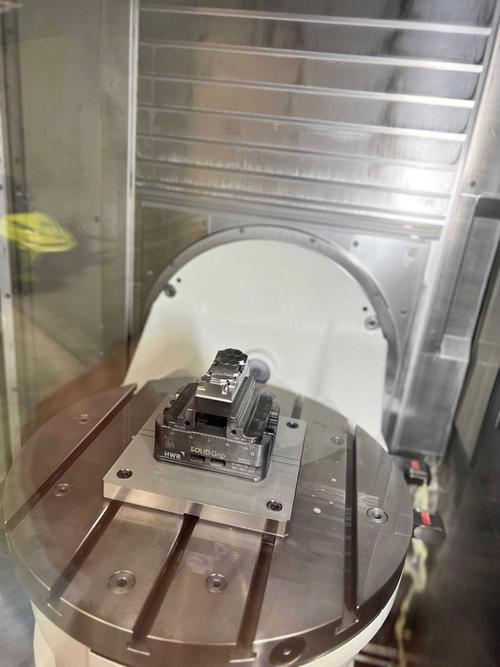 多品种小批量快换模块化夹具安装
问:我是做小批量多品种加工的,到底选快换夹具还是定制夹具更划算?
答:其实特别好分,你算算单款产品的月产量,如果单款每月稳定出个几十上百件,长期翻单,那做定制专用夹具效率肯定更高。如果你的订单都是三五件十来件就换款,一个月换十几种产品,那闭眼冲模块化快换夹具,零点定位系统一装,换型换件三分钟搞定,调机时间直接砍90%,赚的钱远比你买夹具花的多。真的,试过的都说香。
不过话说回来,现在也有新东西出来,我去年在深圳一个做医疗器械的厂见过他们用3D打印的树脂夹具做试加工,异形的膝关节植入件,复杂曲面不好定位,开金属夹具要几千还要等一周,3D打印十几个小时就出来了,精度够试加工用,成本才几百块,真的太香了。现在很多做定制化产品试制的工厂都开始用了,这个趋势真的要关注。
别忽略夹具维护,这才是隐性降本
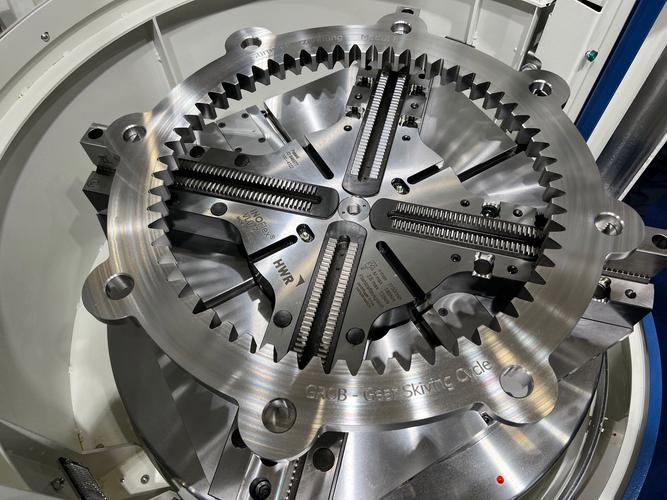 别忽略夹具维护,这才是隐性降本
我见过太多工厂,花大价钱买了好夹具,用完就往机床上一扔,切屑掉进去也不吹,定位面磕了碰了也不校正,用了不到一年,精度掉得一塌糊涂,还说人家品牌的夹具不好。其实真不是,夹具的定位面就是命根子,你给它造坏了,精度自然没了。
每周至少用气枪吹一次定位基准面,每三个月用千分表校一次重复定位精度,活动部件每月打一次润滑油,这套流程走下来,一套几万几十万的夹具用五六年都没问题,平均下来一年才几万块,比你每年换便宜夹具真的划算太多。
干机械这行,拼到最后拼的都是细节。很多人比完机床比刀具,比完刀具比人员,就是忘了比夹具。可偏偏就是这个不起眼的环节,卡了不知道多少订单,废了不知道多少料子,亏了不知道多少钱。
手稳才能出好活,夹具就是你的手。对吧?