国产工业刀具:为什么说它是机床的牙齿,更是制造的底气
前阵子去东莞长安的五金加工集群转了一圈,撞见一个开加工厂的老朋友蹲在机床边骂街。脚边堆着七八个刚拆封的进口刀具空盒,订货等了半个月,一把刀顶我小半天工钱,用起来还没去年买的国产刀耐用。
很多人逛工厂,眼睛只盯着几百万的进口机床,没人会多看一眼夹在主轴上那把巴掌大的刀具。
这事儿,真的亏大了。
 机械加工车间不同规格工业刀具整齐摆放
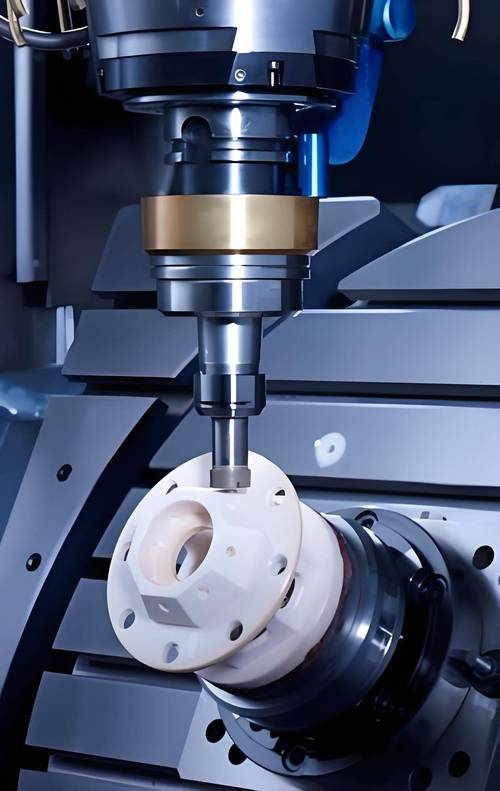
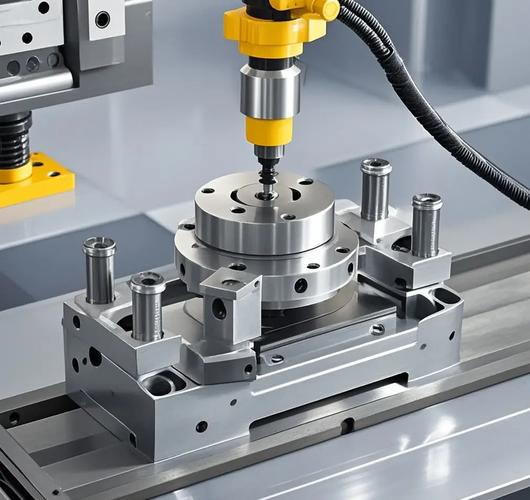
数控车床加工不锈钢用硬质合金刀具特写
现在的国产刀具,已经卷到超出很多人想象
前两年去上海看工博会,逛国内刀具厂商的展区,我真的有点惊喜。原来只做中低端批发的厂商,现在都拿出了自己的整线刀具解决方案,从光伏硅片切割用的金刚石刀具,到新能源汽车电池壳成型用的拉深刀,再到手机边框铣削用的精铣刀,品类全得很。
很多人不知道,现在新能源汽车的电机铁芯冲压模,用的高速钢刀具,国内市场九成以上已经是国产货了。株洲钻石、厦门金鹭这些头部厂,做出来的涂层刀具,寿命已经追平了韩国品牌,比欧日品牌便宜一半还多。
说实话,我之前也迷信进口刀的名头,上次帮一个朋友调机加工316不锈钢,原来用某德国品牌的刀,干100件刃口就出崩口,换了一款国内新出的细晶AlTiN涂层刀,干到180件还能继续用,价格才原来的三分之一。当时我就感叹,国产这几年进步真的太快了。
吐槽一句,进口刀的经销商那脾气,真的够大。货款要预付,缺一把货让你等半个月,出了问题推三阻四。现在国产刀,今天下单明天就能送到,出了问题业务员当天就上门给你试刀对比,这体验,差得不是一点半点。
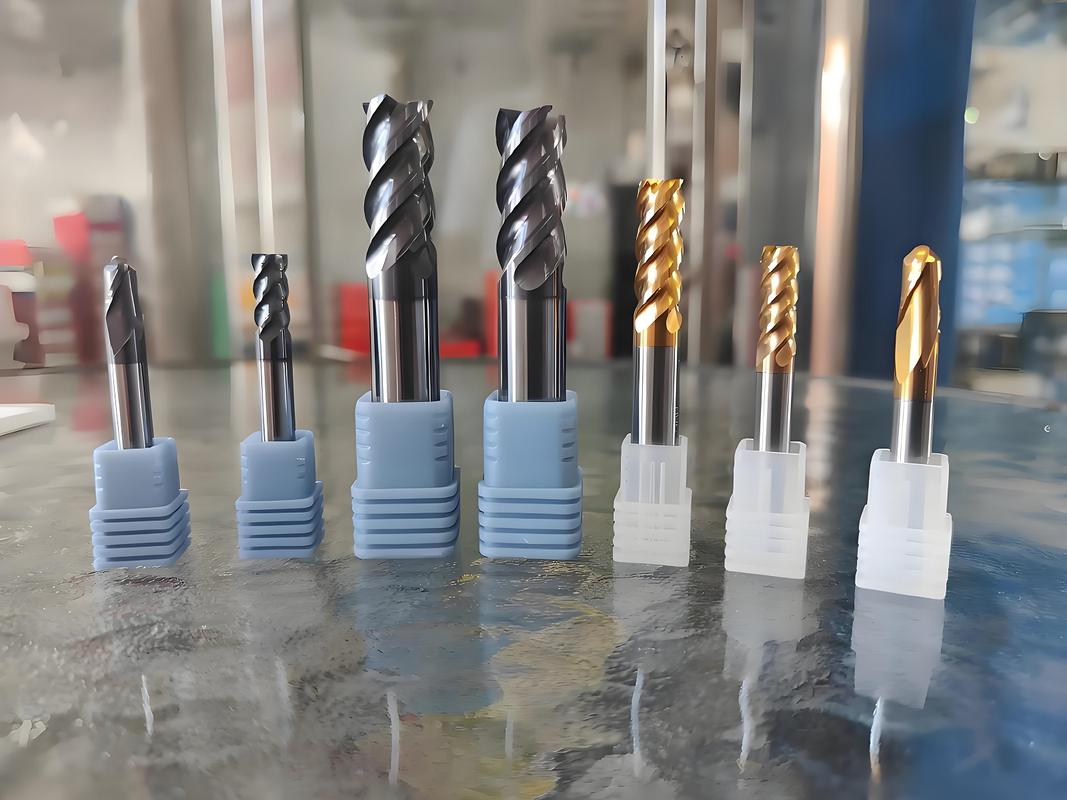 机械加工车间不同规格工业刀具整齐摆放
别忽略,刀具吃掉了你近一半的加工成本
我去年在佛山顺德一家给新能源汽车做结构件的工厂蹲了三天,帮老板算了一笔账,整个车间每月的刀具消耗加上换刀停机损失,居然占到了总加工成本的47%。这个数字,老板自己都吓了一跳。 太多中小加工厂的老板,算成本的时候只算机床折旧、水电、工人工资,把刀具当成不起眼的低值易耗品,凑合用就行。可实际上,刀具的性能直接决定了你的加工效率、废品率和停机时间,牵一发动全身。 我见过做汽车法兰盘的工厂,原来用本地小厂的杂牌刀具,干40个工件就得换刀,一把刀80块,合两块钱一个工件的刀具成本。后来换了正规国产涂层刀具,一把150块,能干180个工件,合不到九毛钱一个,单这一项,每个月省出快两万块。 问:我们小厂订单杂,换不同对应刀具反而备货成本更高,怎么选? 答:如果是批量小、品种多的散单,选通用型的硬质合金涂层刀具就行,不用追求对应每种材料的特种刀,把换刀频率和停机时间算进去,你会发现通用刀的综合成本反而更低。 问:进口刀真的比国产刀好用那么多吗? 答:十年前确实是,现在高端领域比如加工航空钛合金、高温合金,进口顶尖品牌还有优势,但普通的碳钢、不锈钢、铝件加工,头部国产刀的寿命已经能做到进口刀的80%-90%,价格只有一半,算下来性价比高太多。 不过话说回来,钱要花在刀刃上,真要是做高精度高要求的特种材料,该用进口还是得用,别硬撑。 数控车床加工不锈钢用硬质合金刀具特写
现在的国产刀具,已经卷到超出很多人想象
 现在的国产刀具,已经卷到超出很多人想象
前两年去上海看工博会,逛国内刀具厂商的展区,我真的有点惊喜。原来只做中低端批发的厂商,现在都拿出了自己的整线刀具解决方案,从光伏硅片切割用的金刚石刀具,到新能源汽车电池壳成型用的拉深刀,再到手机边框铣削用的精铣刀,品类全得很。
很多人不知道,现在新能源汽车的电机铁芯冲压模,用的高速钢刀具,国内市场九成以上已经是国产货了。株洲钻石、厦门金鹭这些头部厂,做出来的涂层刀具,寿命已经追平了韩国品牌,比欧日品牌便宜一半还多。
说实话,我之前也迷信进口刀的名头,上次帮一个朋友调机加工316不锈钢,原来用某德国品牌的刀,干100件刃口就出崩口,换了一款国内新出的细晶AlTiN涂层刀,干到180件还能继续用,价格才原来的三分之一。当时我就感叹,国产这几年进步真的太快了。
吐槽一句,进口刀的经销商那脾气,真的够大。货款要预付,缺一把货让你等半个月,出了问题推三阻四。现在国产刀,今天下单明天就能送到,出了问题业务员当天就上门给你试刀对比,这体验,差得不是一点半点。