冲压生产中的那些事儿:模具、材料与质量控制的实战解读
干冲压这行十几年了,今天聊点实在的。很多人一提到冲压,脑子里的画面就是“咔嚓咔嚓”的冲床,把铁皮变成零件。对,但也不全对——冲压的坑,远超你想象。从模具设计到材料采购,再到设备调试,每一个环节都能让你摔得鼻青脸肿。
我自己就经历过一次奇葩事故:新开的模具,试模时看着没毛病,结果批量生产才几百件,拉裂了。查了半天,问题居然出在板材厚度——供应商给的料比标准薄了0.05毫米。你永远不知道那些“省成本”的板材会在哪天给你来个惊喜。
模具是冲压的命根子,但别只盯着模具有没有坏
 模具是冲压的命根子,但别只盯着模具有没有坏
模具这玩意儿,说它是零件之母都不为过。但不少人有个误区:模具不坏就接着用。那是纯粹的烧钱行为。模具的间隙、磨损、表面粗糙度,每一项都在偷偷影响你的产品质量。间隙大了,毛刺跟着来;间隙小了,磨损和震动就找上门。
你可能会想,那我用最好的模具钢,总归没事了吧——拉倒吧!模具钢的热处理工艺比材料本身还重要。同样的Cr12MoV,有的厂做出来能用十万次,有的三五万次就开始崩刃。为什么?淬火温度差一点,微观组织就完全不同。说到这儿,得插一句:千万别指望模具师傅凭感觉调热处理参数,一定要用仪表校准。
另外一个常见问题:模具刃磨周期。说实话,很多老师傅都是凭经验拍脑袋,磨多磨少全看心情。规范的刃磨周期应该依据冲压件毛刺的高度来定,用毛刺检测仪或者塞尺定期量。别等到毛刺刮手了才磨,那时候模具已经过度磨损了。
这里给你个实际建议:建立模具履历卡,记录每次刃磨的尺寸、冲次、刃磨量。这样数据积累下来,你就能找出规律,提前安排保养。
问:冲压模具的刃磨周期到底按什么算最靠谱?
答:最靠谱的是看毛刺高度。一般情况下,冲压件毛刺超过0.1mm(或者按产品要求,比如板厚的2%左右),就该安排刃磨了。如果你有伺服冲床,还能通过冲切力的变化来预测。记住,刃磨量要小,每次0.02~0.03mm,赛过磨削,可不能狠心一刀切。
材料那头的小心思:别让买到手的板材坑了你
 材料那头的小心思:别让买到手的板材坑了你
冲压件开裂、起皱,很多时候不赖模具,而是材料你没弄明白。就拿最常见的冷轧板SPCC来说,你以为厚度都一样?呵呵,市场上有正公差、负公差、大负公差,价格差着百分之几,但性能差得可不少。如果你的模具间隙是按标准厚度做的,换了一卷偏薄的料,拉延的时候分分钟给你起皱。
还有表面质量。有些料看着光亮,实际上是做过抛光或者涂油的,压边圈一擦,油膜破了,局部润滑不均,冲出来的零件表面就是一塌糊涂。所以材料进货检验不能只量厚度,一定要做硬度测试和化学成分抽检。
说到材料,再提一个高端玩法——拼焊板,把不同厚度或者不同强度的板子焊接在一起再冲压,轻量化的利器。但焊接焊缝的位置必须避开变形剧烈区,否则开裂几率暴涨。有条件的话,可以先用仿真软件模拟一下焊缝位置,别嫌麻烦。
问:如果冲压件出现开裂,第一步该查什么?
答:先把材料和模具分开排查。材料方面,查一查材料牌号对不对,有没有混料,硬度是否超差。模具方面,看间隙是否均匀,圆角半径是不是太小。我见过不少案例,都是因为换了供应商,材料延伸率差了两个点,问题就出来了。所以,换供应商前,必须做小批量验证。
再聊聊设备,自动化和油压机的选择,门道也不少。
自动化与设备选型:速度不是唯一的标尺
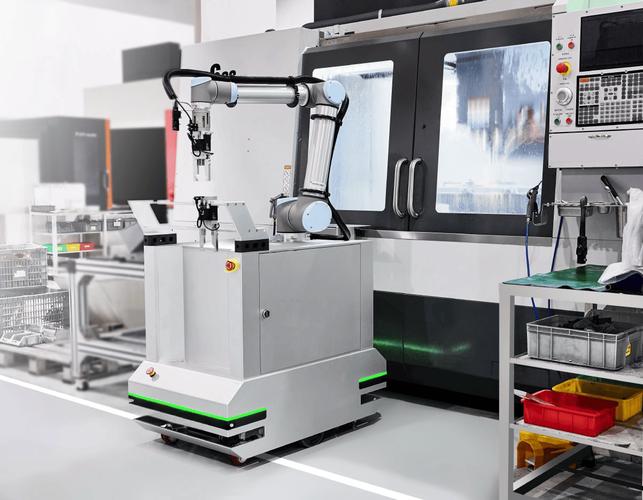
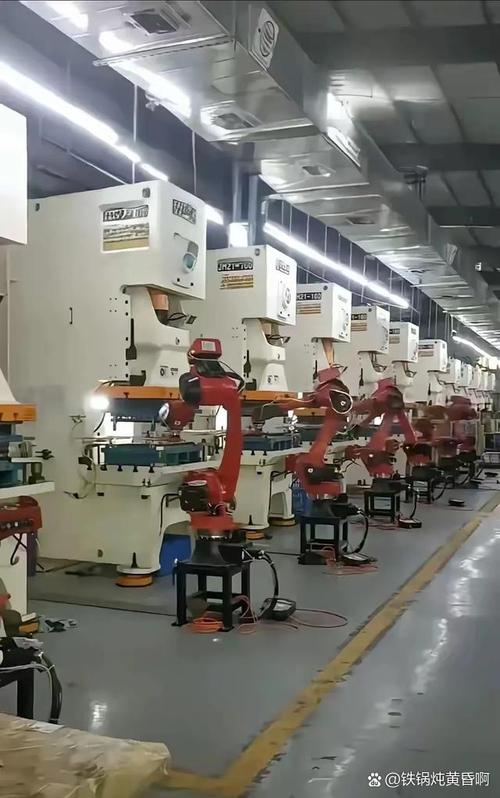
现在都讲究自动化,冲压行业也一样。从机械手到伺服送料,全自动生产线看着确实炫酷。但别被速度迷惑了。速度再快,稳定性不行也是白搭。尤其是连续模,动平衡不好,高速下振得厉害,模具寿命直接减半。
伺服冲床确实是趋势,为什么?因为它的滑块运动曲线可以自定义,拉延时慢一点,让材料有足够流动时间,回弹也小。普通曲柄冲床做不到。但伺服冲床贵啊,选型时算一下投资回报率,别盲目跟风。
冲床吨位怎么选?不是光看公称力就行了。你得算一下实际冲裁力+压边力+脱料力,再乘个安全系数。很多人就把“公称力”当成“能用的力”,结果裁厚板时憋死车。还有,偏心载荷问题——如果你用单冲模,模具的中心没对准滑块中心,滑块受力不均,导轨早磨损。
说到设备,得提一下自动检测。现在可以在冲压线后加视觉检测,每分钟能测几百个件,但视觉检测只适合尺寸和外观相对稳定的件,如果变形量大或者反光强烈,误报率能让你怀疑人生。所以,别指望机器全包,抽样人工复核还是要有。
我一直觉得,冲压这行,经验比理论更重要。但经验和数据结合,才能走得更远。
对了,很多人关心换模效率。快速换模(SMED)的思路值得试试——就是把内部作业尽量转成外部作业,比如提前预热模具、预调闭合高度。我们厂以前换模要40分钟,改进后8分钟搞定。诀窍就是标准化夹头和提前准备。
 精密冲压模具结构剖面图
从模具到材料再到设备,每个环节都能让你交学费。但只要你肯沉下心,把这些细节抠出来,冲压并不难。
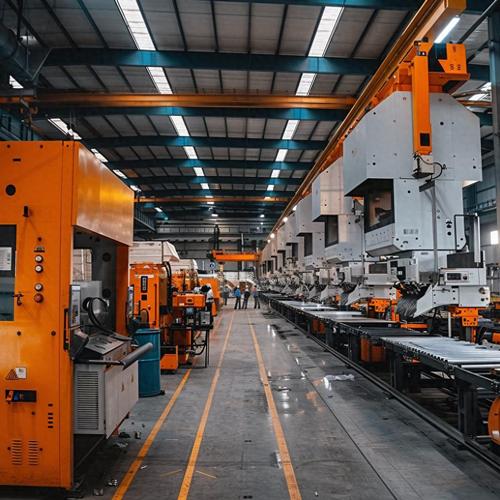
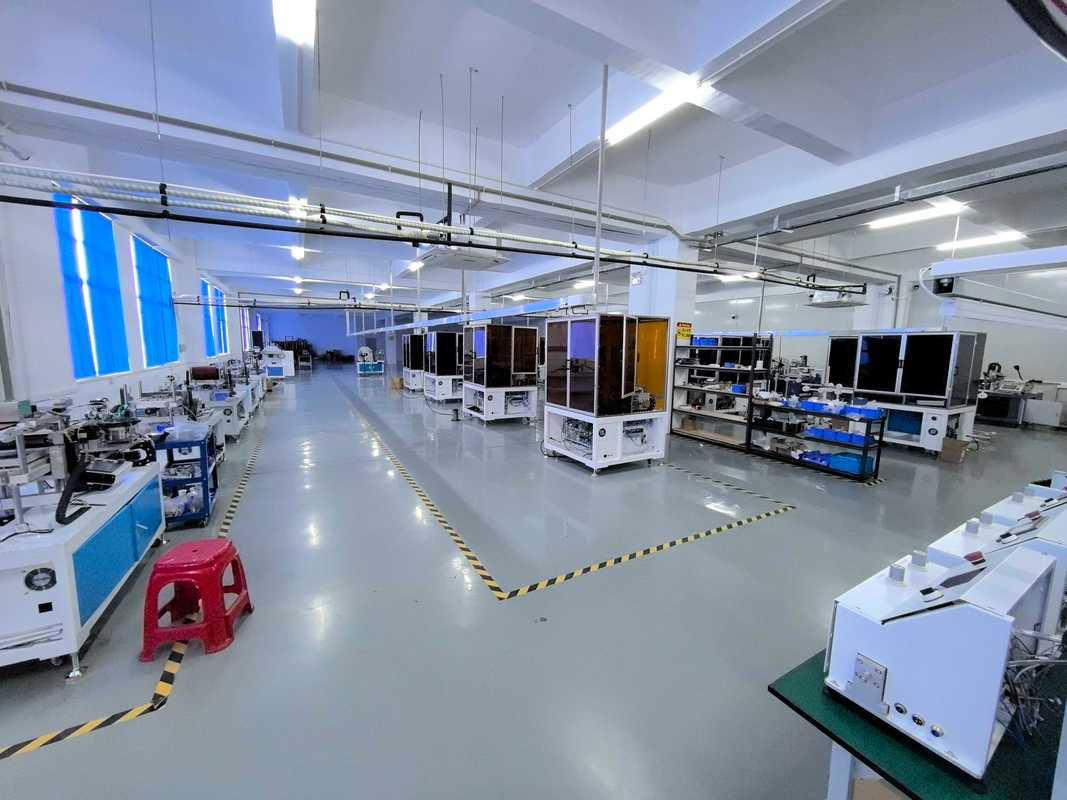
 高速冲压自动化生产线现场图
最后说一句:别把冲压当成简单的“冲个形状”。它是一门融合了材料力学、摩擦学和自动化控制的综合学科。多去车间转转,多和老师傅聊聊,说不定哪个“土办法”就能解决你的大难题。