注塑车间良率上不去?2024年一线师傅都在抠的3个隐形细节
上周跑了东莞长安的一家注塑厂,老板拉着我吐槽了俩小时——说今年新换的全电动注塑机,良率反而比老液压机还低2个点。
俩点。
听着少?每月多耗3吨原料,多赔5千个不良件。算下来,够发两个一线师傅的年终奖。你说这冤不冤?
 注塑车间模温机水路连接实景
问:我家注塑机用了5年,最近老是出现射胶末端飞边,是不是该换螺杆了?
答:先别着急换——90%的飞边问题,先查实际锁模力,别信面板上的数。拿个测力计夹在模具分型面,测出来的实际锁模力要是比面板显示的低10%以上,就是锁模油缸的密封圈漏了,换个密封圈才几十块,比换螺杆靠谱多了。
注塑机分段射胶参数面板截图
问:小批量注塑订单(比如500件以内),怎么降低试模成本?
答:先跑3模"空射"——把射胶量调到最小,看螺杆的实际射出位置,再用3D打印的模腔镶件试,比直接开钢模省80%的钱。要是形状简单的件,甚至可以用硅胶模试,成本才几百块。
别迷信进口设备!老注塑机改造的ROI比换新机高3倍
很多老板一看到良率低,就想着换全新的全电动注塑机。说实话,要是你的老机是2015年之后的液压机,改造的成本才是换新机的1/10。
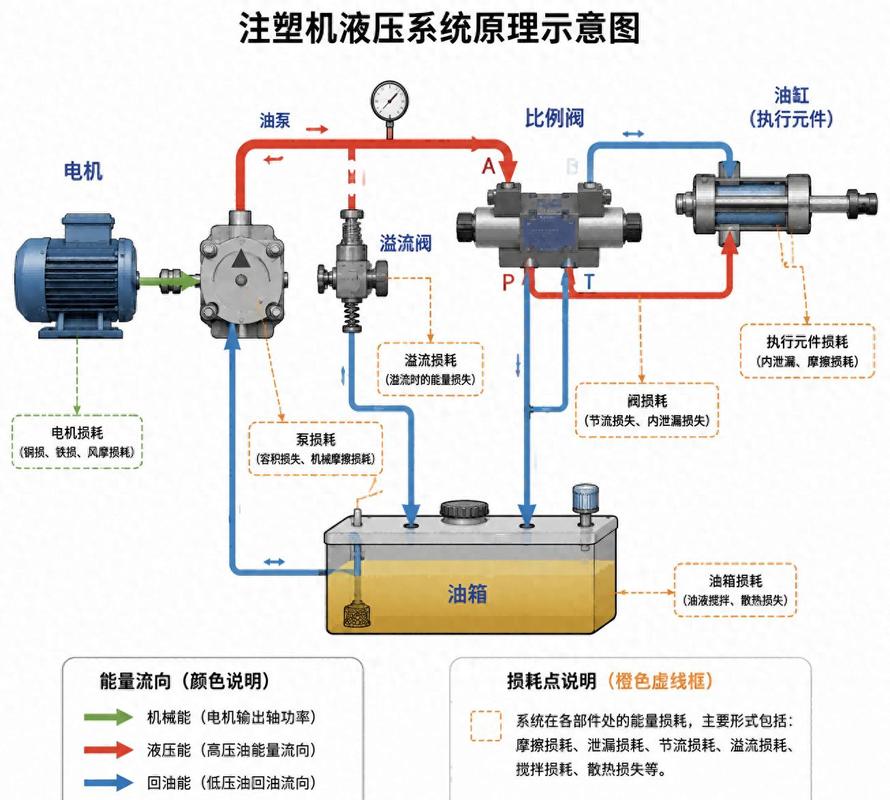
比如换个伺服电机——原来的液压机是定量泵,换成伺服泵,能省40%的电。再换个国产的螺杆料筒(要是原来的螺杆磨损了),花个8千到1万,良率能提3-5个点。我见过最绝的一个厂,2015年的老注塑机,把原来的串联冷却水路改成并联,模温均匀度从±8℃降到±2℃,良率从89%干到96%——比旁边新买的全电动机还高1个点。
❗ 别乱改螺杆的长径比。原来的是20:1就别改成22:1,不然料在料筒里停留时间太长,容易降解,出来的件会变脆。
不过话说回来,要是你的老机是2010年之前的,还是换了吧——那时候的机台精度本来就差,改了也白改。
对吧?注塑这行,从来不是靠砸钱就能做好的。很多时候,就是抠那些别人不在意的小细节——比如摸一下回水管的温度,测一下露点,调一下最后10mm的射胶速度。
别上来就调参数!先查这三个"不起眼"的前置条件
很多师傅一看到不良件,第一反应就是拧射胶压力、调保压时间。说实话,90%的低级错误,都出在注塑开始前的准备环节。 第一个是原料干燥度。别光看干燥筒的显示温度——PETG、PC这类吸湿性强的料,哪怕温度设到80℃,要是干燥筒的风量不够,露点降不下来,射出来的件全是银纹。我上个月碰到个做透明水杯的厂,干燥筒温度显示82℃,测出来的露点居然是-15℃,远达不到PC要求的-40℃以下的标准,整批货的雾斑率高达30%! 第二个是模具冷却水路的实际流量。别光看水路通不通,要摸每个水路的回水管温度——差个5℃以上,就说明有局部堵了。之前有个做汽车内饰卡扣的厂,模腔局部温度高了8℃,卡扣的脆性直接超标,装上去一掰就断。 第三个是注塑机的接地电阻。别笑,真的!——全电动注塑机的伺服电机如果接地不好,会出现射胶位置的微小漂移,每次射胶量差个0.1g,积少成多就是缩痕或者飞边。 注塑车间模温机水路连接实景
问:我家注塑机用了5年,最近老是出现射胶末端飞边,是不是该换螺杆了?
答:先别着急换——90%的飞边问题,先查实际锁模力,别信面板上的数。拿个测力计夹在模具分型面,测出来的实际锁模力要是比面板显示的低10%以上,就是锁模油缸的密封圈漏了,换个密封圈才几十块,比换螺杆靠谱多了。
2024年注塑行业正在悄悄卷的"微参数"
去年之前,大家卷的是机器品牌、模具钢材。今年不一样了——宁波、苏州的头部注塑厂,已经开始抠"毫升级"的参数了。 比如射胶的分段控制。以前大家用3段射胶:快、慢、停。现在人家用7段——从螺杆开始前进的那一刻,每5mm就调一次速度。就拿化妆品的外壳来说,射胶最后10mm的速度从30mm/s降到12mm/s,飞边直接少了80%。 💡 别把参数设成"死数"。每次换料、换模,都要测模腔实际压力——现在国产的模腔压力传感器才几百块一个,装在模具的分型面,能实时看到料填满模腔的瞬间压力,比瞎调参数省时间多了。 还有保压的分段。以前大家保压就是设一个压力、一个时间。现在人家把保压分成3段:第一段用高压填充满,第二段用中压补缩,第三段用低压冷却,这样出来的件,缩痕率能降一半。 注塑机分段射胶参数面板截图
问:小批量注塑订单(比如500件以内),怎么降低试模成本?
答:先跑3模"空射"——把射胶量调到最小,看螺杆的实际射出位置,再用3D打印的模腔镶件试,比直接开钢模省80%的钱。要是形状简单的件,甚至可以用硅胶模试,成本才几百块。
别迷信进口设备!老注塑机改造的ROI比换新机高3倍
 别迷信进口设备!老注塑机改造的ROI比换新机高3倍
很多老板一看到良率低,就想着换全新的全电动注塑机。说实话,要是你的老机是2015年之后的液压机,改造的成本才是换新机的1/10。
比如换个伺服电机——原来的液压机是定量泵,换成伺服泵,能省40%的电。再换个国产的螺杆料筒(要是原来的螺杆磨损了),花个8千到1万,良率能提3-5个点。我见过最绝的一个厂,2015年的老注塑机,把原来的串联冷却水路改成并联,模温均匀度从±8℃降到±2℃,良率从89%干到96%——比旁边新买的全电动机还高1个点。
❗ 别乱改螺杆的长径比。原来的是20:1就别改成22:1,不然料在料筒里停留时间太长,容易降解,出来的件会变脆。
不过话说回来,要是你的老机是2010年之前的,还是换了吧——那时候的机台精度本来就差,改了也白改。
对吧?注塑这行,从来不是靠砸钱就能做好的。很多时候,就是抠那些别人不在意的小细节——比如摸一下回水管的温度,测一下露点,调一下最后10mm的射胶速度。