精密模具的隐形损耗:从试模到量产的实操避坑指南
上周去东莞长安的一家模具厂蹲了三天,跟厂长在车间摸了27套刚试完模的精密件,算下来光是隐形损耗就亏了快18万。不是材料用得差,也不是加工精度不够,全是那些没人当回事的小细节攒出来的窟窿。
试模阶段的"假性合格",是最坑人的第一关
很多人觉得试模出了样品,尺寸过了三坐标就算ok。
错。
我见过最离谱的一套家电面板模具,第一次试模样品全尺寸合格,厂长直接安排上量产线,结果跑了12万模次,面板表面开始出现规律性的熔接痕——查来查去才发现,试模的时候为了凑合格尺寸,把保压时间设得比量产标准高了20%,模具浇口位置的局部应力一直没释放,跑久了型腔表面被冲蚀出了肉眼难辨的微凹槽。修一套这样的模具,光拆模、抛型腔、重新对模就要花一周,还得赔客户的交付违约金。
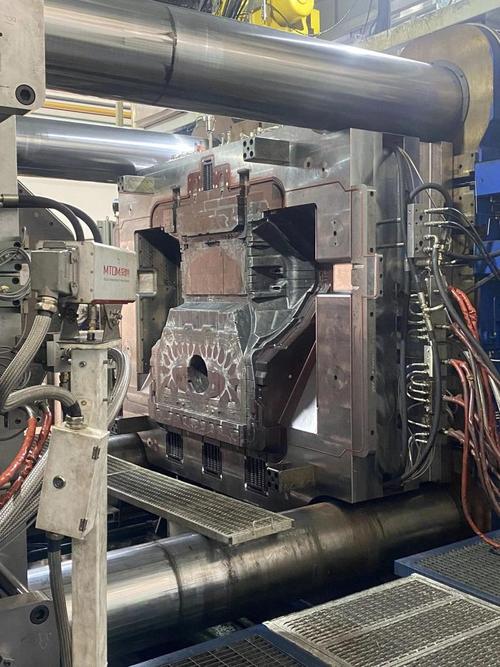
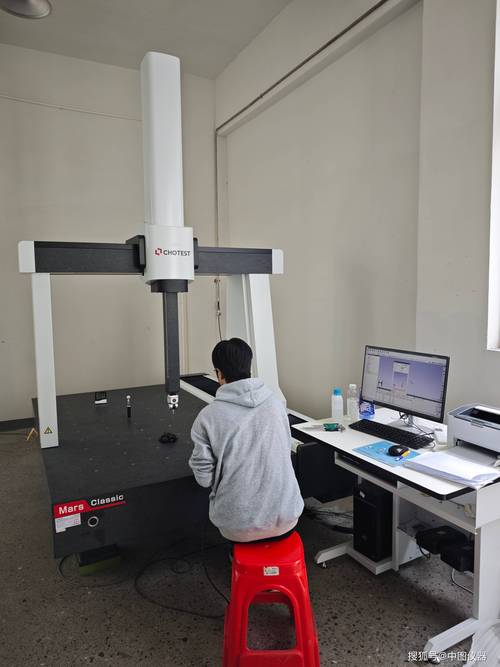 东莞模具车间试模现场三坐标检测精密塑件
问:试模时样品全尺寸合格,是不是就可以直接转量产?
答:别傻。至少要做两组验证:第一组是用量产实际参数(不是为了凑合格调出来的极限参数)跑30模,连续测尺寸波动;第二组是把模具拆下来,看型腔、浇口位置有没有试模高压带来的微崩边。我上次碰到的那个亏18万的厂,就是省了这两步,光修型腔就花了8万,还耽误了客户21天的交付期,赔了快10万的违约金。
模具上线后的冷却系统损耗,是最容易被忽略的"吞金兽"
很多厂做模具,冷却水路就是随便钻几个直孔,觉得能通水降温就行。
太天真。
去年帮一家做汽车结构件的模具厂做优化,原来的直孔冷却,一套模具跑20万模次,就要拆下来清一次水垢,每次拆模、清垢、重新对模,要花整整2天,一套模具一年下来光停机清垢的损失就有十几万。后来换成了3D打印随形冷却水路,贴着型腔轮廓走,降温效率提了42%,模温波动控制在±1.2℃以内,连清垢的频率都降到了原来的1/5。
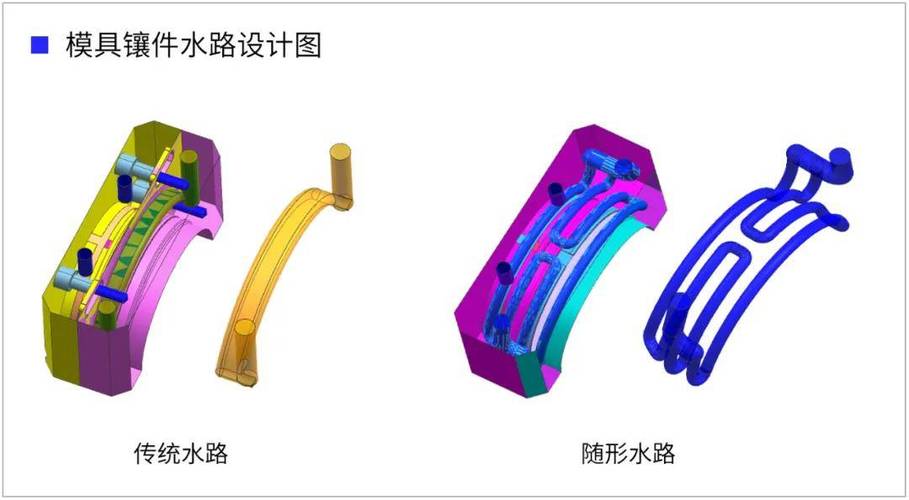 3D打印随形冷却精密模具水路对比直孔水路
说真的,别觉得3D打印水路贵,一套模具多花的3万块,跑半年就能从省下来的停机时间、减少的次品率里赚回来。我见过太多老板,算采购成本的时候抠得要死,等到量产的时候天天因为模温不均出次品,一筐一筐的塑件当废料卖,心疼得直拍大腿。
问:3D打印随形冷却的模具,是不是比传统直孔冷却的模具好,所有产品都要上?
答:别盲目跟风。要是你做的是那种一模两腔的简单日用品,比如塑料衣架,那真没必要——一套模具总共才几万块,上随形冷却光水路就要加2万,算下来回收周期要3年,不划算。但要是你做的是薄壁精密件、汽车结构件、光学镜片这种对模温波动要求极高,单套模次要求在50万以上的产品,随形冷却的ROI能到1:6,闭眼上都不亏。
模具的日常维护,真不是"坏了再修"就行
很多厂的模具维护,就是等跑不动了,出次品了,才把模具拆下来修。
大错特错。
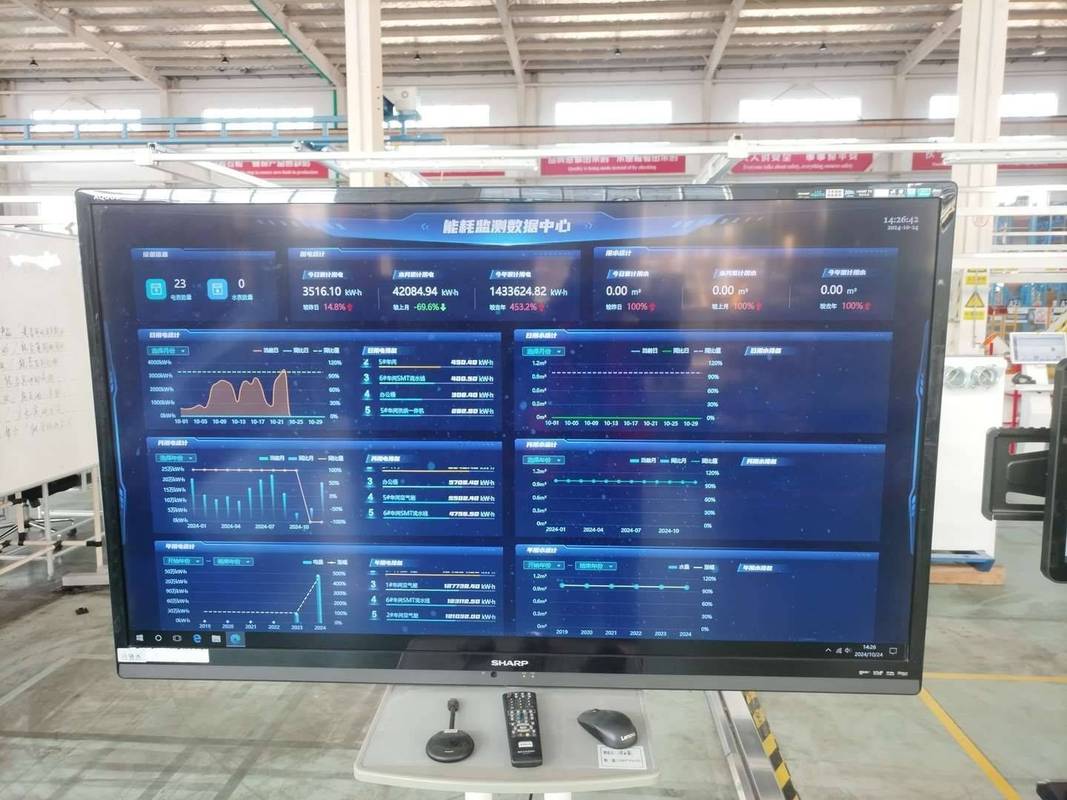
我之前在浙江宁波碰到的一家做医疗耗材的模具厂,给每套模具建了个电子台账,每跑固定模次就做一次标准化维护,现在还在模具上装了IoT传感器,把模温、顶针压力、水路流量的实时数据传到后台,到了维护周期自动提醒。就这一套操作,他们的模具平均寿命比同行高了70%,别人一套模具跑30万模次就报废,他们能跑50万以上,还从来没出现过因为维护不及时导致的批量次品。
💡 给个实在的维护节点参考,别瞎搞:
- 每跑2万模次:清排气槽积碳,检查塑件的表面外观,有没有拉伤
- 每跑5万模次:给顶针、滑块加润滑脂,测冷却水路的流量有没有下降
- 每跑20万模次:拆模检查型腔的表面磨损量,做一次抛光处理,校准导柱的同轴度
说个真事,去年有个客户找我,说他们的一套医疗连接器模具,跑了18万模次,最近突然开始出现顶针断的问题,之前从来没断过。我过去看了下记录,发现他们已经12万模次没给顶针加过润滑脂,顶针和衬套之间的磨损已经到了0.3mm,稍微一受力就断。就这一个小问题,拆模修3天,耽误的订单损失了快6万。要是平时每5万模次花10分钟给顶针打个油,这点事根本不会出。
很多人买模具的时候,拿着三家的报价单比,哪家便宜选哪家。
太短视。
一套模具的采购成本,只占全生命周期成本的20%都不到。剩下的80%,全是量产阶段的次品损失、停机维护成本、寿命到期的提前报废损失。你买的时候省了5万,说不定后面一年要多花20万在修修补补上,图啥呢?
我之前见过一个厂,给模具维护的工人定KPI,要求尽量少拆模,少花维护时间。结果呢?工人为了凑KPI,明明该打油的不打,该清的槽不清,最后模具提前10万模次就报废,算下来损失的钱,够给工人发三年工资。这种管理层的糊涂账,真的看了都气人。