机加工件降本提质:工厂老师傅藏了十年的实战经验
干了快二十年机械加工,见过太多工厂栽在机加工件的细节上。要么交出去的货精度差返工,要么成本算下来比报价还高,白忙活大半年。
 汽车悬挂机加工件下料废料对比图
更要命的是很多工厂的误区:只要客户给了精度要求,所有面都往最高了做。客户要求核心配合面到IT7,他连不接触的安装底面都做到IT6,多花一倍的加工时间和刀损,客户根本不会多付一分钱。
问:很多客户给图纸只标了最终公差,我做机加工件的时候要不要全部按最高精度做?
答:绝对不要。拿到图纸先拆分公差,哪些是配合面,哪些是固定面,哪些只是外观面。配合面严格保公差,非配合面直接放宽两到三个精度等级,省出来的刀头寿命和加工时间全都是纯利润。江浙那边有个二十来人的小加工厂,就靠这一招,同类订单报价比同行低8%,还能保持15%的毛利,同行都摸不透他怎么赚钱,其实就是赢在抠细节。
批量机加工件首件扫码检测现场图
还有材料这块,现在很多大尺寸非受力的机加工件,比如大型设备的盖板、连接座,根本不用整块钢板下料。用余料拼焊之后再加工,强度完全满足设计要求,原料成本直接降30%以上,有些甚至能降一半。我认识一个做盾构机配件的厂,去年靠这个方法,一年省了近两百万的原料钱,纯利润直接提了两个点。
问:小批量定制机加工件怎么控制成本,不像批量能摊开销?
答:小批量定制的核心就是拼单排产+分工外协。同材质同厚度的不同订单,凑满一整张整板再下料,余料还能留给更小的定制单用,切割下料的成本直接砍半。另外,不要什么工序都自己做,粗加工下料占着你的高精度加工中心,太浪费,把粗加工扔给专门做开粗下料的小作坊,他们设备便宜,加工费比你自己做低三分之一,你自己只留精加和质检,设备利用率能提40%以上,算下来比全工序自己做划算太多。
容易踩坑的机加工件隐形细节
干这么多年,见过最多的报废,根本不是什么技术难题,全是不起眼的小细节。
第一个坑就是热处理变形。很多新手做机加工件,先把所有尺寸加工到位,再送出去热处理,结果回来变形量超差,根本没法修,直接整批报废。真要做高精度带热处理的件,必须留足1-2mm的精加余量,先热处理,释放应力之后再做精加工,变形问题直接解决。✅
第二个坑就是忘了给表面处理留余量。不管是镀铬、氧化还是喷塑,都会改变工件的最终尺寸,少则几丝多则几十丝。很多人加工的时候按成品尺寸做,做完表面处理尺寸直接超差,装不上,只能报废。上个月我见过一个年轻老板,三十个不锈钢连接件,做完镀铬直径超差0.03mm,整批都没法用,亏了快十万,你说冤不冤?❗
第三个坑就是公差标注瞎搞。很多小厂画图,不管孔轴配合,直接标个直径多少正负几丝,最后装配的时候要么紧到装不进去,要么松到晃,只能拉回来返工,耽误交期还砸招牌。该选基孔制还是基轴制,该给什么偏差,按装配要求来,别图省事瞎标。
说实话,现在做机加工,赚的就是细节钱。大家设备都差不多,原材料价格也透明,谁能把机加工件的细节抠好,谁就能多赚几个点,就能在这个卷的不行的市场里活下去。别总想着搞什么花里胡哨的东西,把手里每个件做好,比什么都强。
为什么你的机加工件永远做不到成本和质量平衡?
很多新工厂入行,上来先砸钱买顶级进口加工中心,觉得设备好就能出好活,就能赚大钱。其实根本不是这么回事。材料选不对,工艺排错顺序,细节没抠到,再好的设备也出不了合格的活,还得亏到姥姥家。 前段时间帮浙江一个汽配厂改工艺,他们做汽车悬挂的机加工件,原来图省事,直接用整块45号钢开粗,切下来的废料占了原料总重量的60%。光废料钱,每个件就多花二十多块,一个月出一万件就是二十多万打水漂。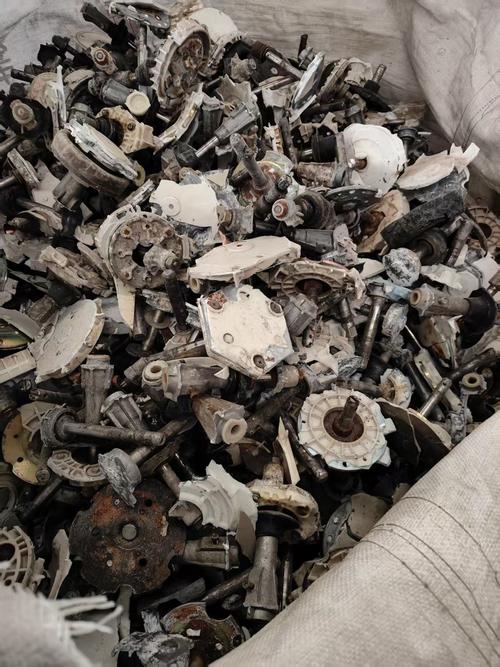 汽车悬挂机加工件下料废料对比图
更要命的是很多工厂的误区:只要客户给了精度要求,所有面都往最高了做。客户要求核心配合面到IT7,他连不接触的安装底面都做到IT6,多花一倍的加工时间和刀损,客户根本不会多付一分钱。
问:很多客户给图纸只标了最终公差,我做机加工件的时候要不要全部按最高精度做?
答:绝对不要。拿到图纸先拆分公差,哪些是配合面,哪些是固定面,哪些只是外观面。配合面严格保公差,非配合面直接放宽两到三个精度等级,省出来的刀头寿命和加工时间全都是纯利润。江浙那边有个二十来人的小加工厂,就靠这一招,同类订单报价比同行低8%,还能保持15%的毛利,同行都摸不透他怎么赚钱,其实就是赢在抠细节。
2024年机加工件生产的最新优化思路
现在不比十年前,靠老师傅经验瞎蒙就能赚钱,制造业卷到现在,每一分成本都得抠出来,新工具新方法就得用上。 比如说批量生产机加工件,原来的首件三检全靠质检员拿卡尺量,半天出结果,还容易错。现在大部分工厂都改成了首件扫码检测,尺寸数据直接进系统,超差直接报警,不仅快,还避免了整批报废的风险,出错率降了90%都不止。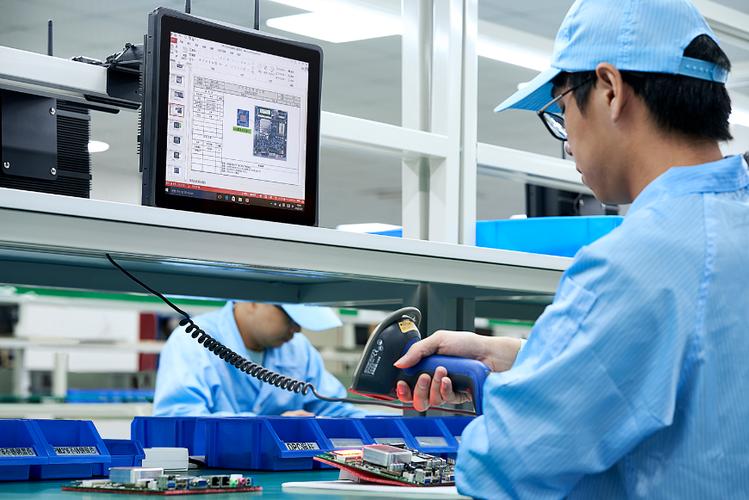 批量机加工件首件扫码检测现场图
还有材料这块,现在很多大尺寸非受力的机加工件,比如大型设备的盖板、连接座,根本不用整块钢板下料。用余料拼焊之后再加工,强度完全满足设计要求,原料成本直接降30%以上,有些甚至能降一半。我认识一个做盾构机配件的厂,去年靠这个方法,一年省了近两百万的原料钱,纯利润直接提了两个点。
问:小批量定制机加工件怎么控制成本,不像批量能摊开销?
答:小批量定制的核心就是拼单排产+分工外协。同材质同厚度的不同订单,凑满一整张整板再下料,余料还能留给更小的定制单用,切割下料的成本直接砍半。另外,不要什么工序都自己做,粗加工下料占着你的高精度加工中心,太浪费,把粗加工扔给专门做开粗下料的小作坊,他们设备便宜,加工费比你自己做低三分之一,你自己只留精加和质检,设备利用率能提40%以上,算下来比全工序自己做划算太多。
容易踩坑的机加工件隐形细节
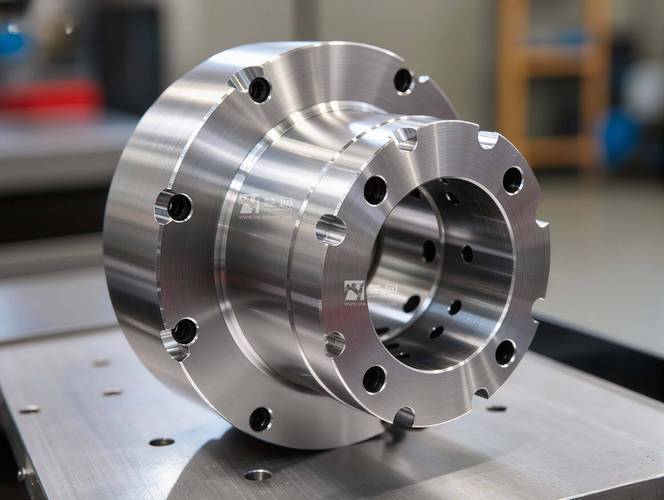 容易踩坑的机加工件隐形细节
干这么多年,见过最多的报废,根本不是什么技术难题,全是不起眼的小细节。
第一个坑就是热处理变形。很多新手做机加工件,先把所有尺寸加工到位,再送出去热处理,结果回来变形量超差,根本没法修,直接整批报废。真要做高精度带热处理的件,必须留足1-2mm的精加余量,先热处理,释放应力之后再做精加工,变形问题直接解决。✅
第二个坑就是忘了给表面处理留余量。不管是镀铬、氧化还是喷塑,都会改变工件的最终尺寸,少则几丝多则几十丝。很多人加工的时候按成品尺寸做,做完表面处理尺寸直接超差,装不上,只能报废。上个月我见过一个年轻老板,三十个不锈钢连接件,做完镀铬直径超差0.03mm,整批都没法用,亏了快十万,你说冤不冤?❗
第三个坑就是公差标注瞎搞。很多小厂画图,不管孔轴配合,直接标个直径多少正负几丝,最后装配的时候要么紧到装不进去,要么松到晃,只能拉回来返工,耽误交期还砸招牌。该选基孔制还是基轴制,该给什么偏差,按装配要求来,别图省事瞎标。
说实话,现在做机加工,赚的就是细节钱。大家设备都差不多,原材料价格也透明,谁能把机加工件的细节抠好,谁就能多赚几个点,就能在这个卷的不行的市场里活下去。别总想着搞什么花里胡哨的东西,把手里每个件做好,比什么都强。